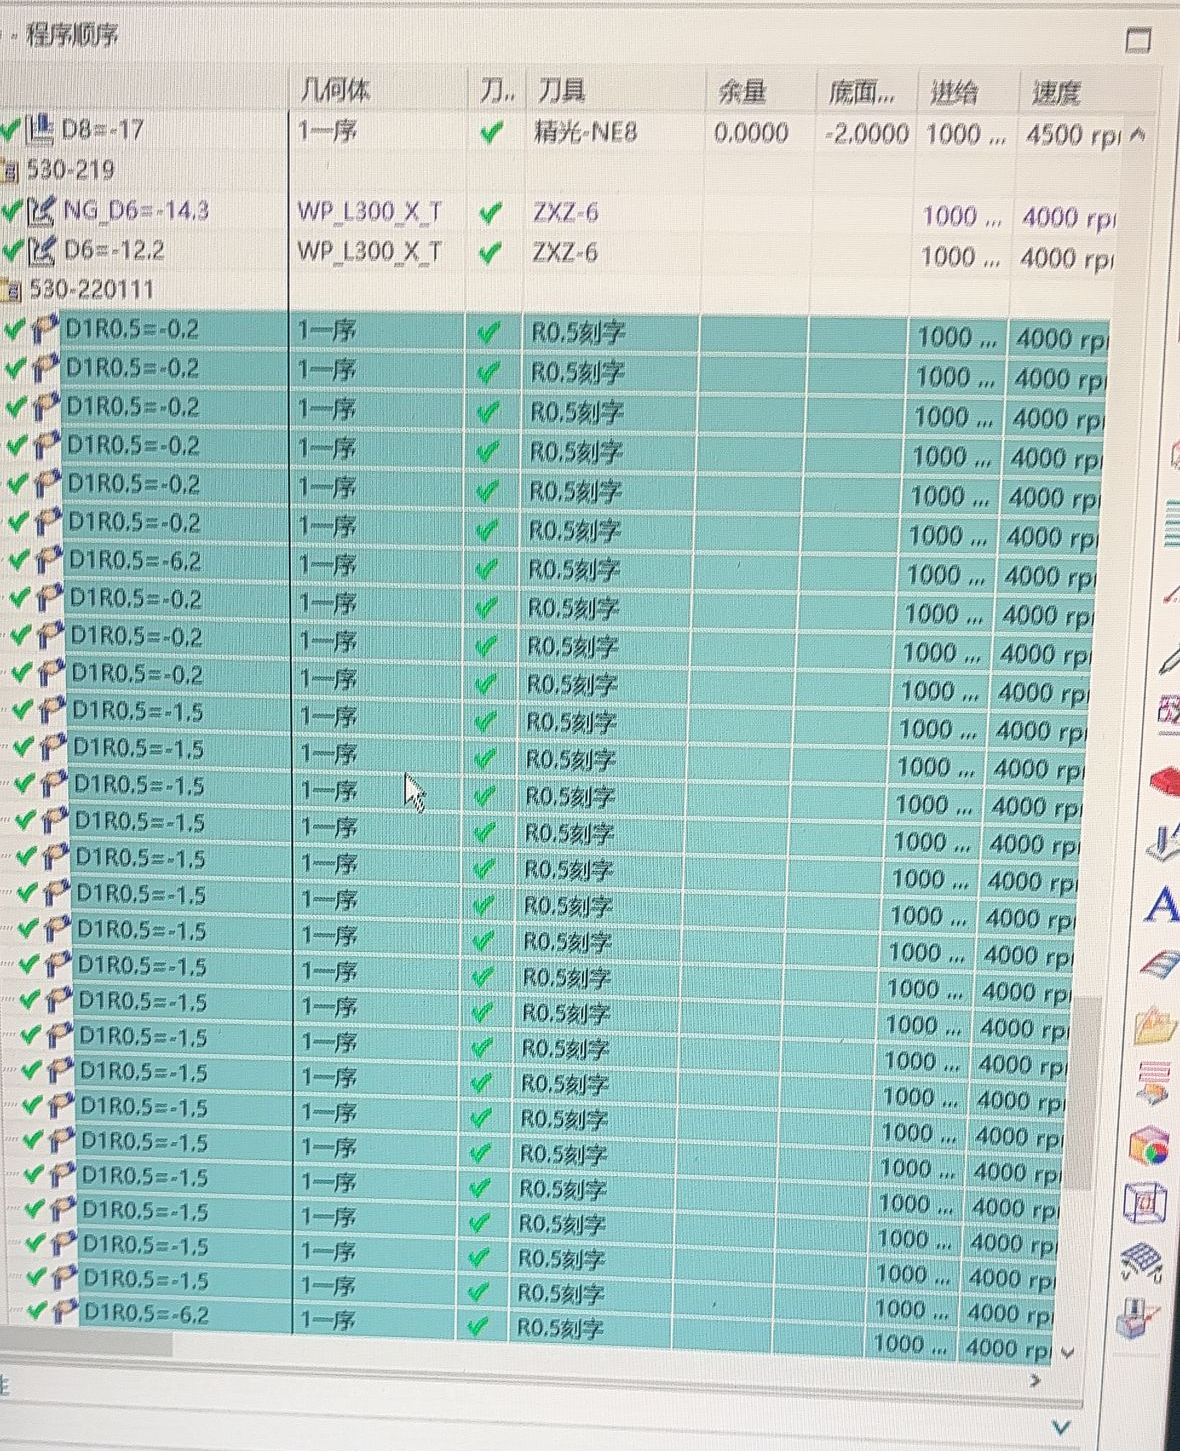
NX 编程 刻字下刀太慢时,优先检查模板进给与安全高度 发布于 2026-08-120 次浏览 答案 刻字效率低不要只改一个进给值,要同时看模板和安全高度。确认当前使用的是刻字、平面文字还是曲线加工模板。检查下刀进给和切削进给是否分开控制。检查安全高度、避让高度是否过大。如果每段文字都反复抬刀,适当优化连接和避让设置。调整后先在小范围生成刀路,确认不会撞刀或漏刻。刻字下刀速度需要结合模板参数检查。安全高度或避让高度过大,会让短小文字加工显得很慢。
NX 编程 2026-06-21 0 次浏览 刻字刀路顺序乱跳,需检查文字对象顺序或刀路排序设置 刻字刀路顺序乱跳时,注释对象不适合直接控制顺序。可先把文字抽成曲线或中心线,再用模圣曲线驱动刻字进行框选和排序。 查看答案 →
NX 编程 2026-06-21 0 次浏览 刻字刀路看起来不够流畅,需要怎么处理? 刻字功能适合快速做简单标记;外观要求高、字体不合适或已有文字曲线时,可抽中心线、导入曲线或直接走曲线驱动。 查看答案 →