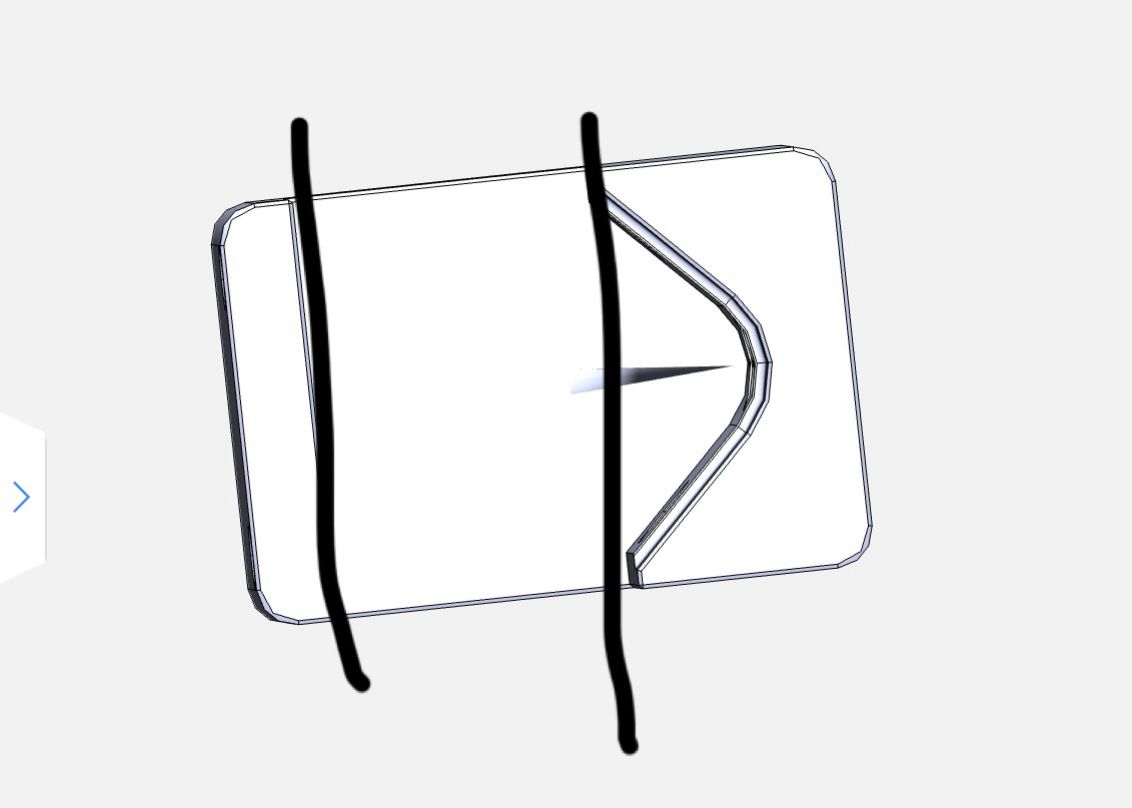
等高策略里的切削层底部“偏置保留”和“偏置移动”有什么区别?
等高策略切削层底部相关偏置会影响底部层的保留或移动方式。具体效果建议用同一模型分别生成对比,再决定用于模板。
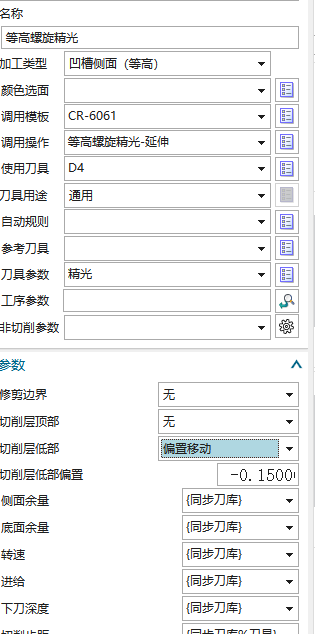
等高策略切削层底部相关偏置会影响底部层的保留或移动方式。具体效果建议用同一模型分别生成对比,再决定用于模板。
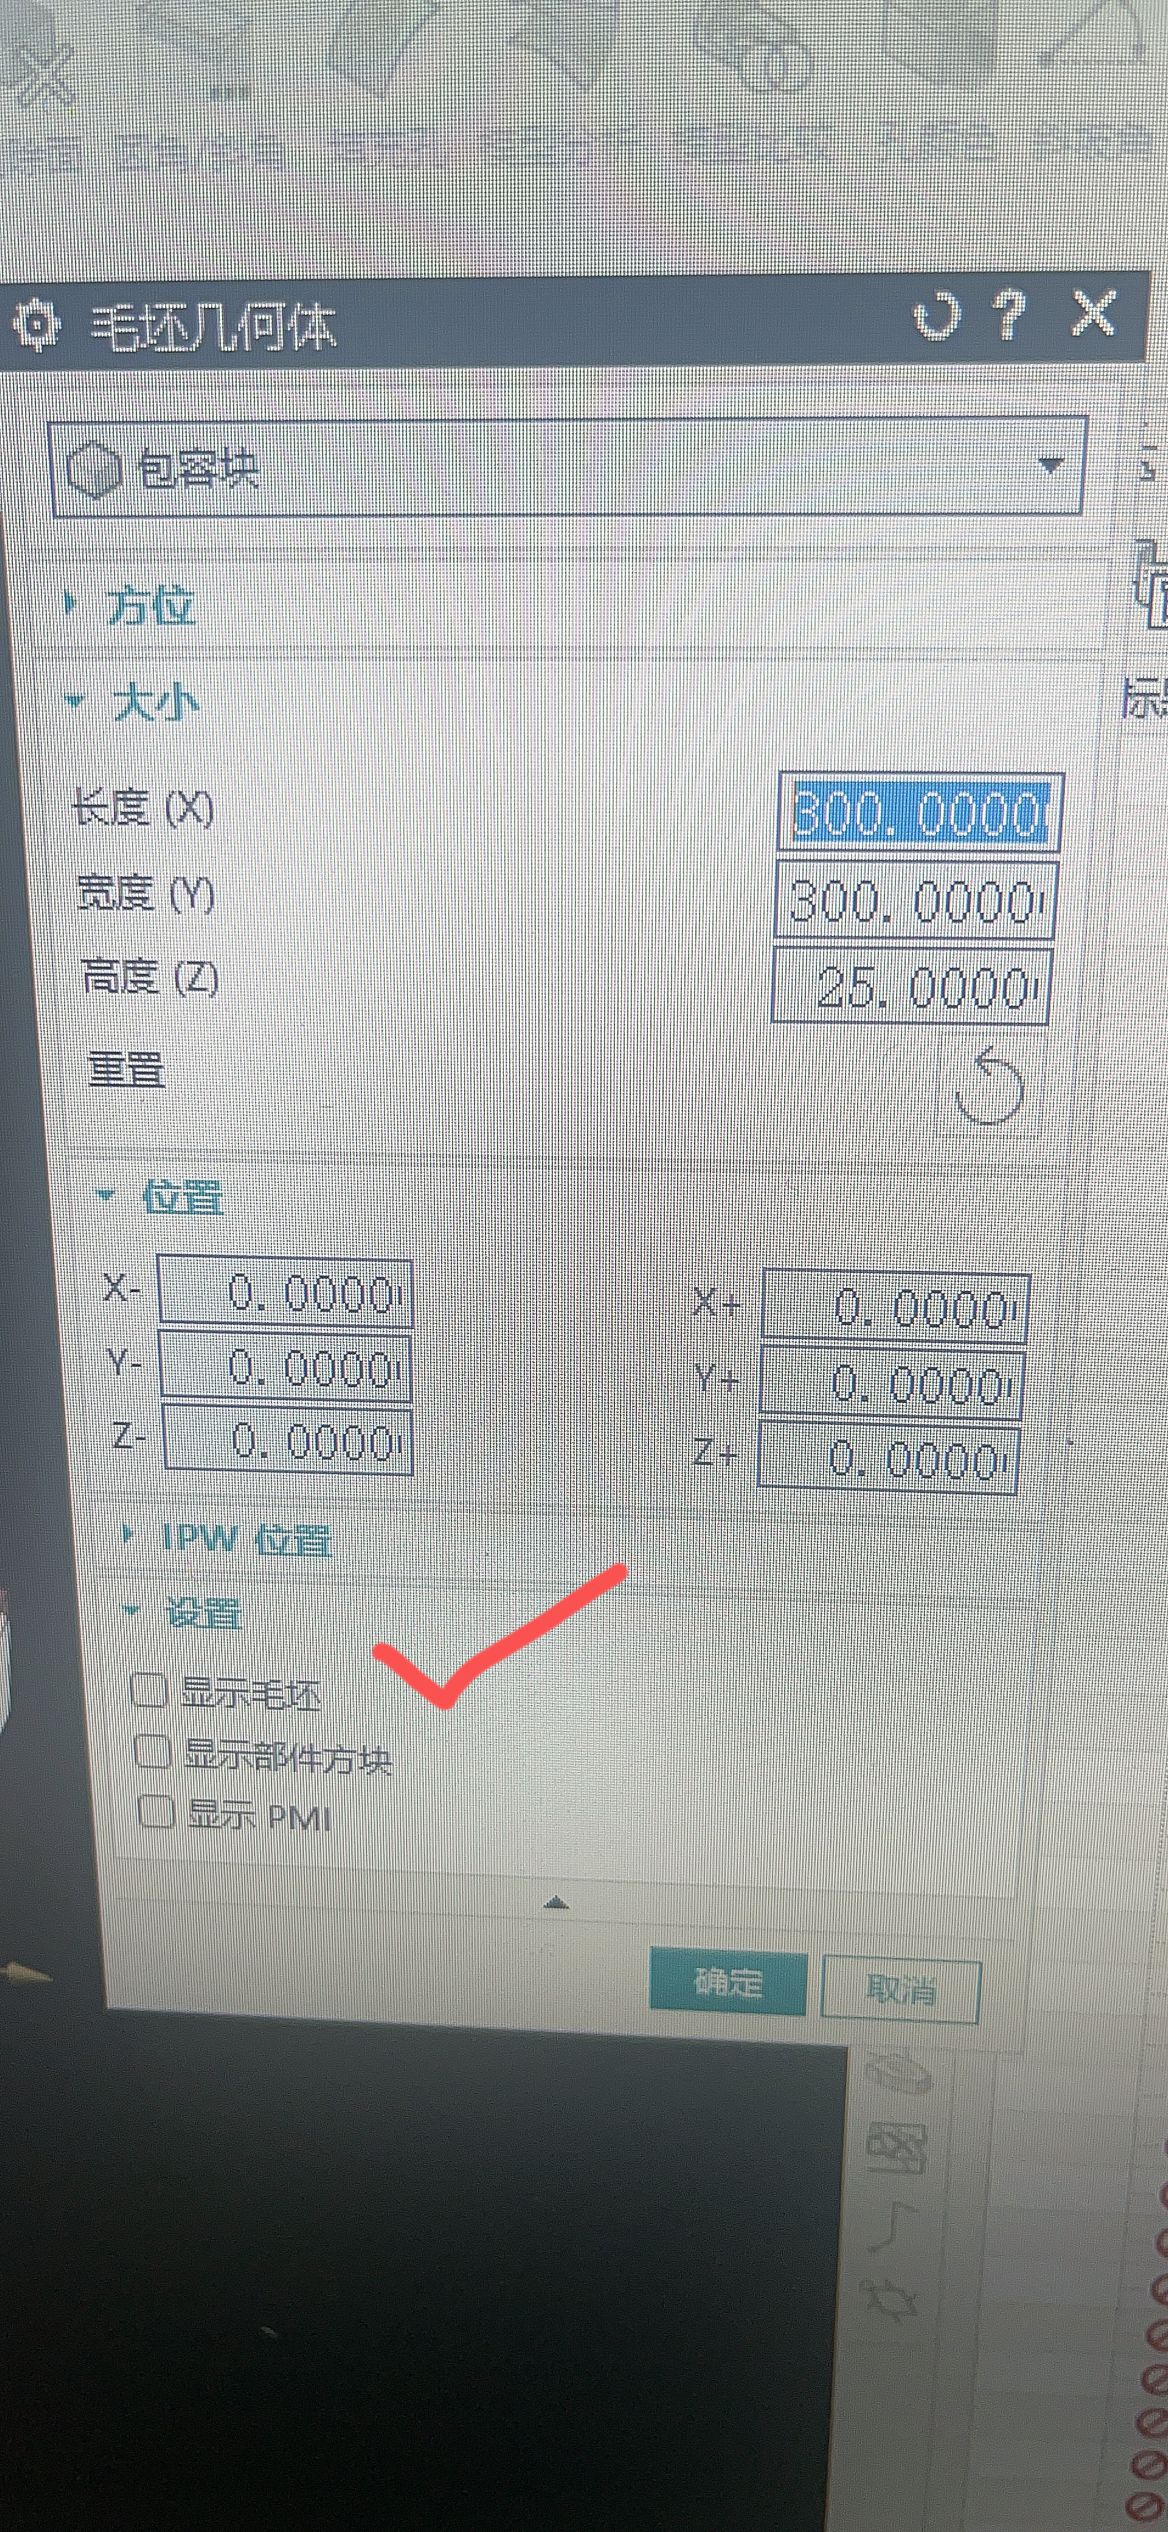
高版本中全部显示后毛坯几何体又出现时,如果没有稳定的永久隐藏办法,可在毛坯几何体里关闭显示相关选项,或用自建长方体替代自动毛坯,避免正式工序依赖对象被改动。
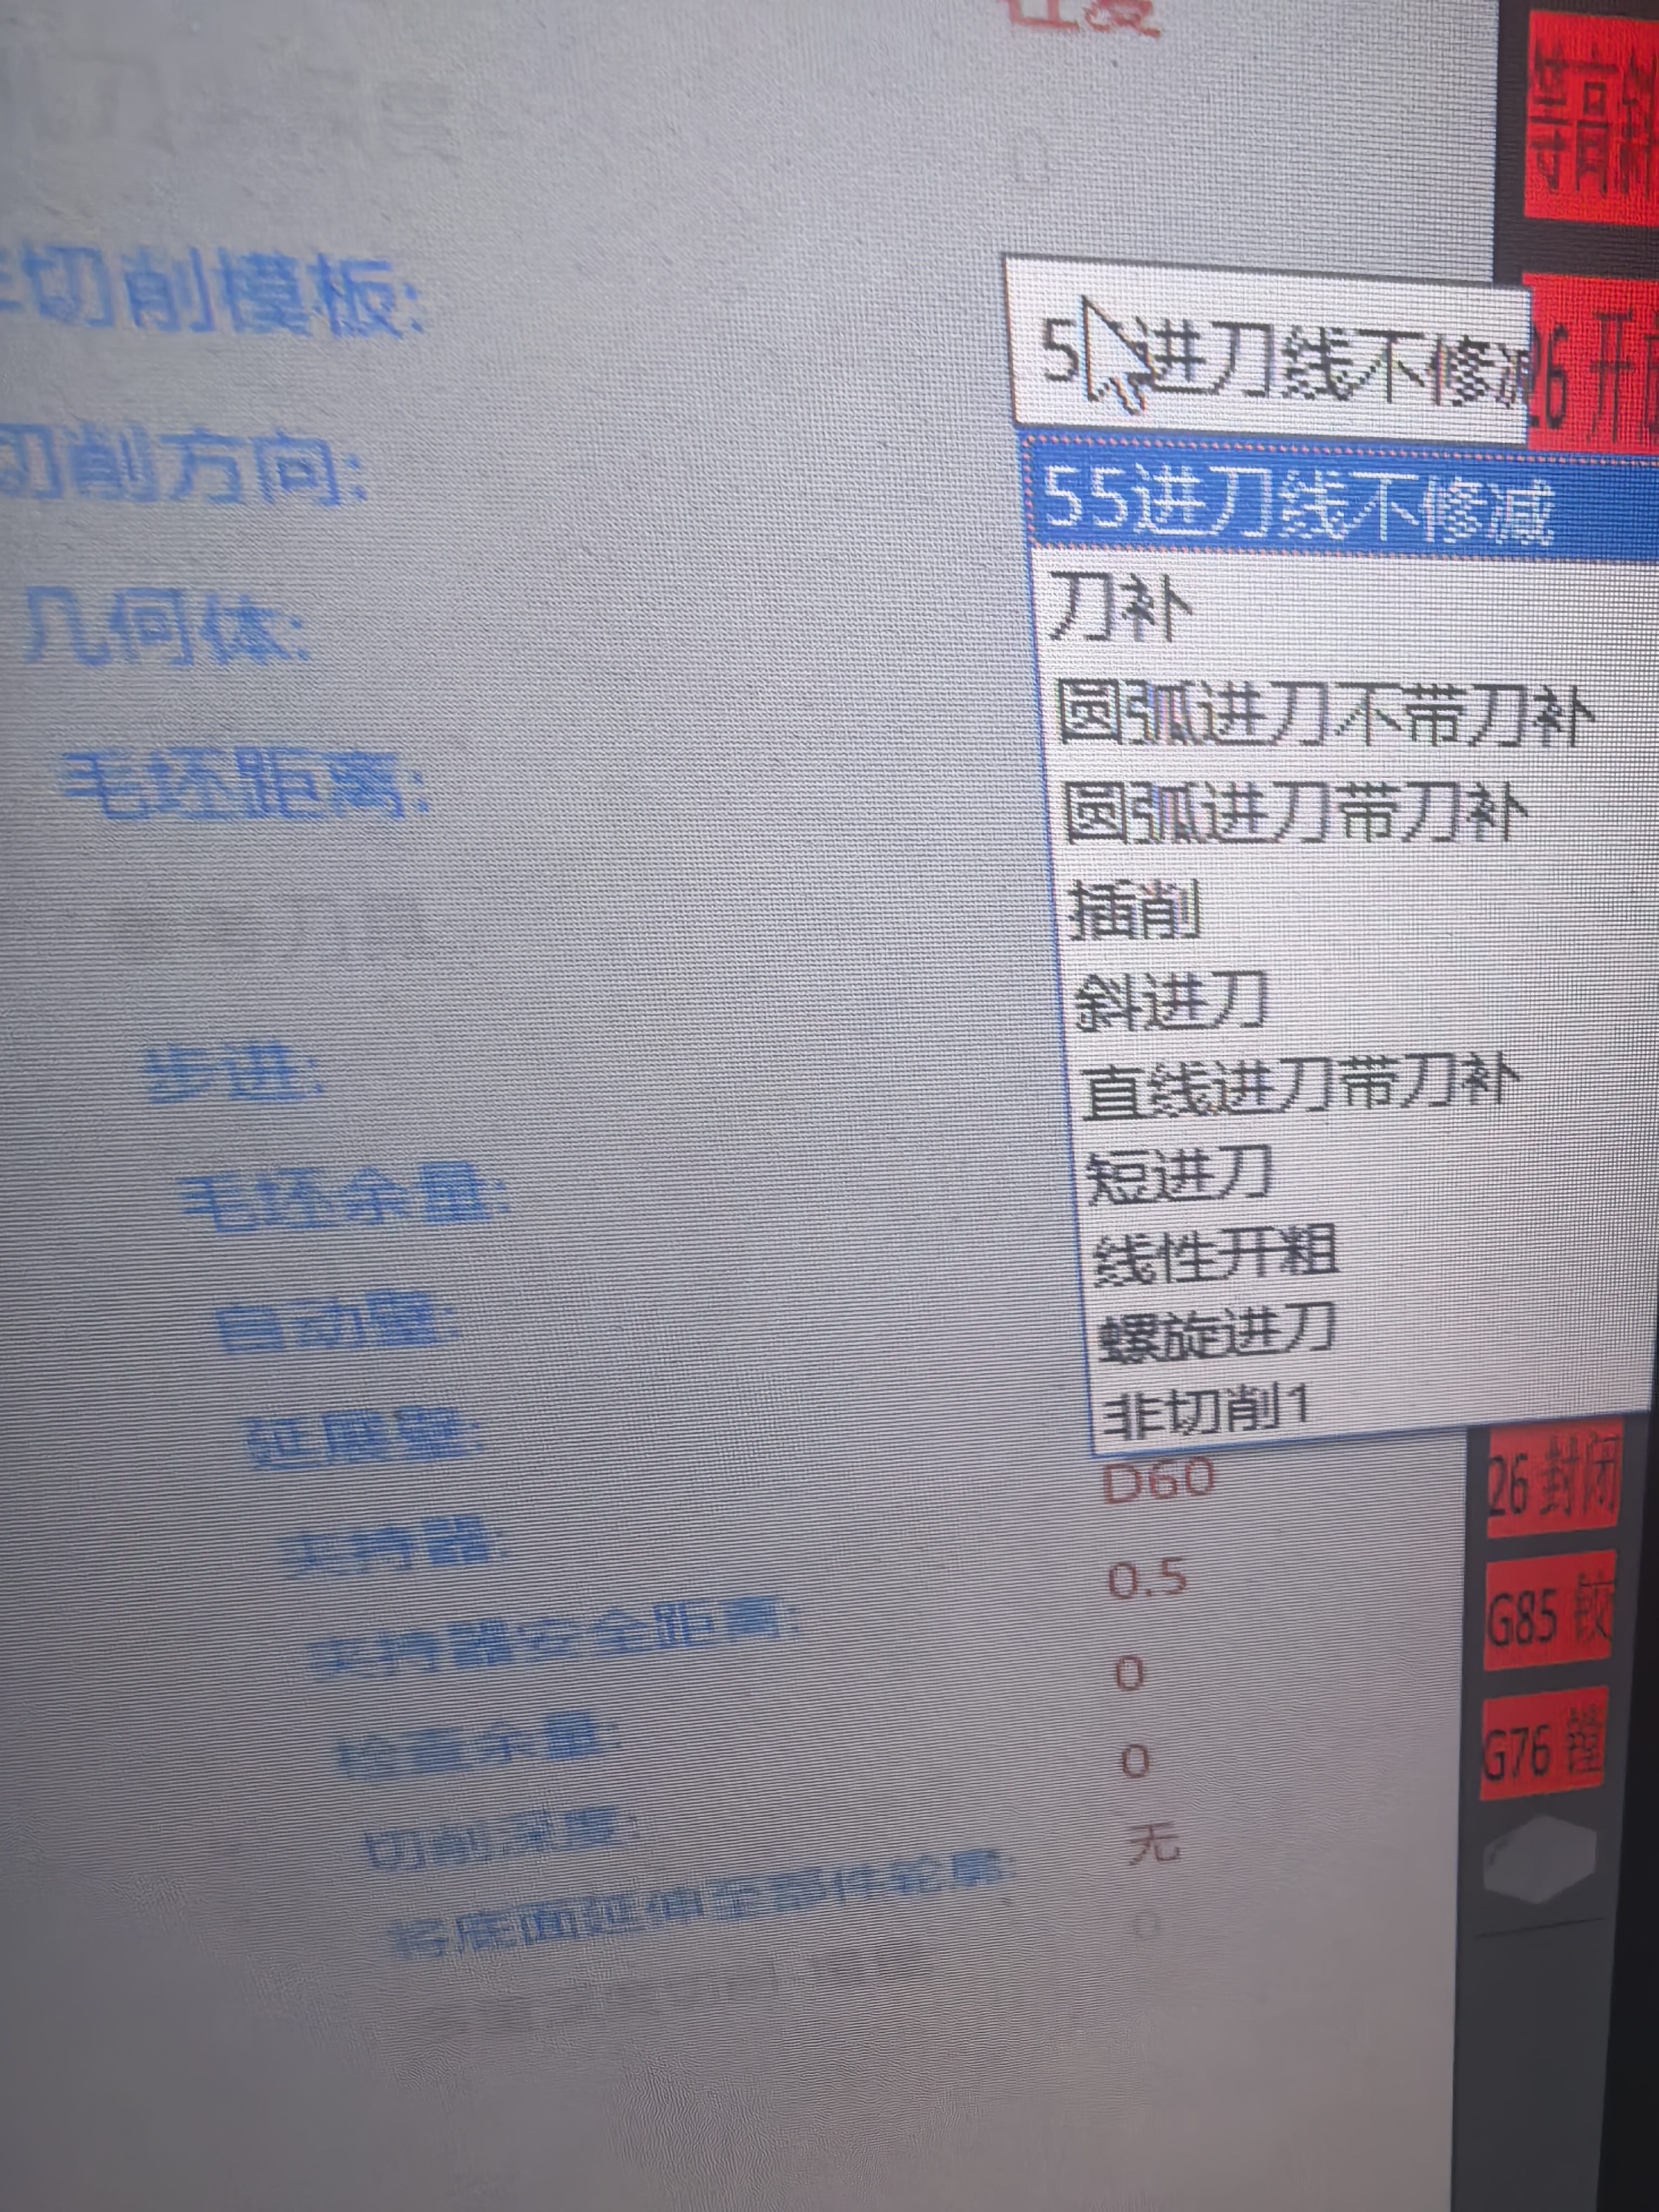
斜坡角功能更适合平面轮廓铣等场景;用于型腔铣黄线进刀时,可能因边界、封闭区域、切深和刀路规则不同而表现不稳定,需要结合策略验证。
连接筋工具通常更适合外框或特定边界场景。内框如果只是需要保留底面余量或局部连接,不一定要用连接筋,可考虑直接在内框底面留量。
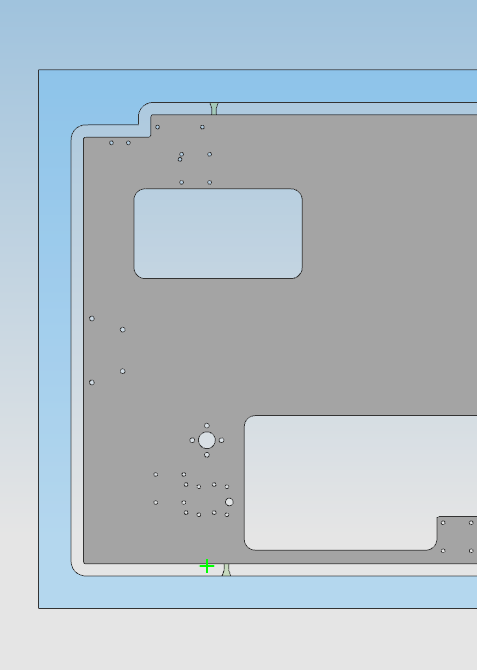
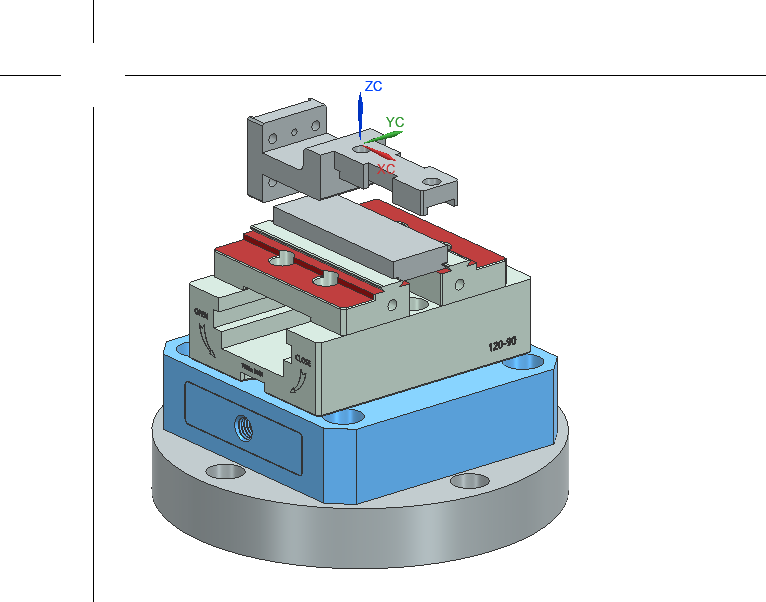
五轴或多面装夹时,看起来可行的装夹方向也可能因为刀不够长、夹具太近或避让空间不足而不可用。判断方向时要同时看加工面、刀长、夹具和安全距离。
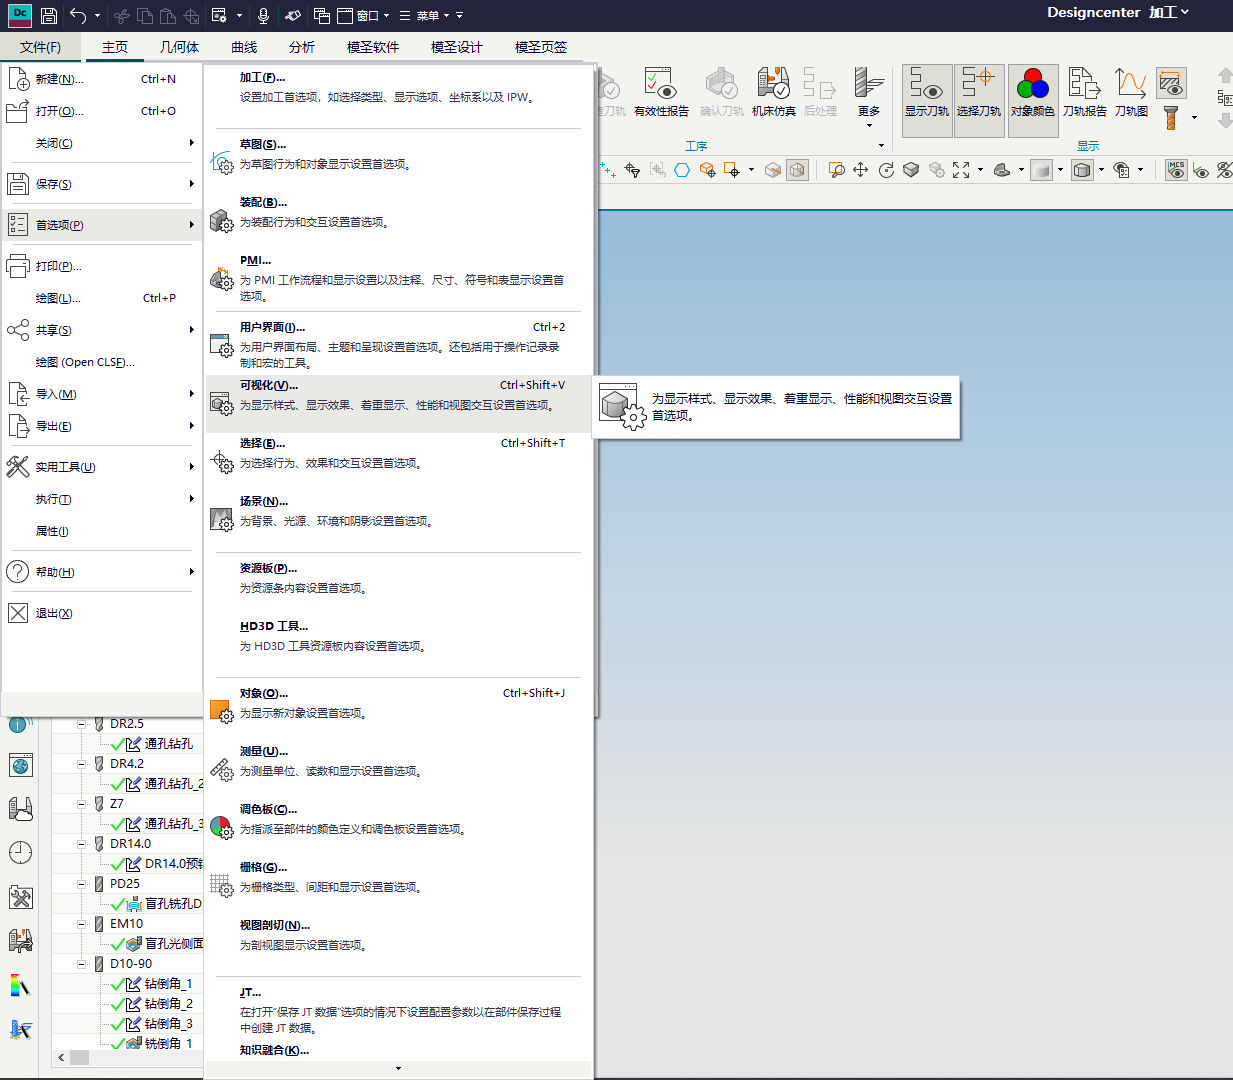
程序视图里的刀轨看起来发亮、发白或接近透明时,可以先在加工首选项里调整换刀颜色,也可以在工序导航器右键属性中把相关颜色改深。
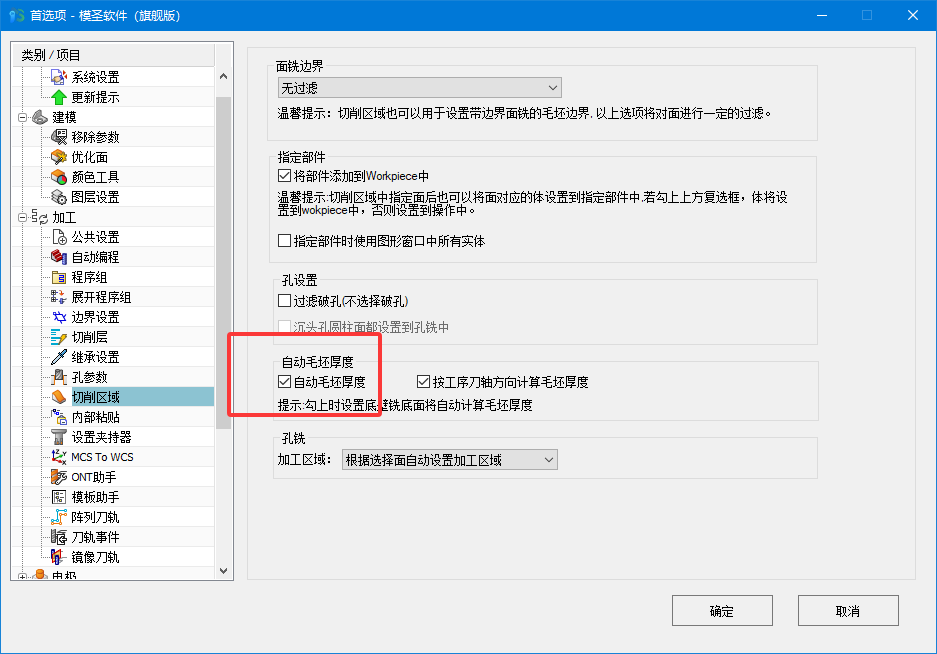
底壁铣中毛坯厚度没有被计算,可能与毛坯定义、加工区域、策略版本或当前模板输入有关。应先检查毛坯是否被策略正确引用。
后台生成的刀路旁边出现扫把图标时,可先对该刀轨执行过切检查。该图标通常提示需要进一步检查刀轨状态或清理/验证相关结果。
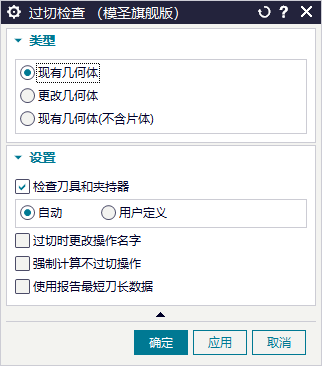
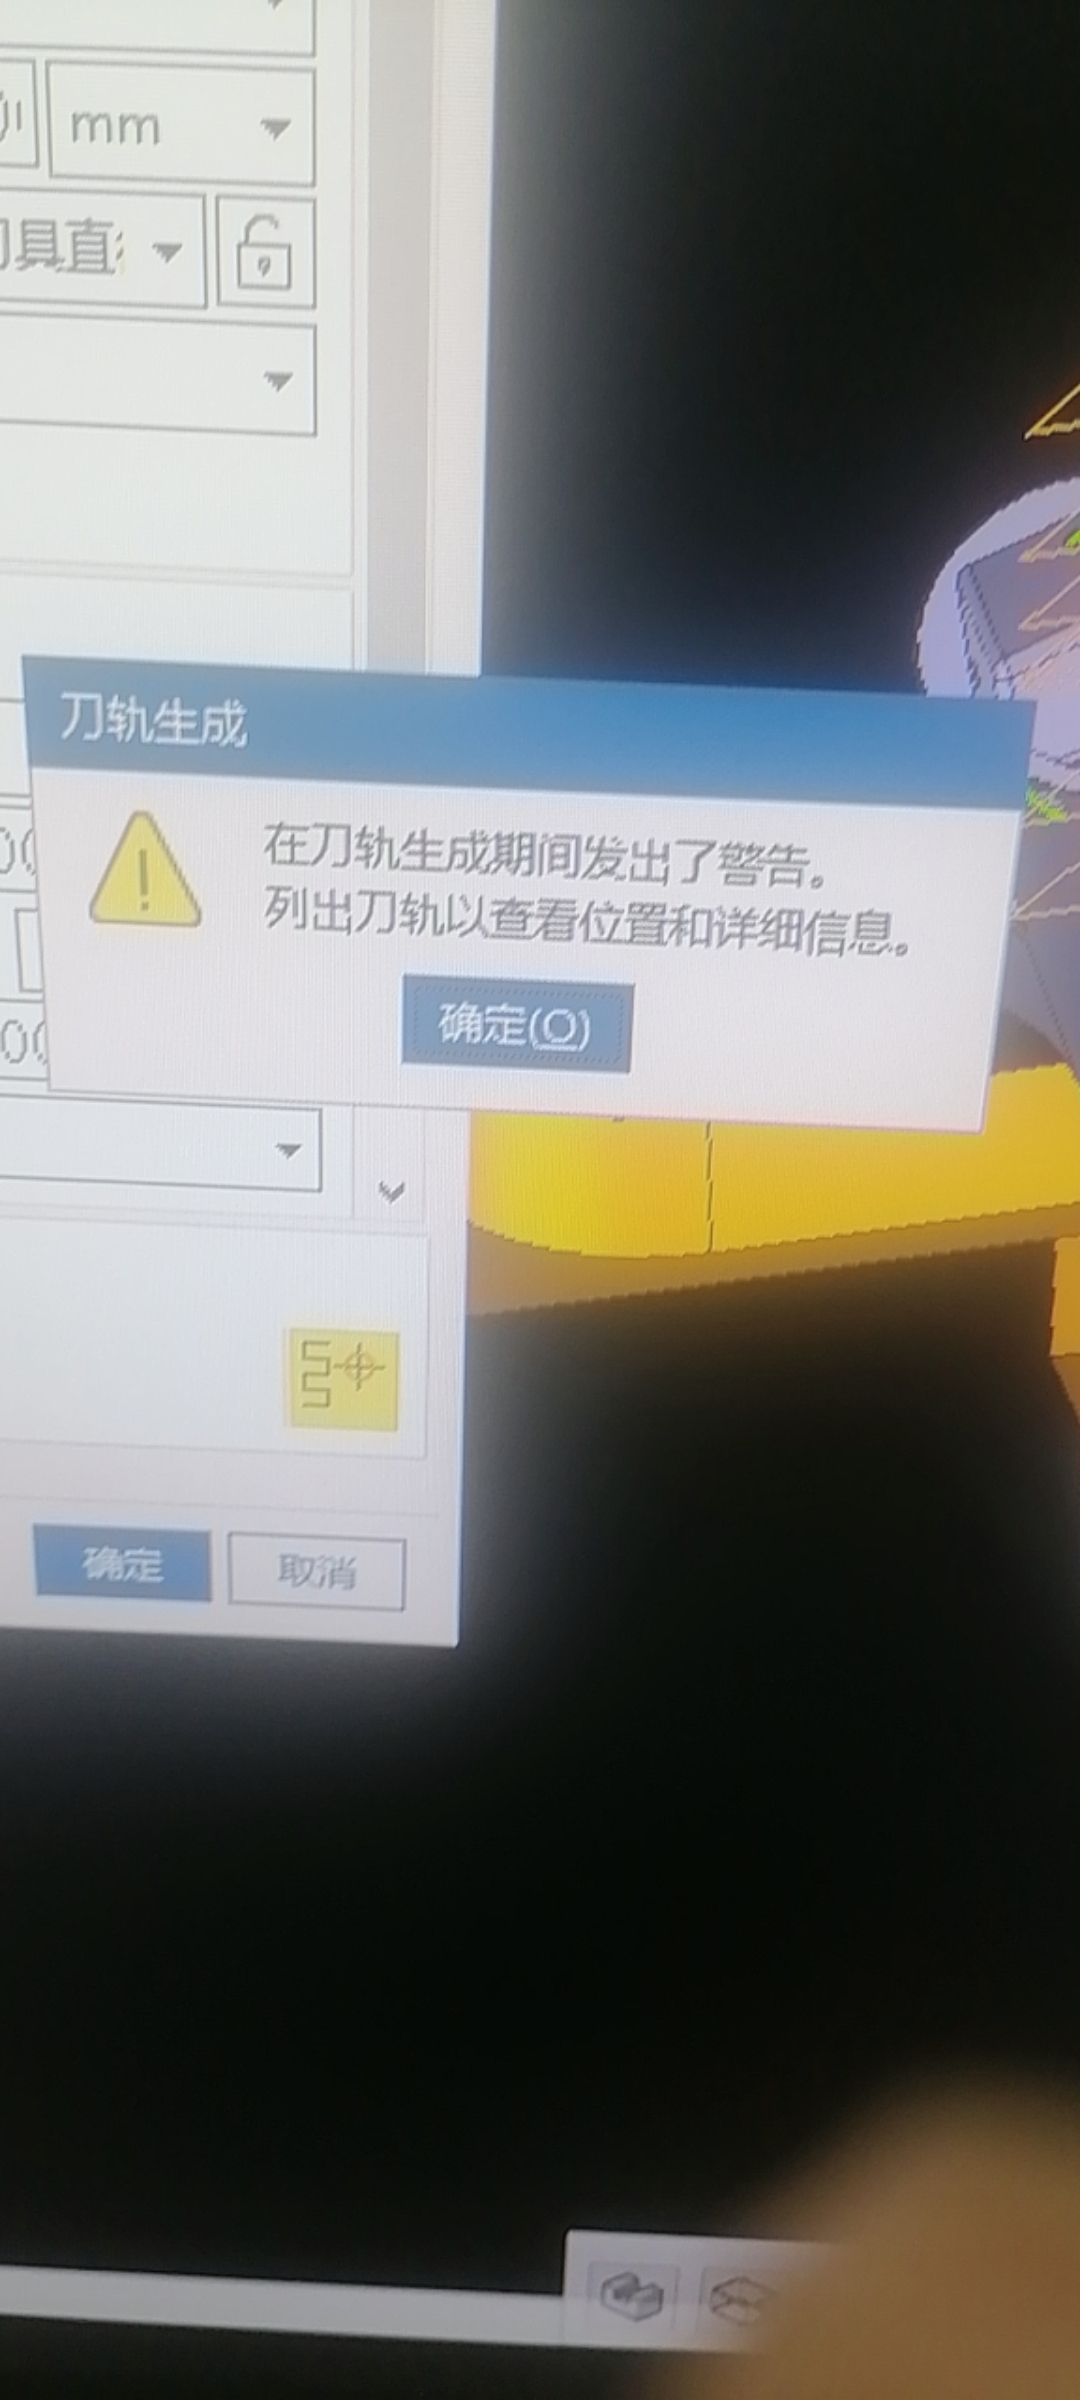
型腔铣生成时出现提示,不一定代表刀路不可用。可先做过切检查和刀轨复核;如果过切检查没有报错、刀轨连续且加工区域正常,一般可继续使用。
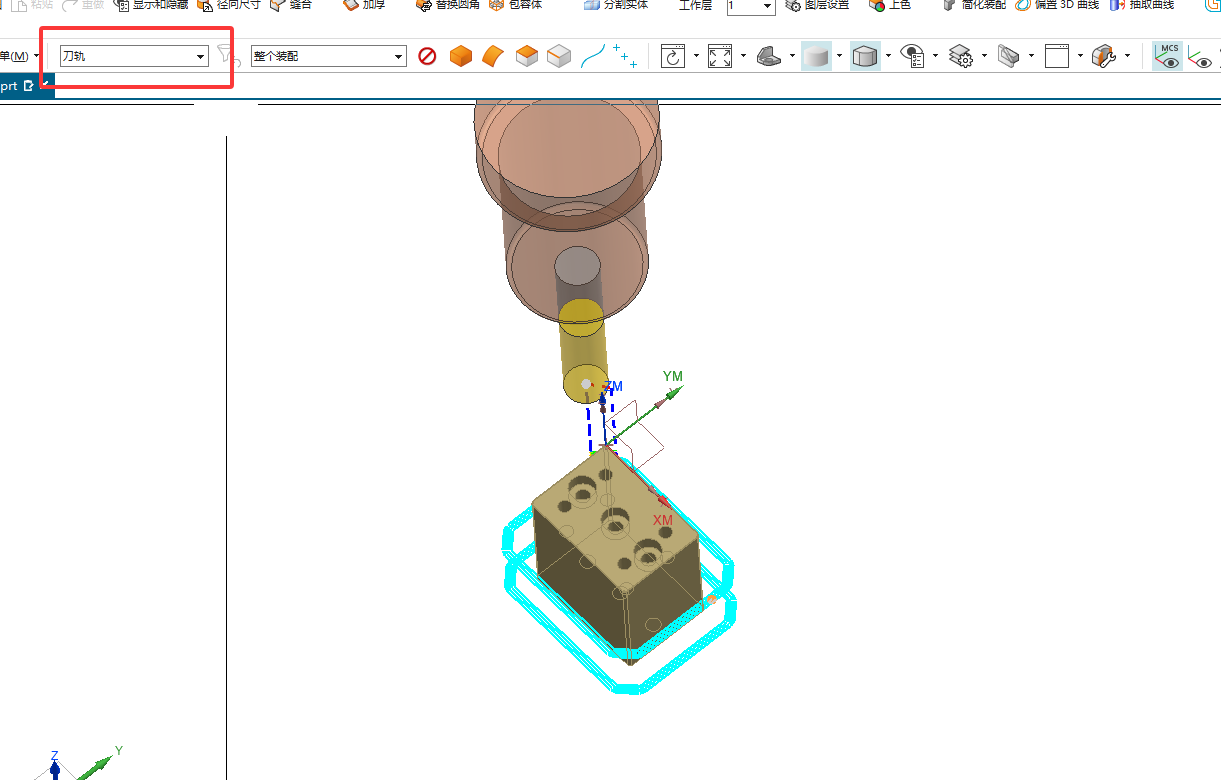
关闭某个显示选项后不显示刀具,打开后刀轨默认出现在异常位置,通常属于显示和刀轨预览设置问题。应先区分刀具显示、刀轨显示和默认预览位置,不要直接改加工参数。
3+2 定轴加工的摆角不是只能 90 度。只要机床、后处理和加工安全范围允许,就可以使用范围内的任意角度。
薄板、排板或真空吸盘加工时,小件边缘吸力不足容易移动。尺寸太小或边缘受力弱时,可考虑增加边框或保留连接区域,提高装夹稳定性。
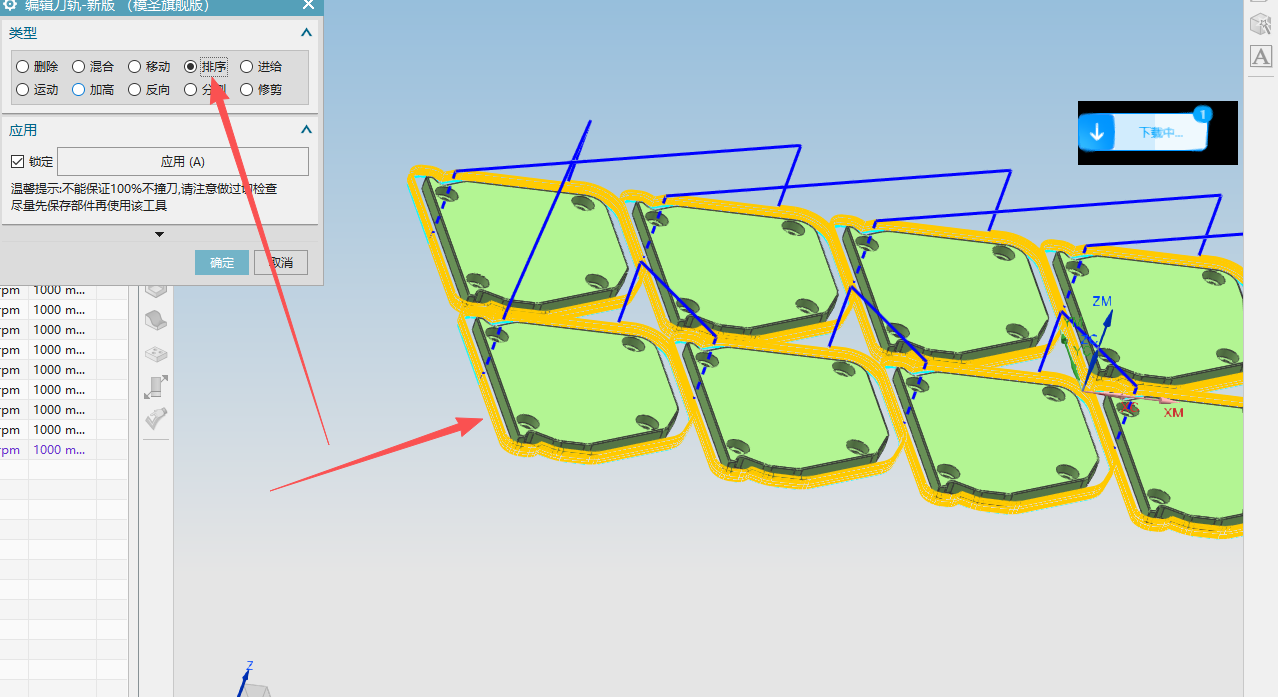
刀轨排序选项对部分平面铣场景可能不生效。遇到排序无法控制时,可用底壁铣策略验证同类区域,或换用更适合当前几何的加工方式。
3D 倒角或三轴去毛刺没有加工到某些斜边时,先检查这些边是否被包含在加工范围、检查范围或选择链中。问题解决前不要直接认为刀路参数一定正确。
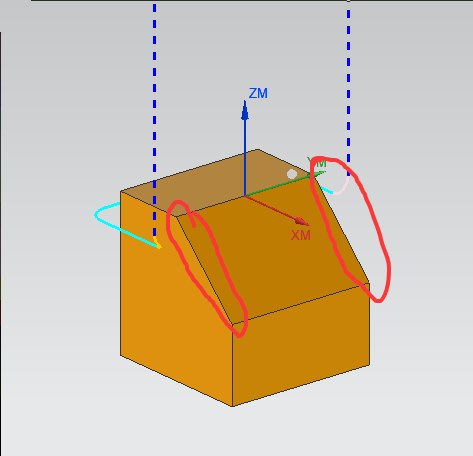
3D 自适应加了检查面仍在 V 形区域过切时,要检查检查面的面积、边界延伸和修剪范围是否足够。检查面太小或边界没有覆盖刀具运动范围,仍可能出现局部进入。