“后处理加程序单”的搜索结果
找到 752 条内容
程序单或制图线宽异常时,可把相关线宽设置统一改为 1。
阅读文章 →

取消 NC 后缀不仅要改后处理设置,还要检查机床配置里的相关后缀设置。
阅读文章 →
五轴或四轴程序单刀长不准、或普通方式不能输出时,可尝试切换 NX 原始计算方式;模圣算法更适合定轴场景,联动和摆角程序必须复核。
查看答案 →
程序单视图要改成第三角法,不能只把视图位置上下左右调换;应在程序单或制图模板中建立第三角法投影视图,再让程序单使用该模板。
查看答案 →
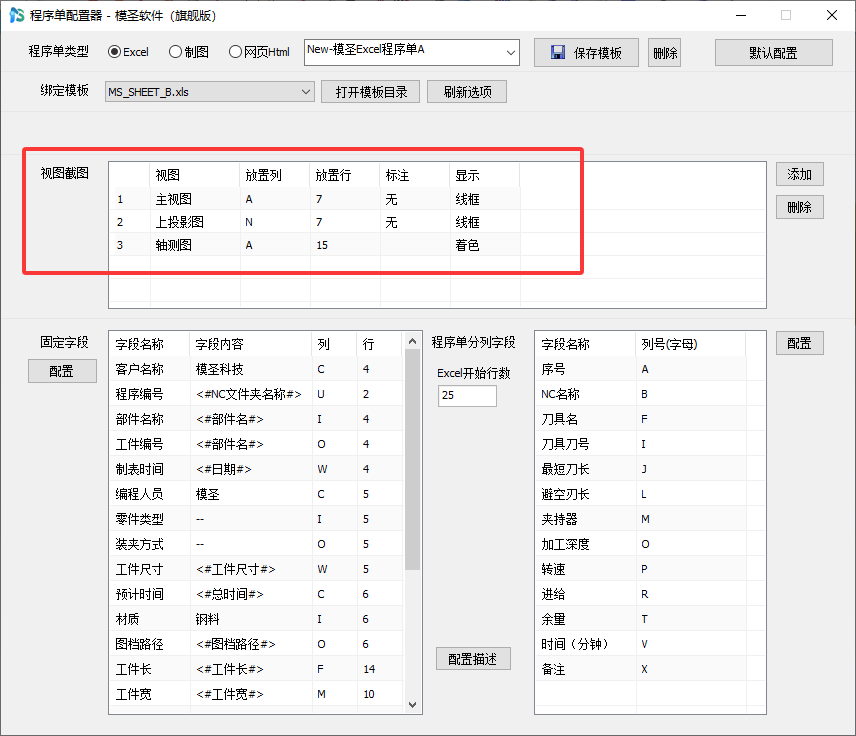
Excel 程序单里的总用时、总时间显示不全时,可在模板中调整对应单元格格式,例如缩小并适合、自动换行、缩小字体或减小字号。
阅读文章 →
程序单加工时间偏差较大时,可以在程序单默认配置中调整“加工总时间增加倍数”。短程序、拐角多或机床减速明显的刀路,通常需要结合实际加工再校正倍率。
查看答案 →

创建 IPW 后,如果制图程序单仍显示过程工件,单纯关闭图层可能不生效;可尝试把 IPW 移到其它图层后再隐藏,必要时删除不需要的 IPW。
阅读文章 →
Excel 程序单截图或表格里出现虚线框,通常只是分页、打印区域或显示辅助线;如果打印预览和实际打印不显示,一般不需要处理。
阅读文章 →
如果只有纯 2D 线框或平面图导致程序单无法正常生成,可以先拉伸出一个简单外形,再基于该外形出程序单。
查看答案 →
CAP 后处理中需要输出吹气或切削液时,先在工序中定义对应方式,再由后处理事件输出;最终是否生效取决于后处理是否支持这些事件。
阅读文章 →
CAP 后处理生成速度可能偏慢,但配置便利性和输出安全性仍有价值;是否使用应结合机床格式、孔加工输出和安全要求判断。
阅读文章 →
程序单或刀单想显示 D 刀补,需要先在程序单配置中添加刀补列或对应变量;有刀补的刀具通常会单独列出,但前提是模板字段已配置。
阅读文章 →
参数合理性检查用于在后处理或出程序单前检查转速、进给、下刀量、安全高度、刀号补偿等是否落在合理范围。
阅读文章 →

程序单要显示主组名,可在默认配置中启用主组出单时列出主组名。
阅读文章 →

程序单文字出现下划线时,先检查是否选了主程序组,再检查模板单元格下划线格式。
阅读文章 →

