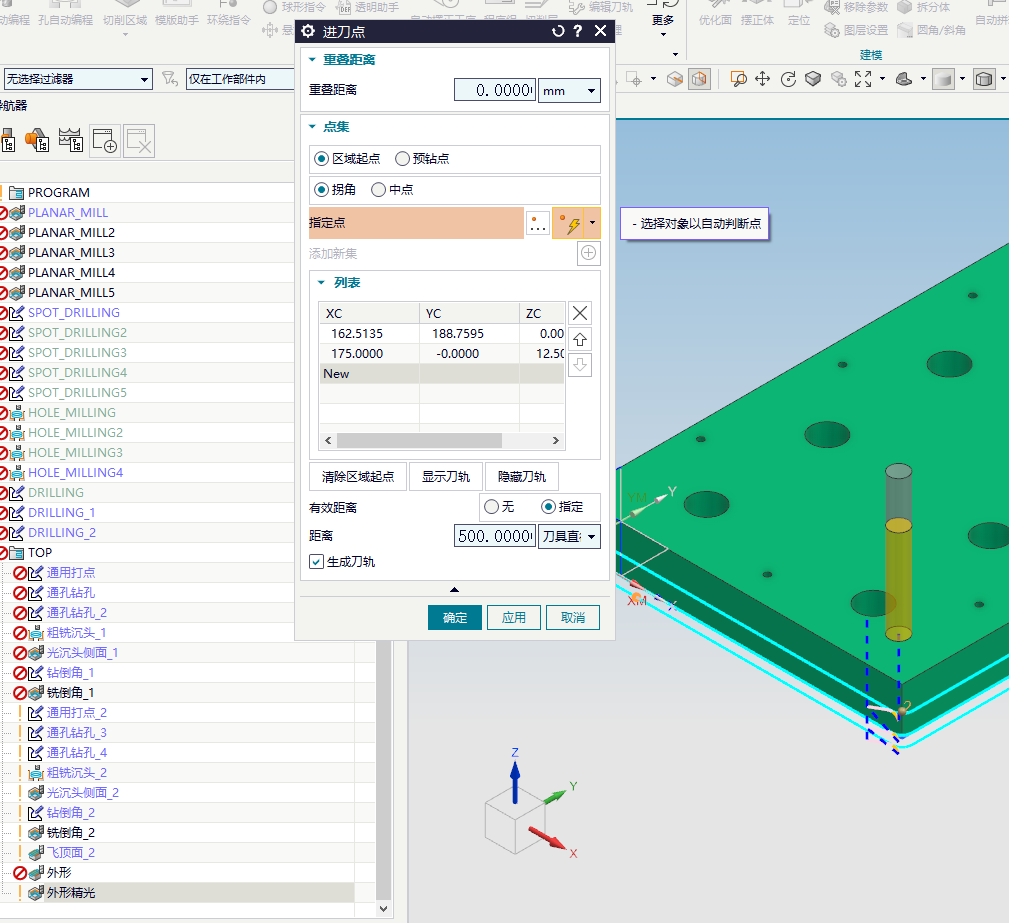
需要单独指定进刀起点时,可以使用单独进刀点功能,不要只在普通参数里找。
优先使用 UG 自带镜像刀路等软件功能;直接在 NC 程序里加镜像代码有撞机风险。
如果没有看到模圣单独的镜像刀路指令,可先使用 NX 自带镜像功能完成刀路或对象镜像。
刻字要求更圆顺时,可优先抽取中心线,再用刻字加工、曲线驱动或 2D 线刀路处理。
清角路径乱跑时,可优先检查加工顺序,把深度优先改成层优先,并根据区域大小选择合适刀具。
边界曲线存在断开或同一区域多段边界时,相连曲线可能乱连,应规范选择边界。
2D刀路异常时先检查体、线、左右侧、边界余量和是否需要重新生成。
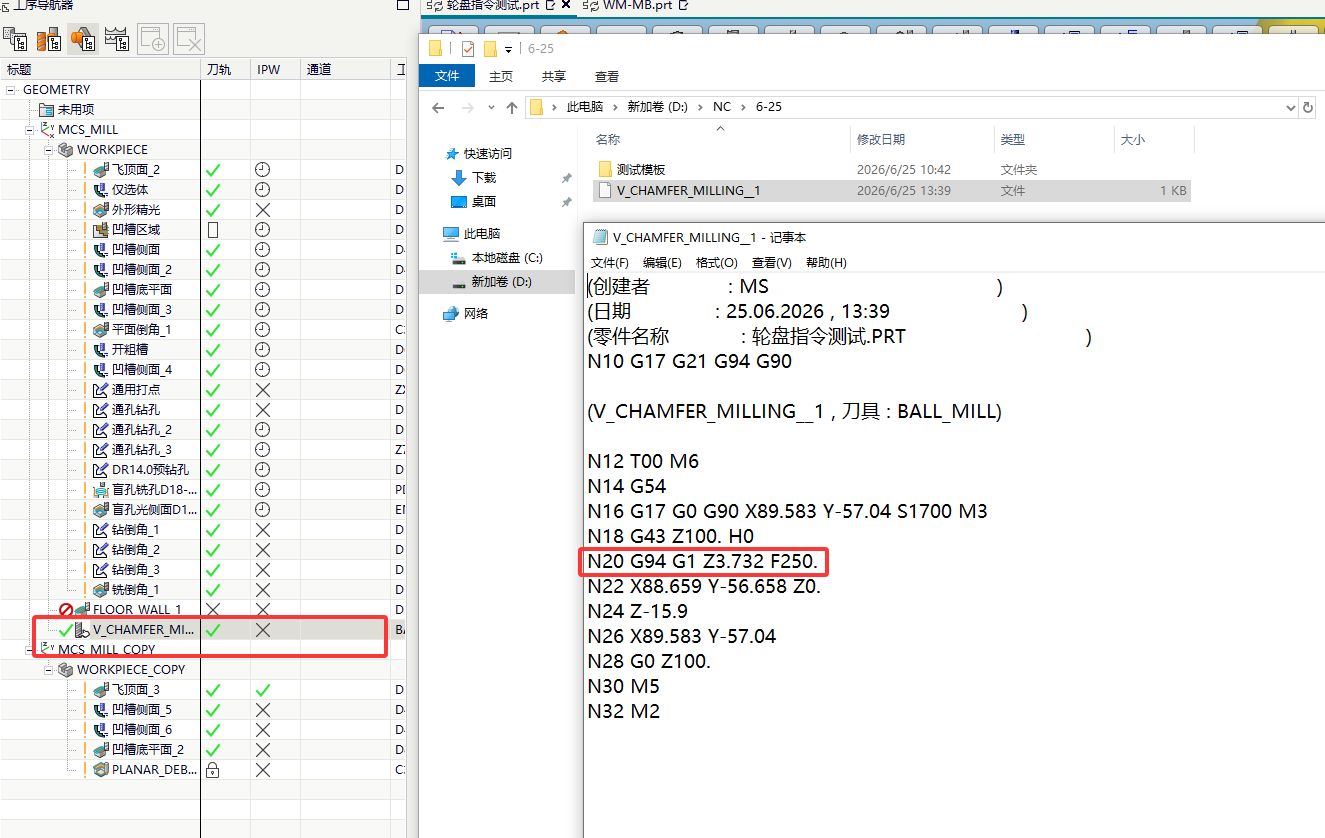
插竖直边移刀慢可能是抬刀等于切削,目前不能使用快速抬刀。
通孔如果不希望刀路穿透底面,需要用底面限制;选择穿过底面会按穿透逻辑处理。
第一刀进退刀异常且公差调整无效时,可以检查是否缺少初始开放区域,必要时手动设置。
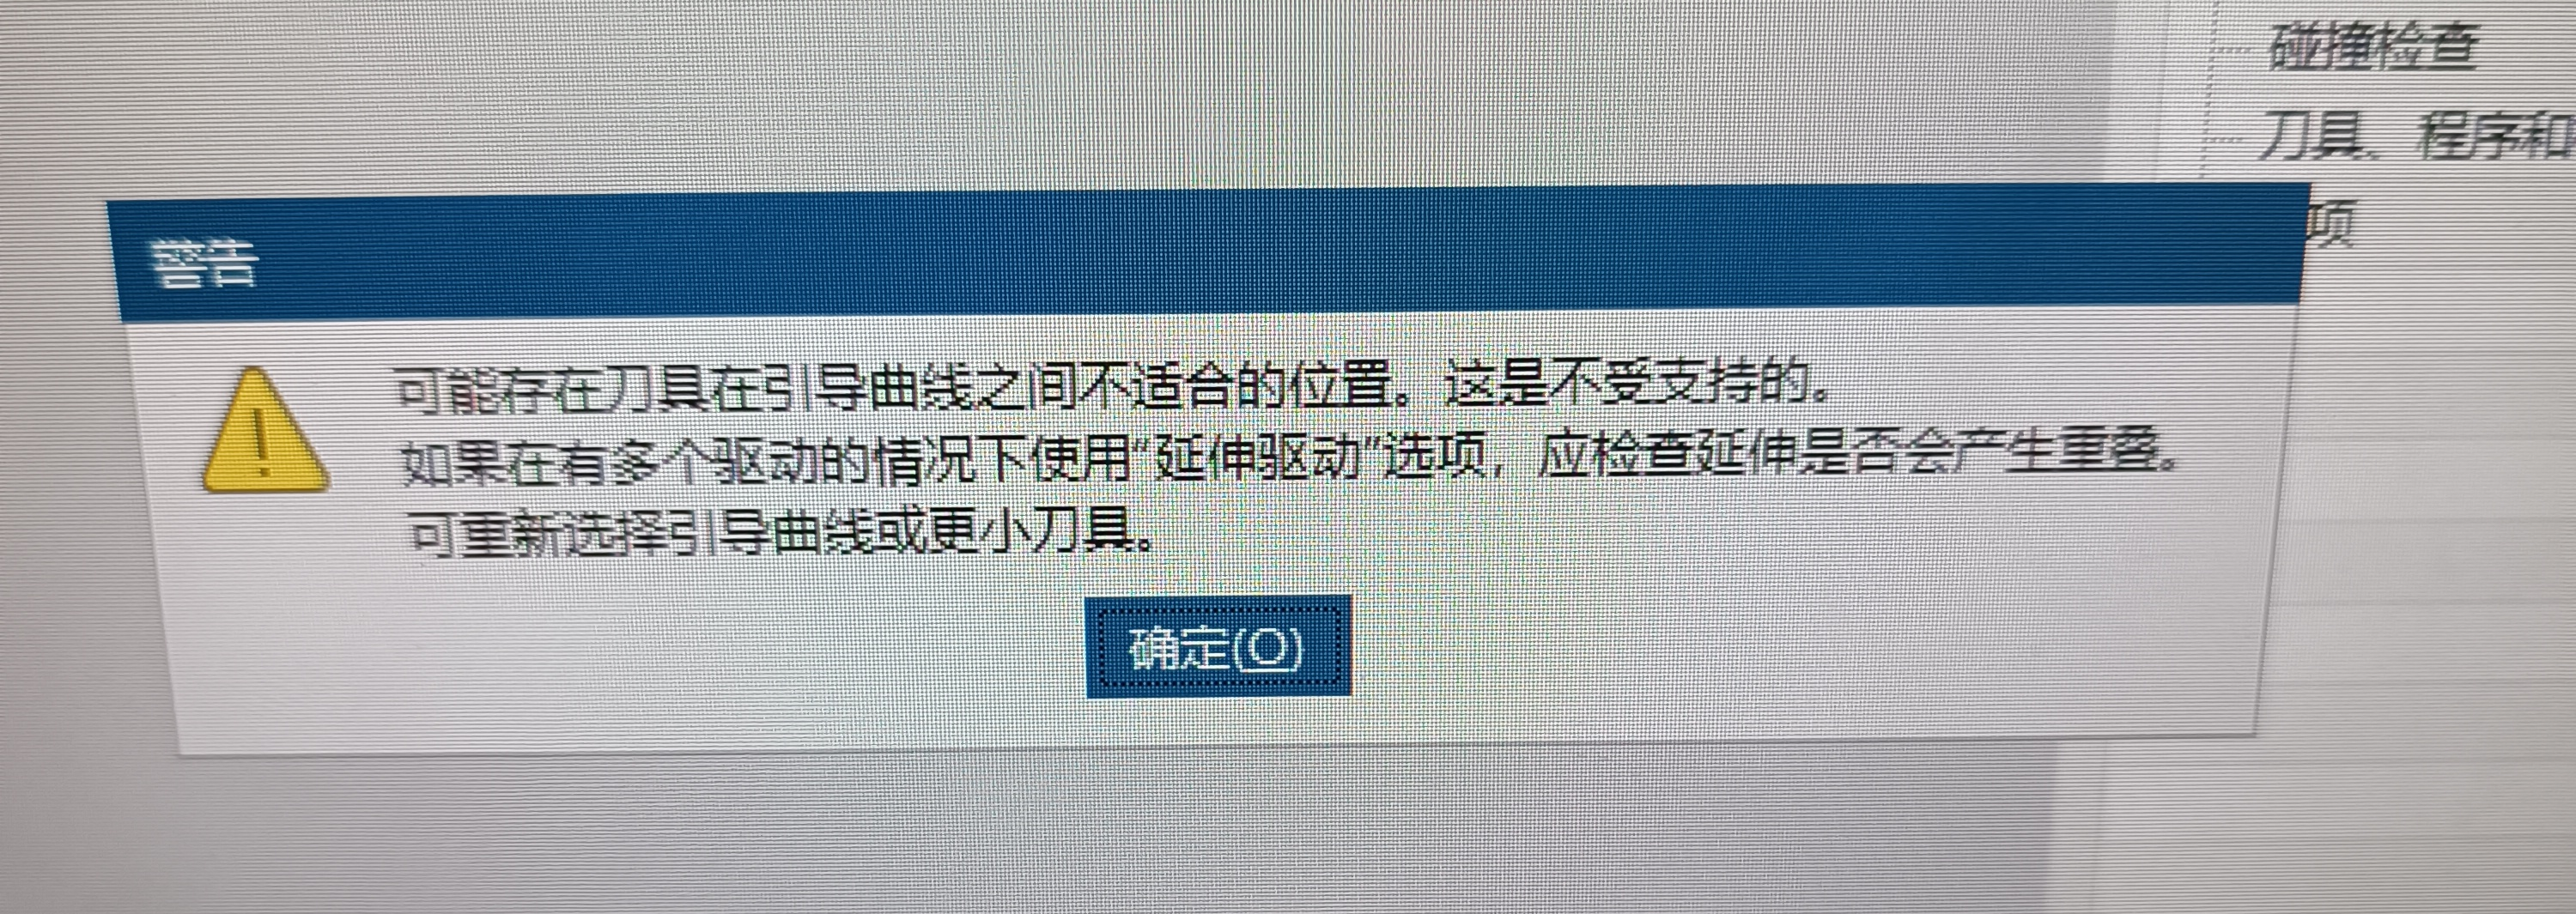
引导曲线加工提示刀具在曲线之间位置不适合时,要检查两条曲线间距、刀具直径和延伸驱动设置。
切削公差一般可以理解为加工中的内外公差设置。
动态刀路上方空刀层过多时,可从深度范围、毛坯高度、切深和策略拆分几个方向检查。
型腔铣需要混合切削时,可在开放刀路里查找“变换切削方向”等选项。
跟随周边刀路可能更整洁,跟随部件通常更稳,复杂零件建议优先考虑跟随部件。