默认刀长可以在刀库或模板里的对应刀具参数中修改,也可以导出 Excel 批量改好后再导入。
0.3、0.5等微小刀具非常脆,装刀和对刀时要避免手套勾刃,并适当留安全余量。
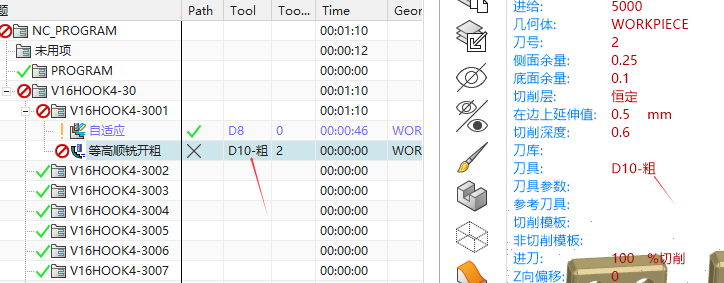
选择刀具后刀具名跳成另一把刀,先检查是否选中了正确刀库。
加工助手里的参考刀具可以直接输入直径创建,也可以按刀具名称模糊搜索。
AB胶或胶水固定铝件时,开粗和光刀不要一次把底部完全干掉,底部和侧壁余量要留给最后处理。
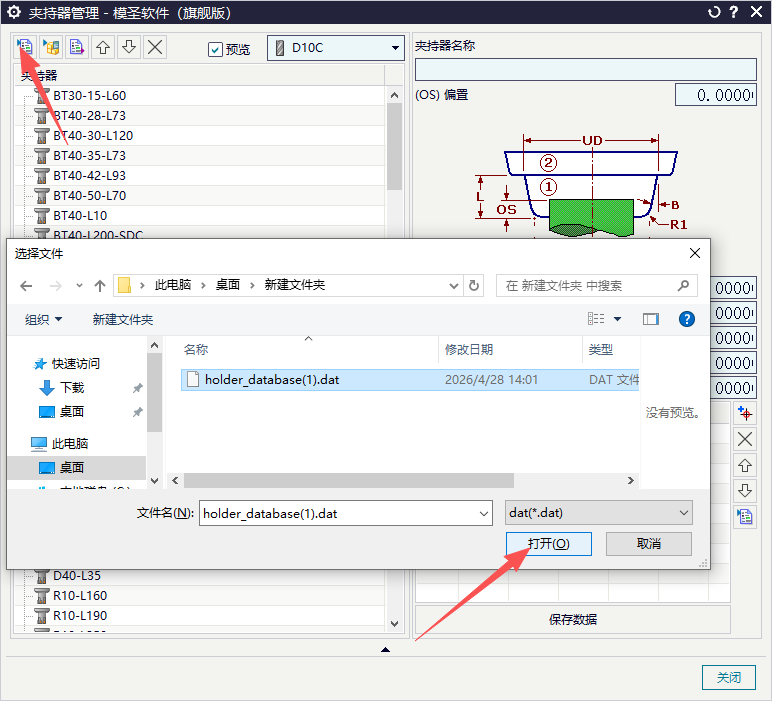
刀柄夹持器内部文件可能加密,已有夹持器可通过导入DAT文件或逐个导入刀具夹持器处理。
刀库刀号需要批量整理时,可以先导出数据,排好刀号后再导入。
当前可以先删除不用的夹持器,或者通过文件方式备份、改名保存常用夹持器。
刀具或程序命名里的 C、F 常用于表示粗加工和精加工。
自动编程要调用开粗刀时,刀库里要有对应刀具,并把刀具用途设置为开粗。
刀具名称中的 DR 通常可理解为 drill,也就是钻头。
常用刀具添加后不显示时,退出当前命令再进入,必要时重启 NX。
参考刀不起作用时,先检查刀库里是否存在对应刀具,再看规则和命名是否匹配。
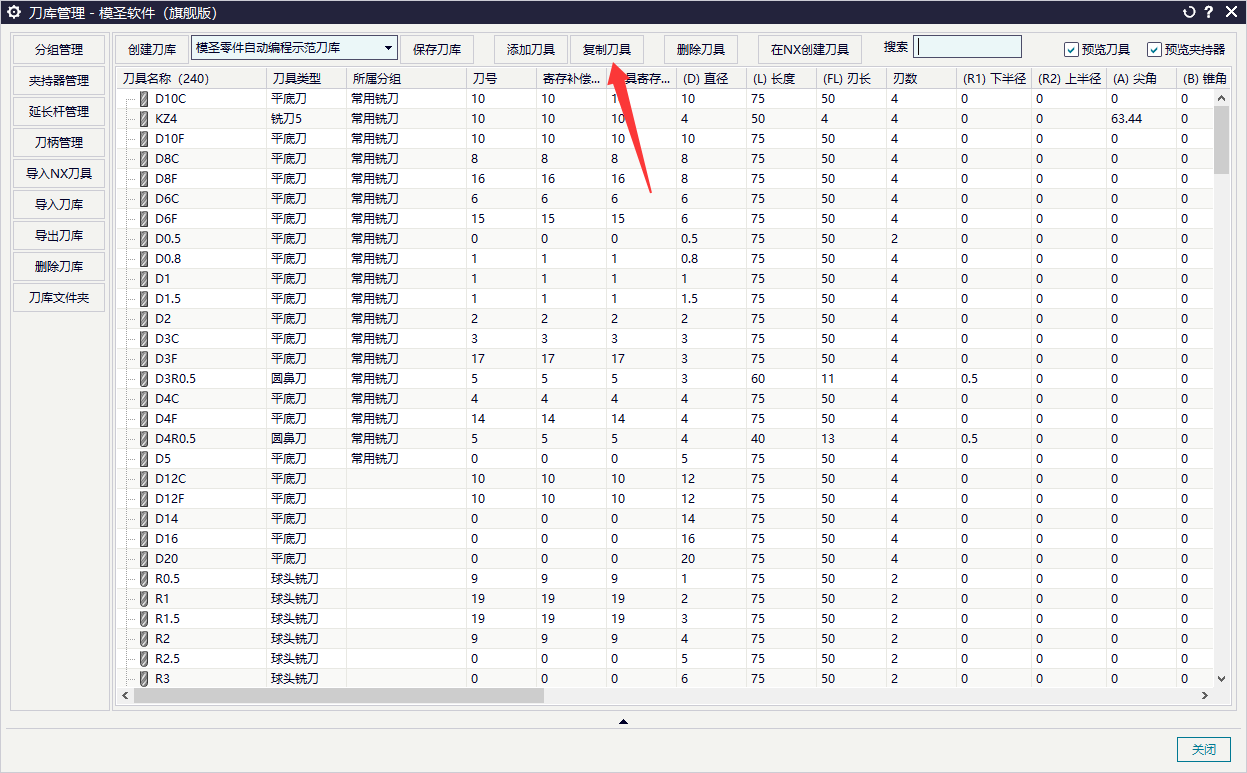
复制刀具功能在刀库列表界面中查找,不是在普通加工界面里。
自动编程调用模板创建刀具时,刀号、补偿寄存器、刀补寄存器等可能继承模板工序里的设置。