
刀库能不能直接导入 UG 的刀库?
已有 UG 刀库时,可以直接导入,中文刀具名也可以使用,但要注意程序单和模板匹配兼容。

已有 UG 刀库时,可以直接导入,中文刀具名也可以使用,但要注意程序单和模板匹配兼容。
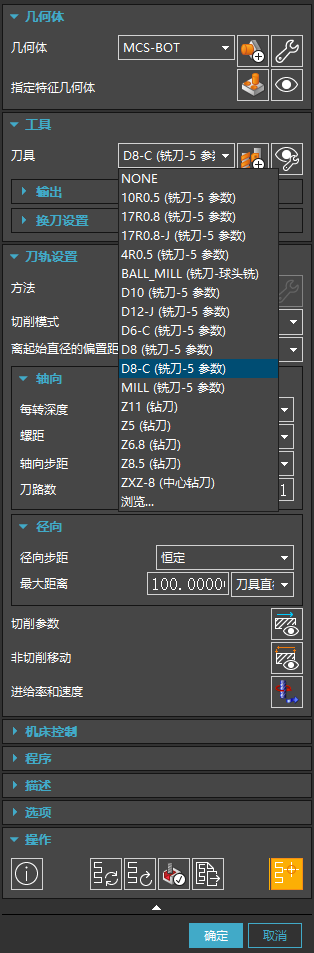
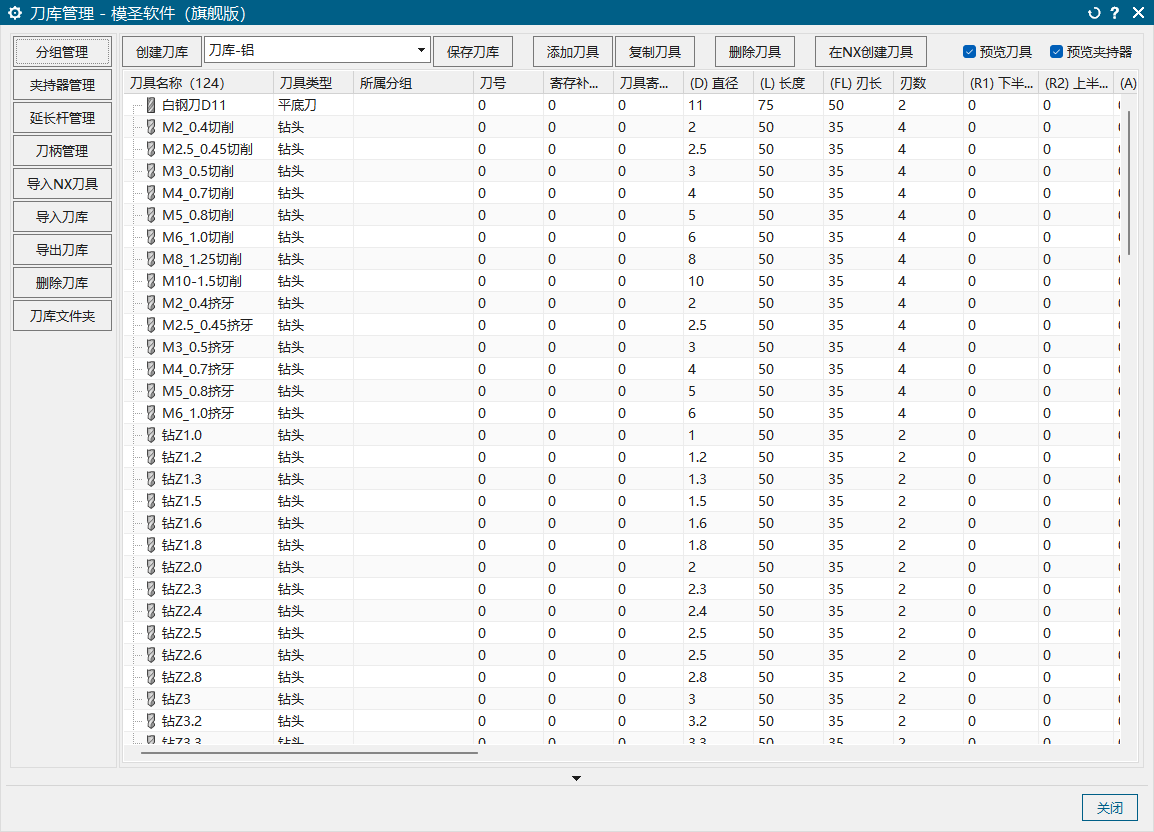
模圣刀库和 NX 原生刀具库不是完全同一套入口。想在 NX 中调用刀具时,要先确认当前流程是通过模圣刀库选择,还是要把刀具数据导入到 NX 原生刀具库。
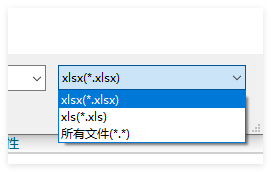
NX/UG 自带的导入刀库入口通常按表格格式读取。遇到专用刀库文件时,不要直接当作 XLS 导入,应先确认文件来源和格式,必要时转换为支持的表格格式后再导入。
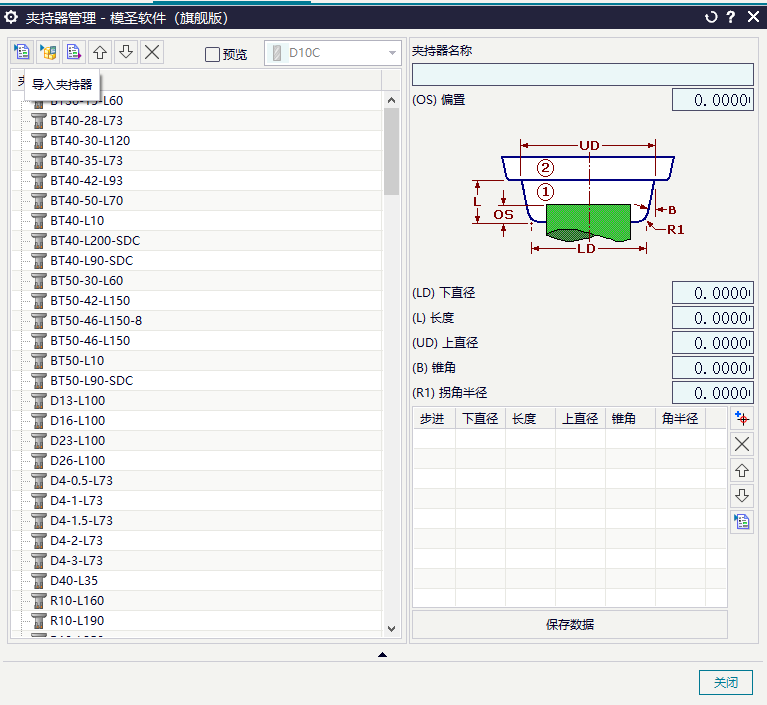
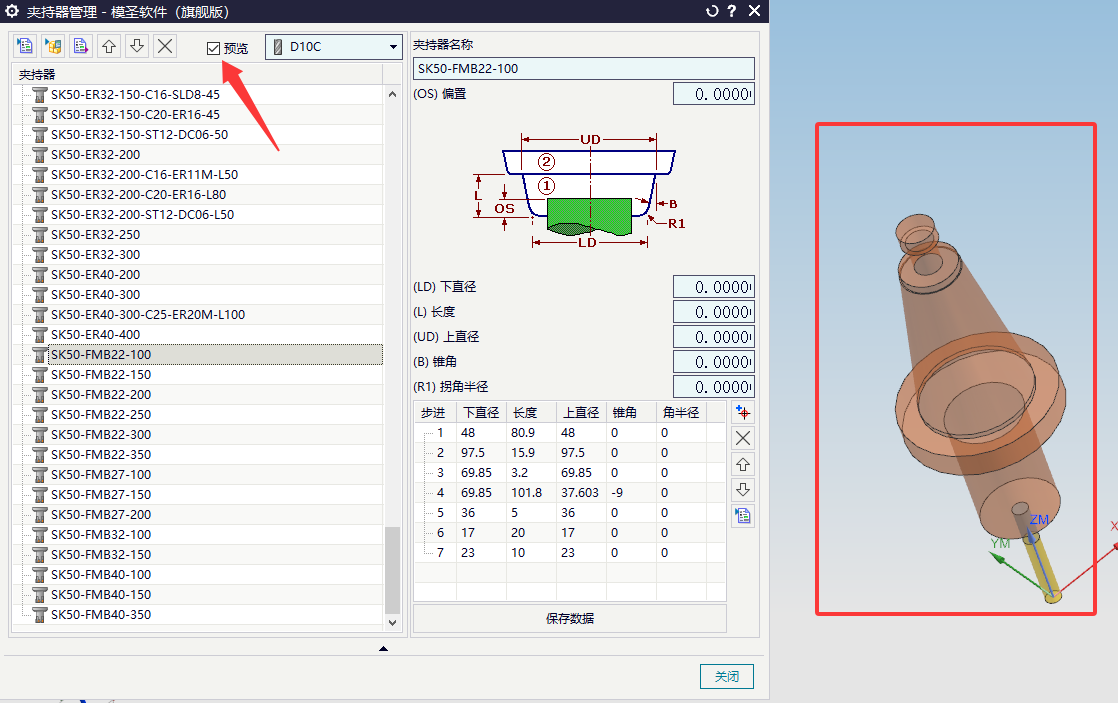
夹持器已经添加但看不到尺寸或显示不完整时,先检查夹持器自身参数是否填写完整,再检查刀具装配中是否正确调用夹持器,以及当前显示模式是否隐藏了相关尺寸。
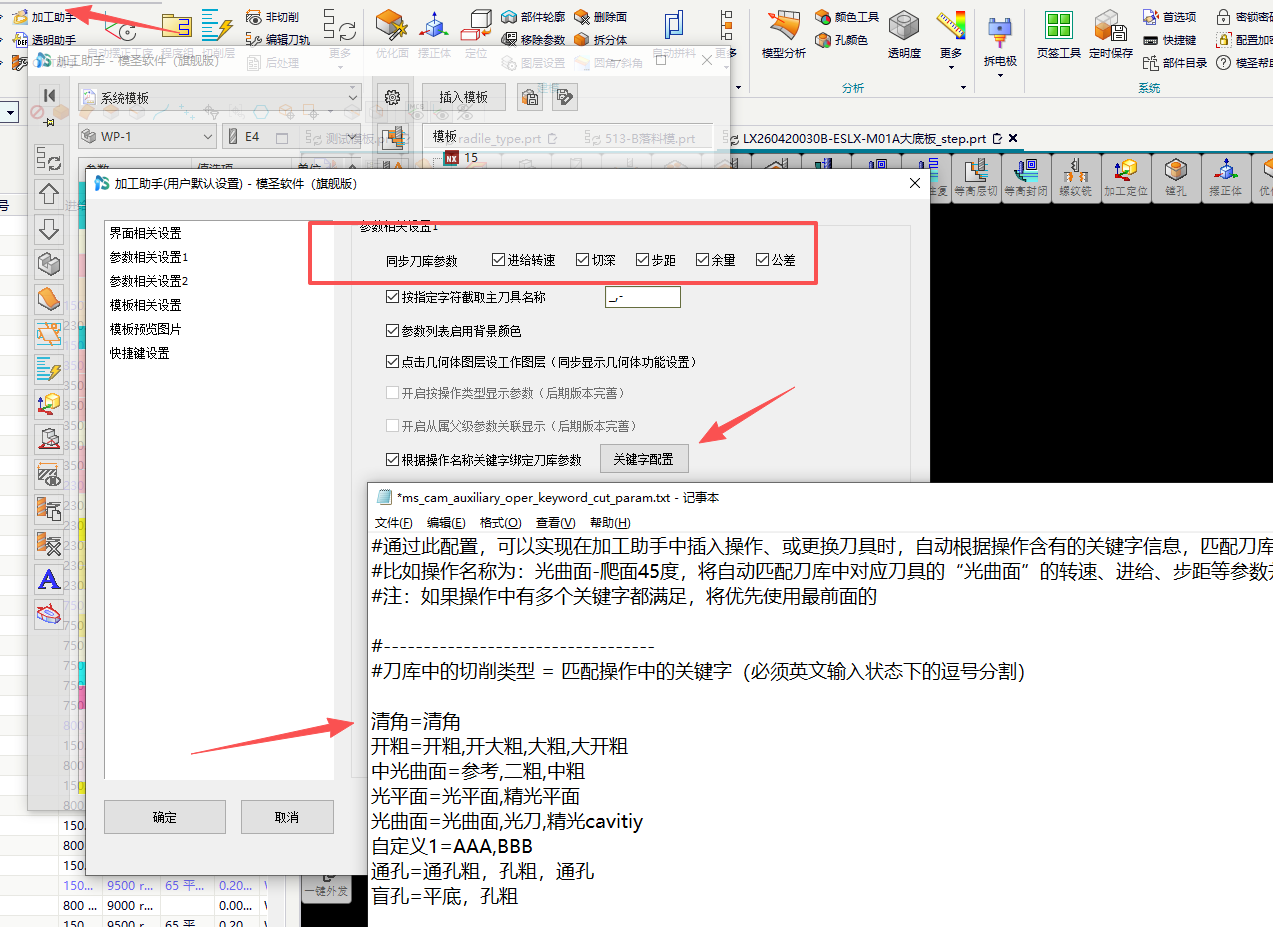
要让转速、进给随刀库变化,刀库参数和模板关键字都要配置好,生成时才能匹配同步。
磁台吸附铁件加工精孔时,铰刀没有底刃且底部排屑困难,直接硬绞风险较高。可改用铣刀补、下机后道铰孔,或夹持后打穿再铰。
大面积薄板或容易释放应力的工件,如果直接开到位,可能出现变形。更稳的流程是先开粗,必要时做时效或释放应力,再进行精加工。
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
薄板、排版件或小件采用粘接装夹时,常见工艺是先加工孔和内部特征,外形轮廓放到最后,再根据材料和装夹强度保留少量底部余量。该方法需要结合现场装夹强度验证。
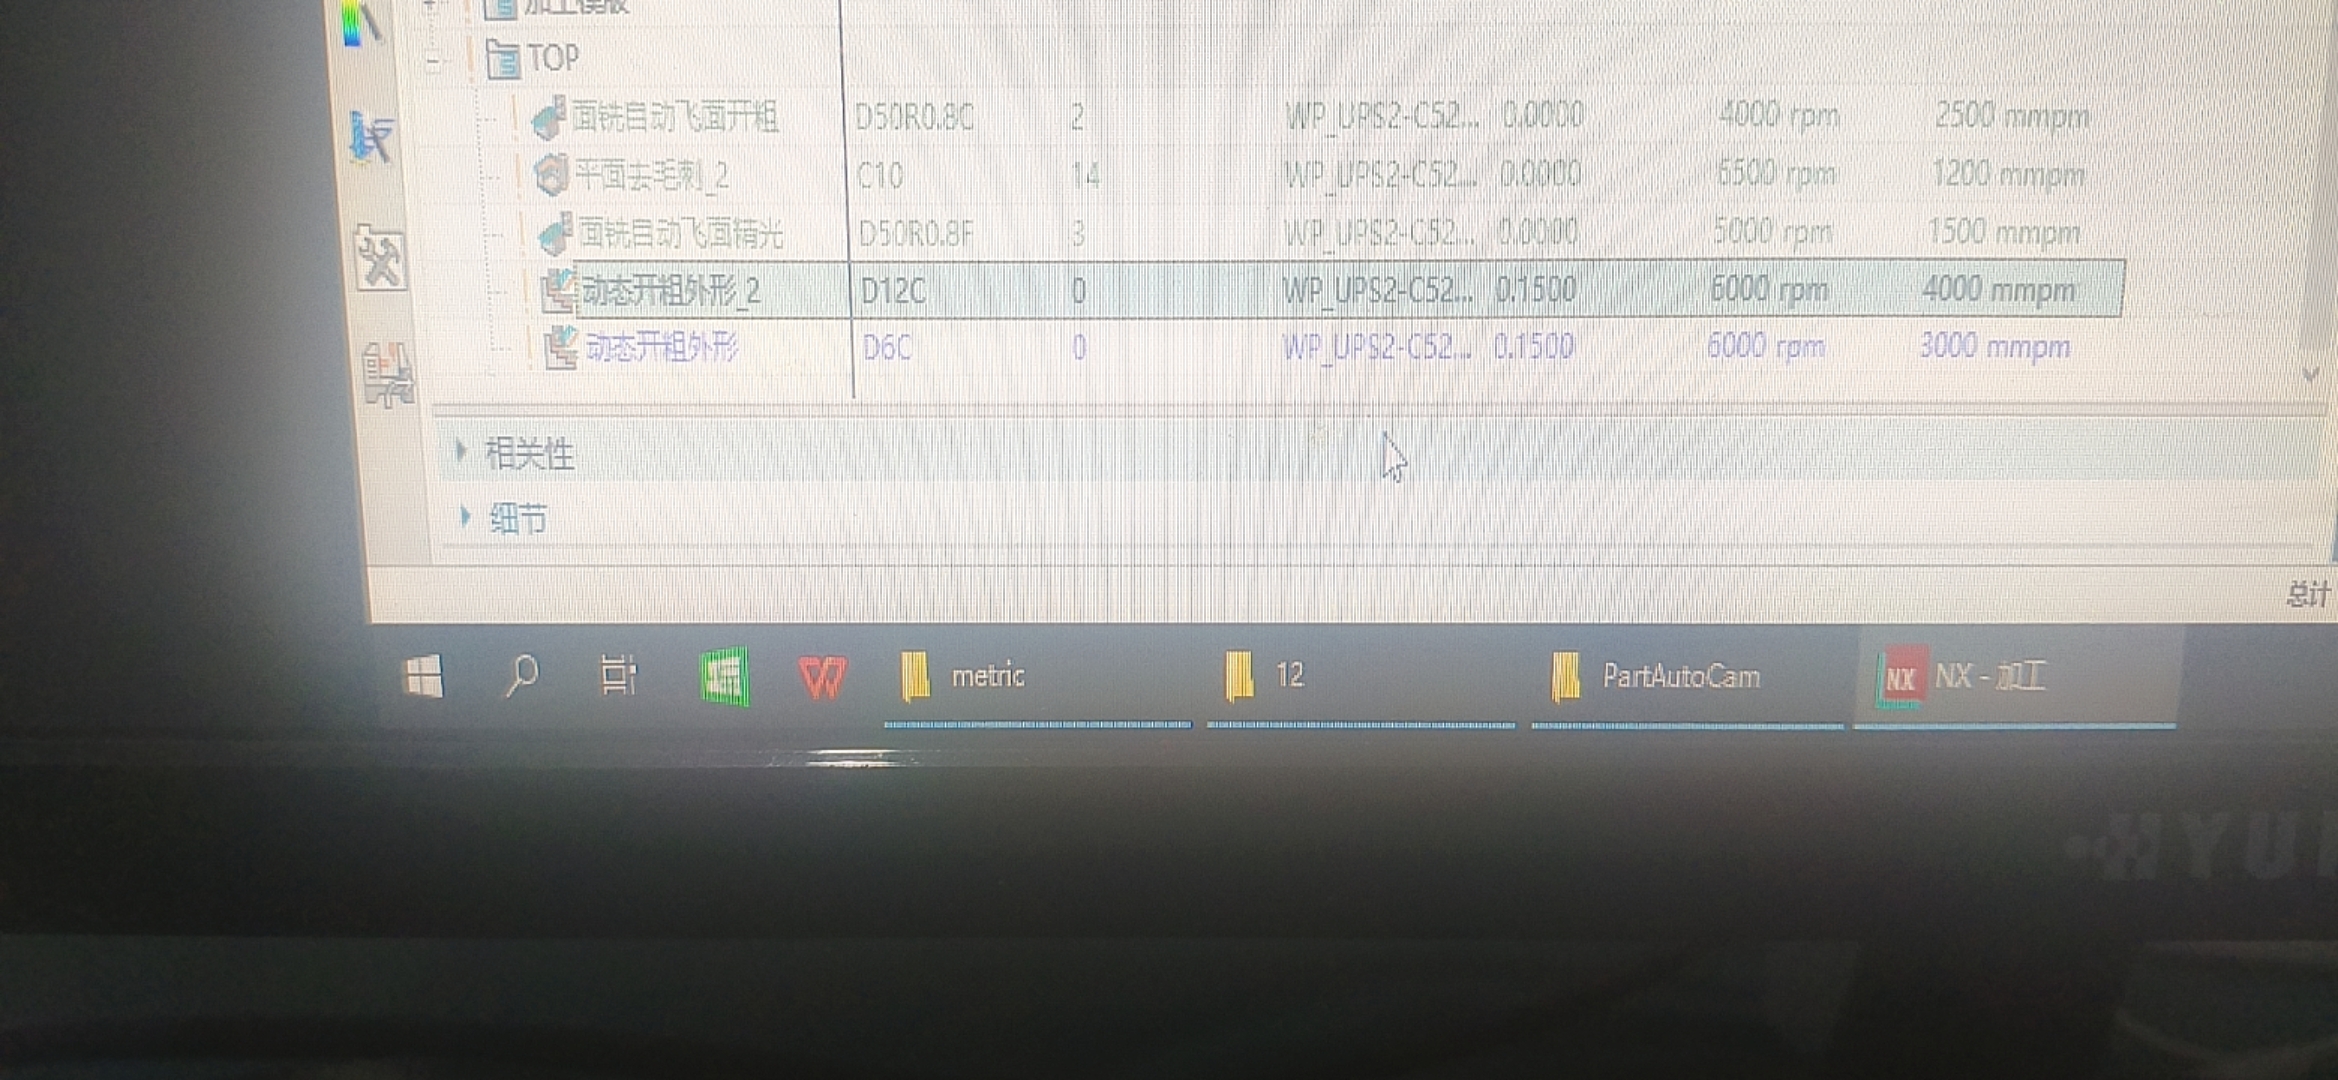
动态开粗在转速、进给、余量已经继承后,如果刀号仍显示为 0,说明切削参数匹配与刀号同步可能不是同一条规则,需要单独检查刀号字段、模板刀号和版本表现。
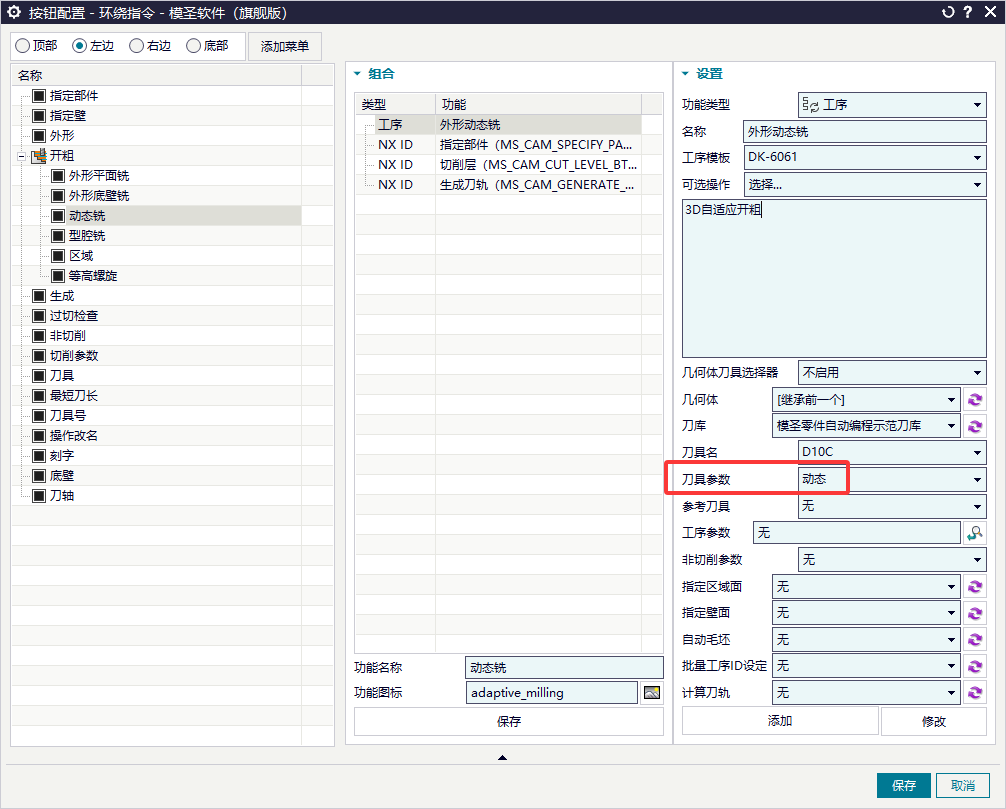
动态铣里切削参数已经继承但刀号不继承时,要检查模板或刀库里是否存在同名不同刀号的刀具,也要确认动态铣对应的刀号同步规则是否启用。
夹持器库勾选预览后仍不显示刀柄,可能是当前对象不是完整夹持器、数据格式不完整,或预览只显示选中项。该问题需要结合夹持器库结构复核。
加工助手可按指定字符截取主刀具名称,也可按操作名称关键字绑定刀库参数。

先检查刀库选择框,切回保存刀具时使用的刀库;切换了库名称会造成当前列表看起来为空。

加工助手选刀后没有同步刀库参数时,可使用“操作同步参数”把刀具相关参数同步到当前操作。
