
“后处理加程序单”的搜索结果
找到 752 条内容
计算最短刀长后为什么有些刀没有结果?如何批量添加夹持器?
自动编程、刀路预览或程序单需要识别夹持器时,夹持器应从模圣刀库/夹持器体系中添加。只在普通模板或 NX 自带位置设置夹持器,不一定能被模圣算法或程序单字段读取。
查看答案 →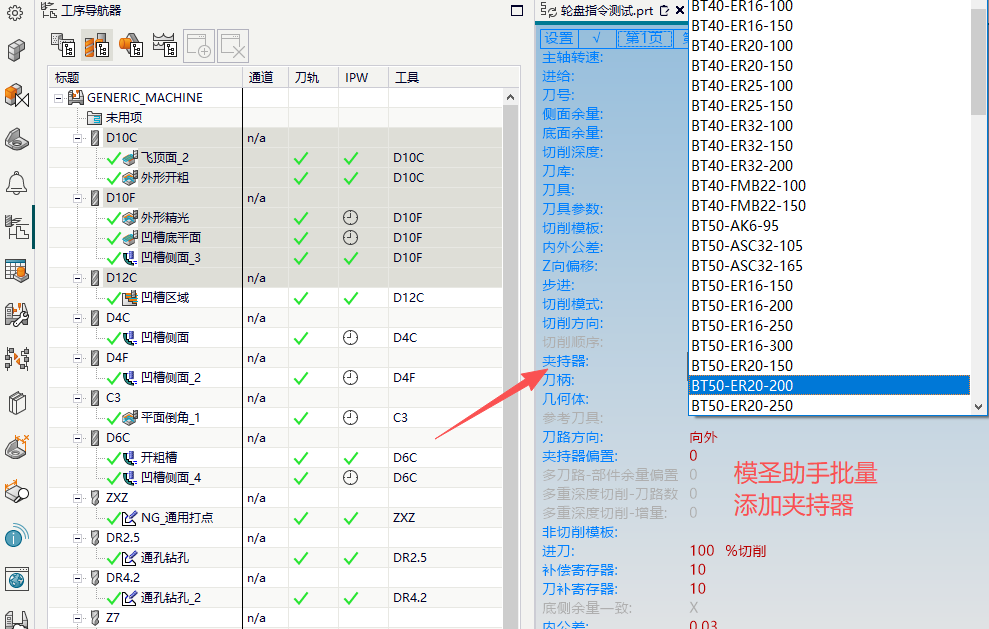

最短刀长为什么比预期长了一些?如何增加最短刀长?
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →
G41 应该加在什么位置更稳?
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →

自动出图标注小数位改成 2 位,应从哪里改?
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
阅读文章 →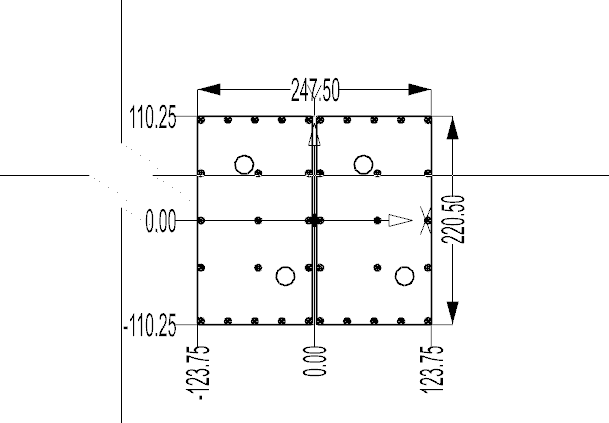

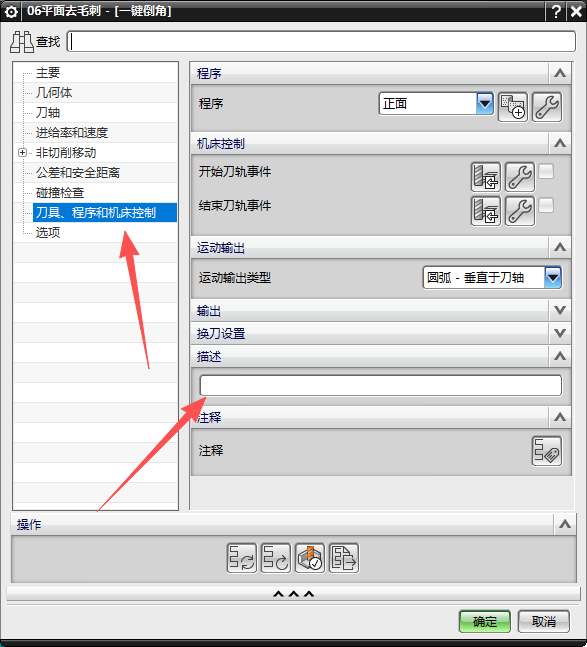
加了 M00 后最短刀长不显示,可把 M00 加到刀轨事件里
在工序中加入 M00 后,程序单或刀具报告里最短刀长不显示时,可把 M00 放到刀轨开始/结束事件中处理。通过右键刀轨定义事件添加,比直接插入到不合适的位置更稳。
查看答案 →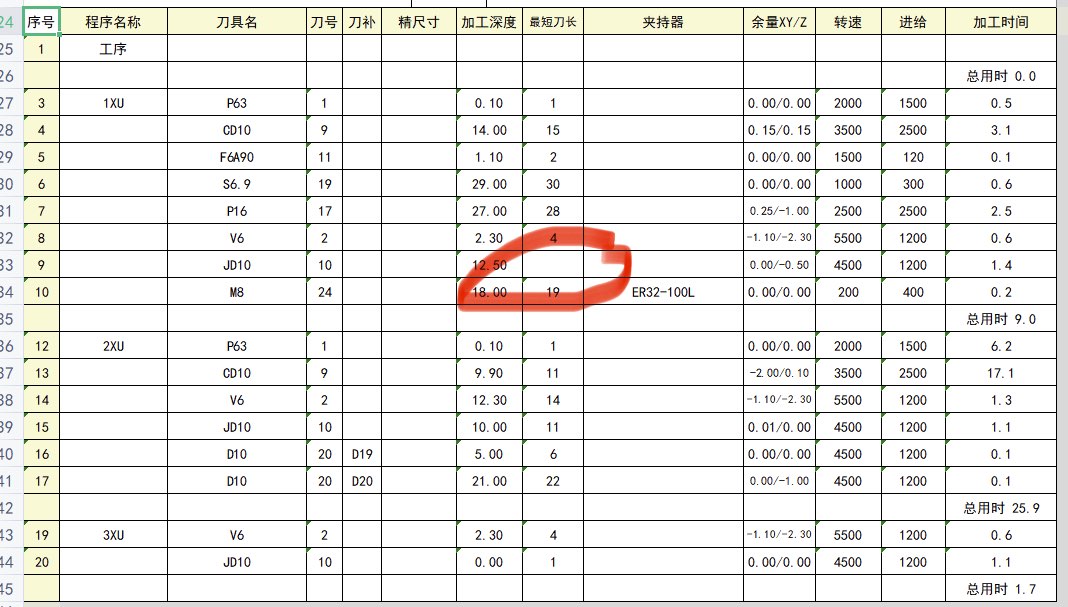
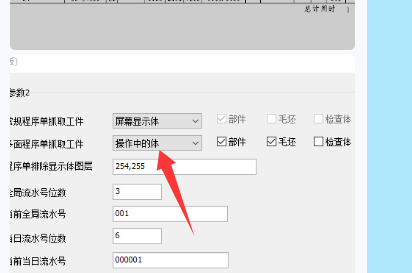
产品编程里的加工面字段,可按正反侧或自定义数量理解
程序单里的加工面字段不一定只能按固定含义使用。产品编程中可按正面、反面、侧面等装夹方向理解,也可以按内部管理习惯把它当成数量或阶段字段使用。
查看答案 →