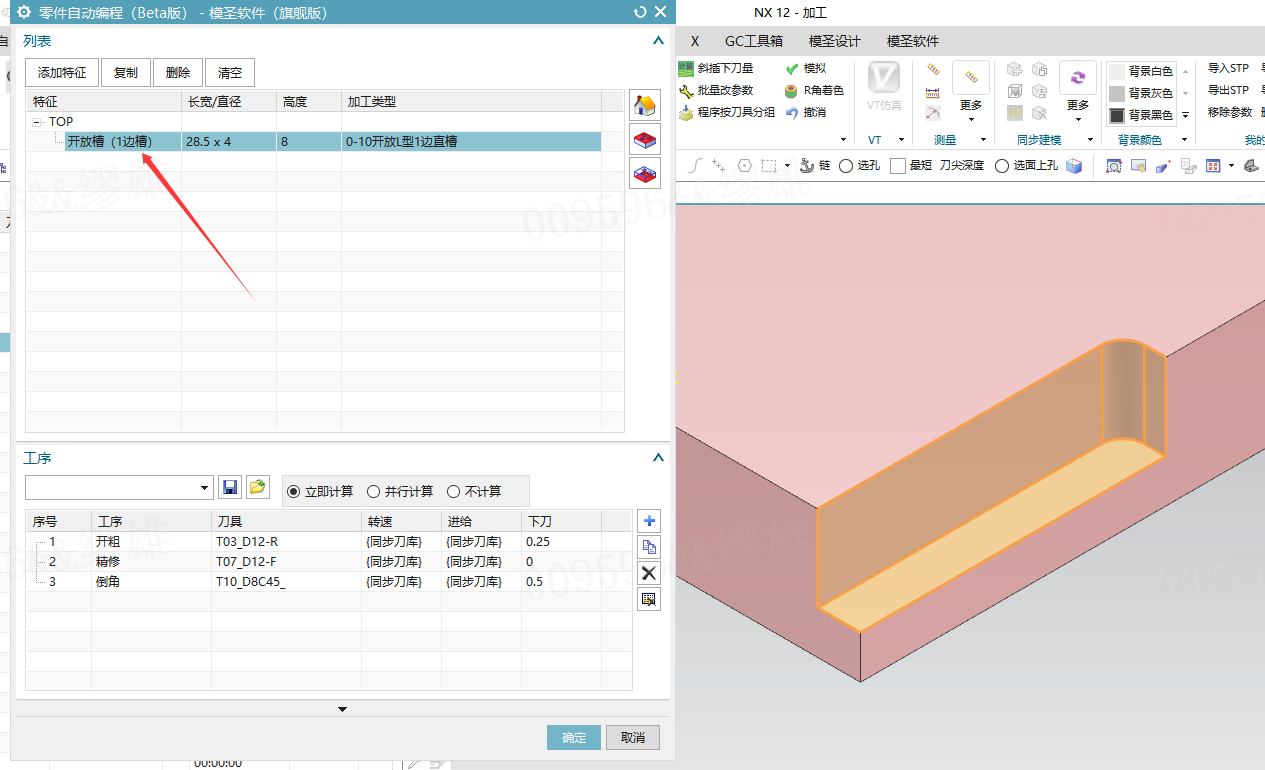
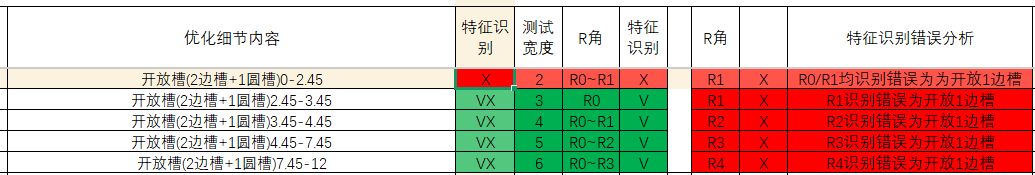
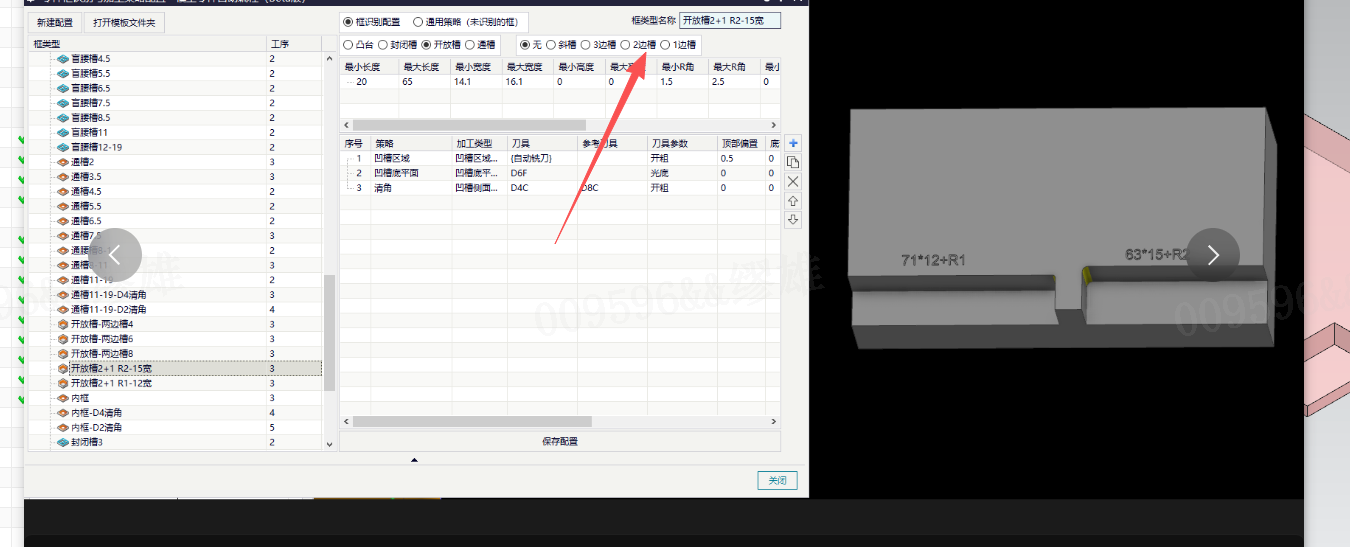
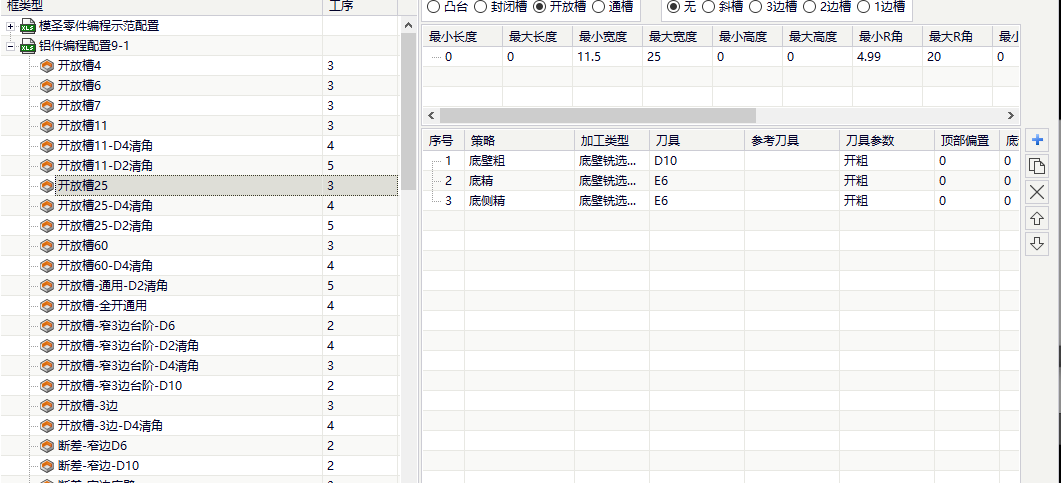
零件自动编程 槽被识别为一边槽时,要检查 R 角与槽宽的识别规则 发布于 2026-09-150 次浏览 答案 槽识别不是只看外观,也受 R 角和宽度规则影响。确认实际是两边槽还是开放一边槽。检查 R 角是否接近槽宽。增加对应槽宽配置。把目标配置调到更合适的优先级。测试不同宽度和 R 角组合。无法稳定时先标记待审核。先确认识别结果和实际形状。R 角接近槽宽时可能影响识别。目标配置需要匹配槽类型。可用通用配置覆盖多数开放槽,再按需细化。
零件自动编程 2026-06-19 0 次浏览 槽识别出来但不出刀路怎么办? 槽已经识别出来但没有生成对应刀路时,可检查圆角是否大于参考刀具,导致工序被判定无效并删除。可在默认设置中先关闭“删除无效工序”后重新生成测试。 阅读文章 →
零件自动编程 2026-06-18 0 次浏览 封闭槽识别后加工方法为空,参数范围要怎么设? 封闭槽自动识别时,长宽高和 R 角等范围不要刚好等于模型值。可以把配置值比模型实际尺寸略放大几丝,让特征落入识别范围,加工方法才可能正常匹配。 阅读文章 →
零件自动编程 2026-06-21 0 次浏览 零件自动编程生成 G41 工序的配置要点 G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。 阅读文章 →
零件自动编程 2026-06-19 0 次浏览 自动编程选刀能不能只按 R 角大小来选? 自动编程选刀不能只看 R 角大小,还要结合槽宽、加工阶段和加工要求。要求高时可增加清角精光工序,小刀用于精光或清角,开粗仍建议用更合适的大刀。 阅读文章 →
零件自动编程 2026-06-18 0 次浏览 腰槽配置时最大长度和最小长度怎么理解? 腰槽自动识别中,长度代表长边方向,宽度代表短边方向;如果只是想按槽宽选刀,通常只需要设置宽度,长度最小和最大可以设为 0。比如用 8mm 刀处理 8.1 到 15.9 的槽宽,就把宽度范围设为 8.1-15.9。 查看答案 →