真空吸底部留量在多面编程中不起作用时,先检查配置名称和方位模板
真空吸或多面编程中设置底部留量后不起作用,可能与加工方位、配置名称、方位模板或策略适用范围有关。固定三轴能生效而多面不生效时,更要检查方位配置。
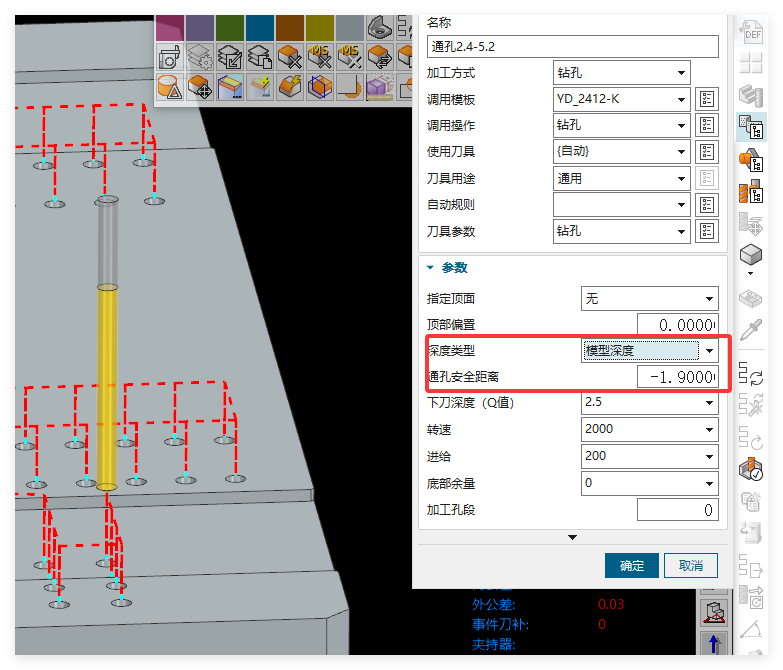
真空吸或多面编程中设置底部留量后不起作用,可能与加工方位、配置名称、方位模板或策略适用范围有关。固定三轴能生效而多面不生效时,更要检查方位配置。
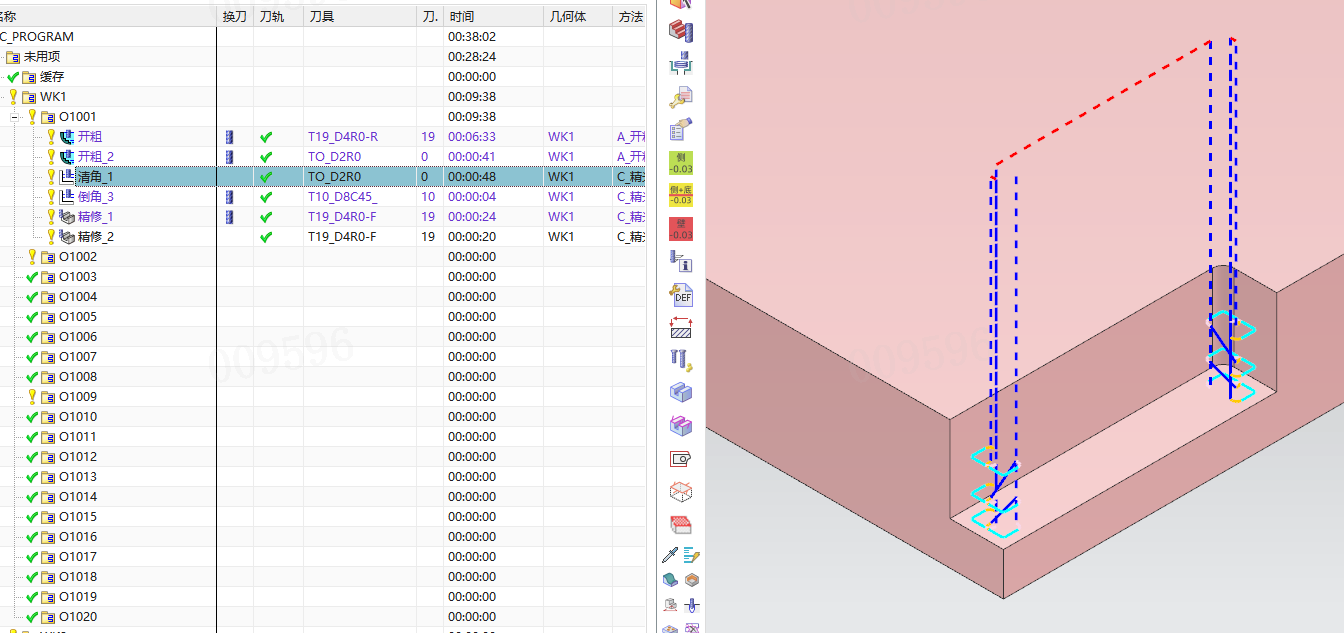
开口台阶想用 2D 清角匹配时,清角是否留侧余量、是否允许过切会直接影响刀路能否到底。等高能识别但禁止过切时,底部可能下不去。
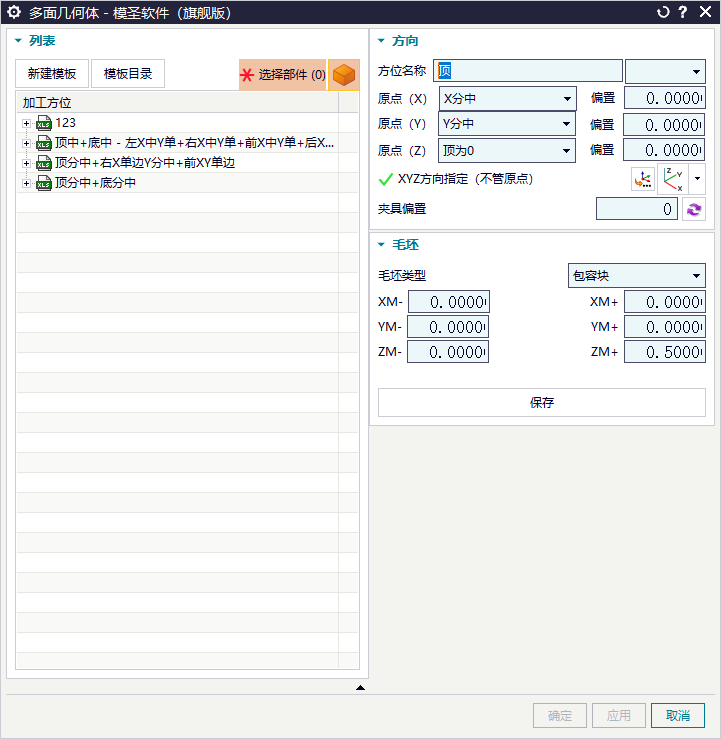
多面相关坐标系可在模圣功能区中查找多面创建坐标系入口。若界面中没有该入口,先确认版本和功能是否已添加。
两边槽被识别为一边槽时,可能与 R 角接近槽宽、配置优先级或槽宽规则有关。可增加宽度配置,并把目标配置调到正确优先级。
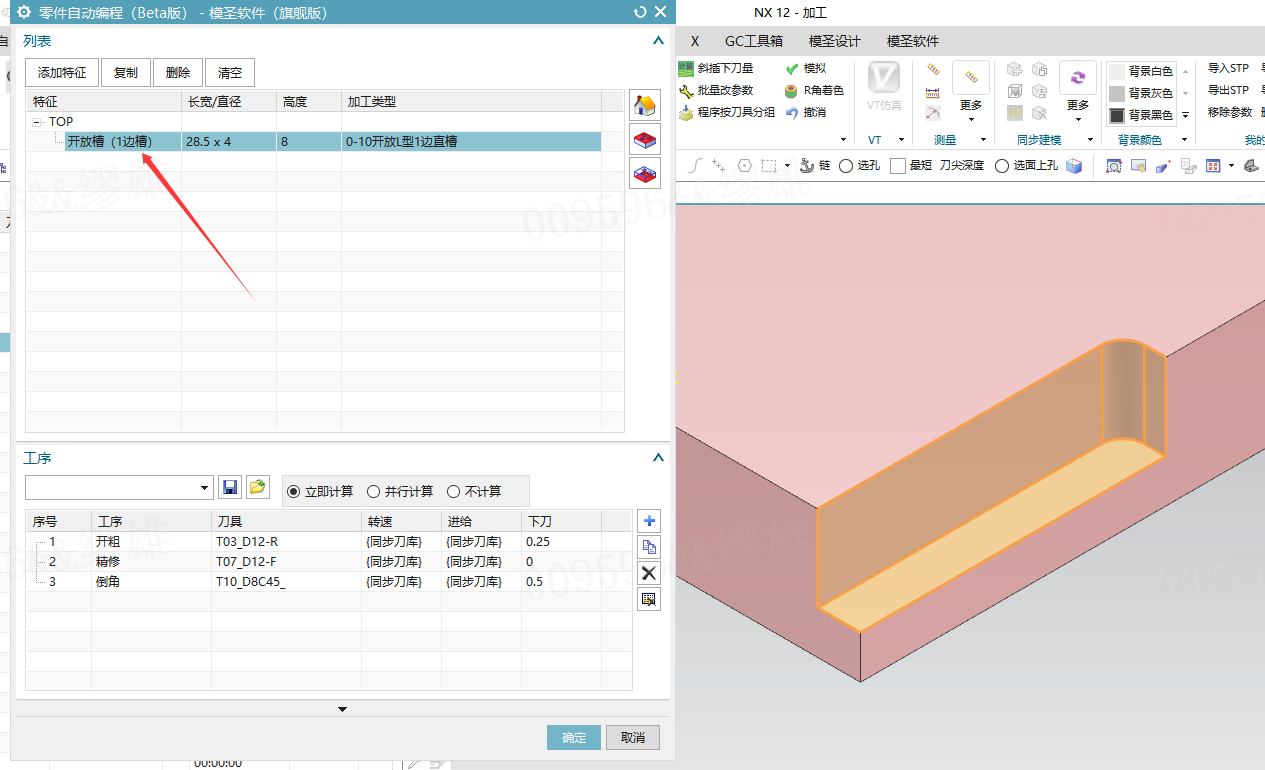
复制一份工艺路线后不能用,通常不是单纯排序问题。工艺路线需要根据加工模板名称和关键字识别,关键字不能重复,也不要互相包含。
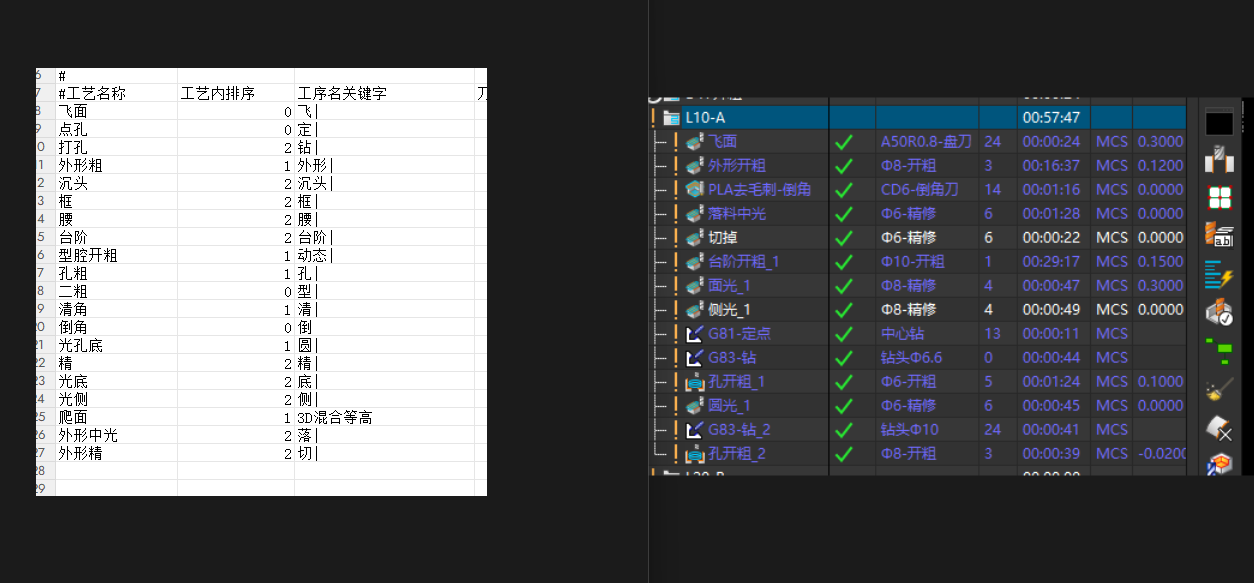
封闭槽高度一致时 R 角识别异常,应先判断系统是否已经按不同 R 角给出清角刀;若只是划分不够精细,可点开拆分进一步处理,持续漏识别再按策略识别问题复核。
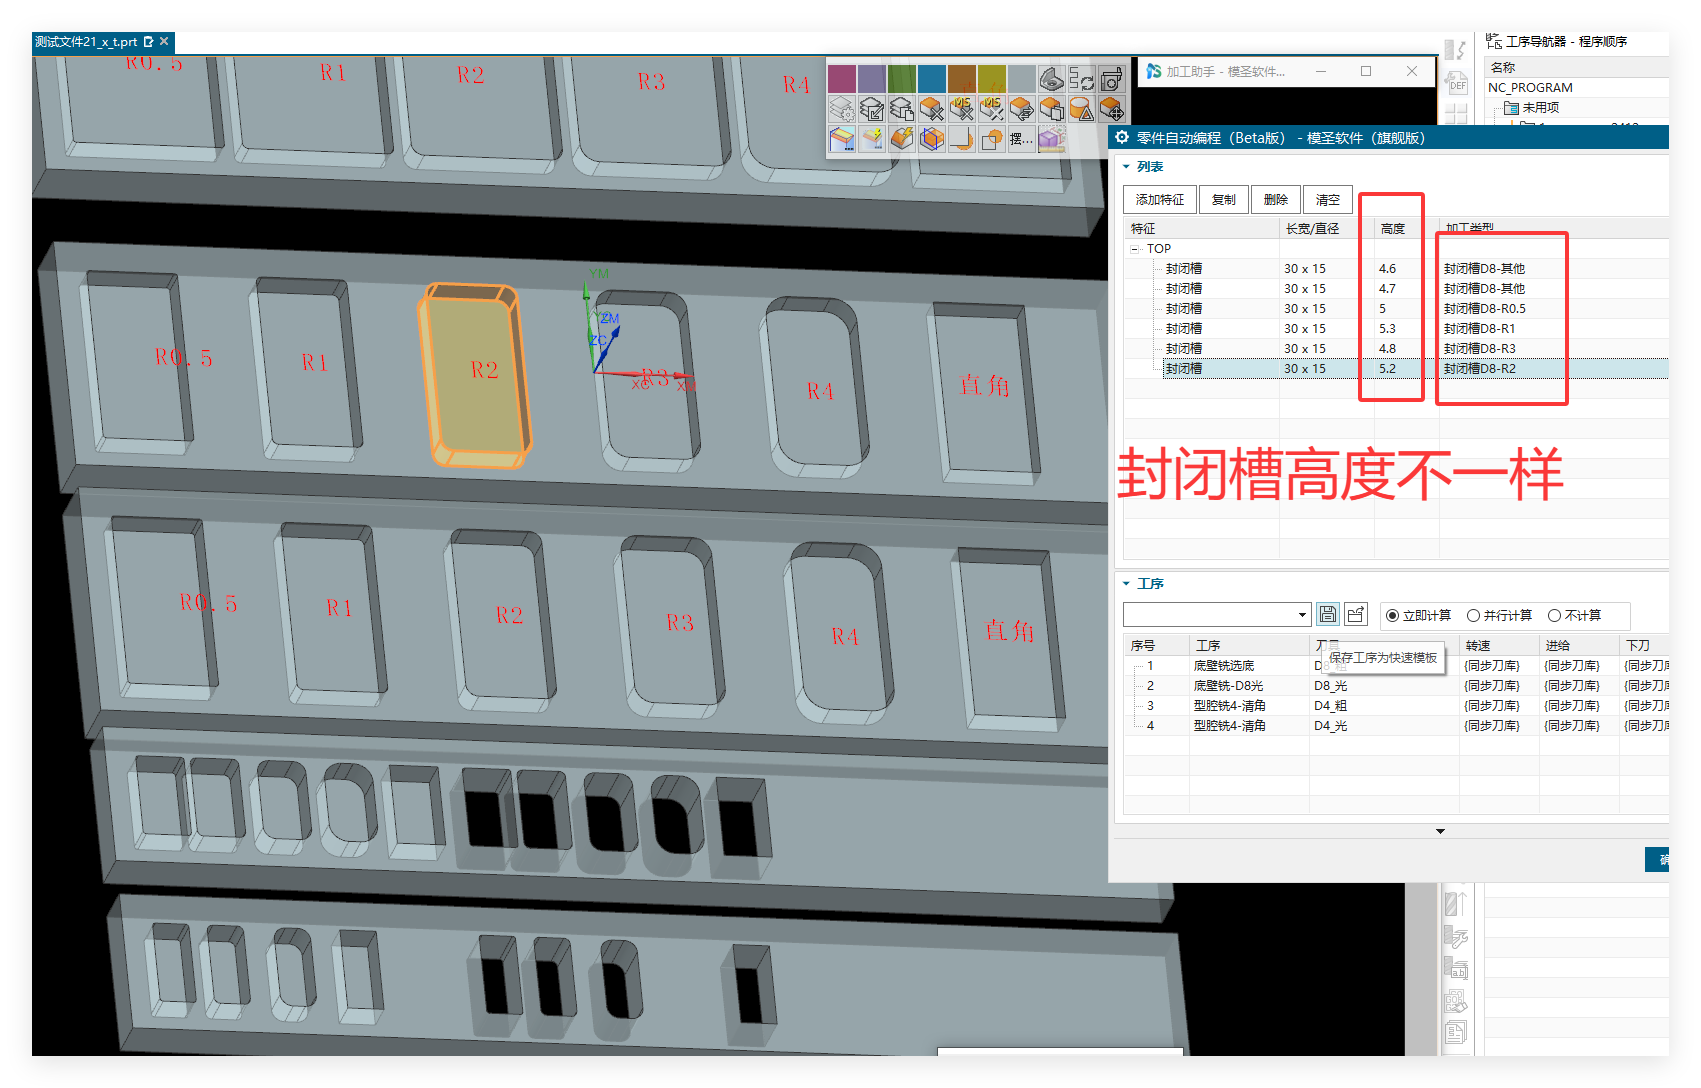
自动编程在某个工件上崩溃,但换一个工件正常,通常应优先怀疑当前模型或该文件数据。可先优化面、导出中间格式再导入,或拆分特征定位问题区域。
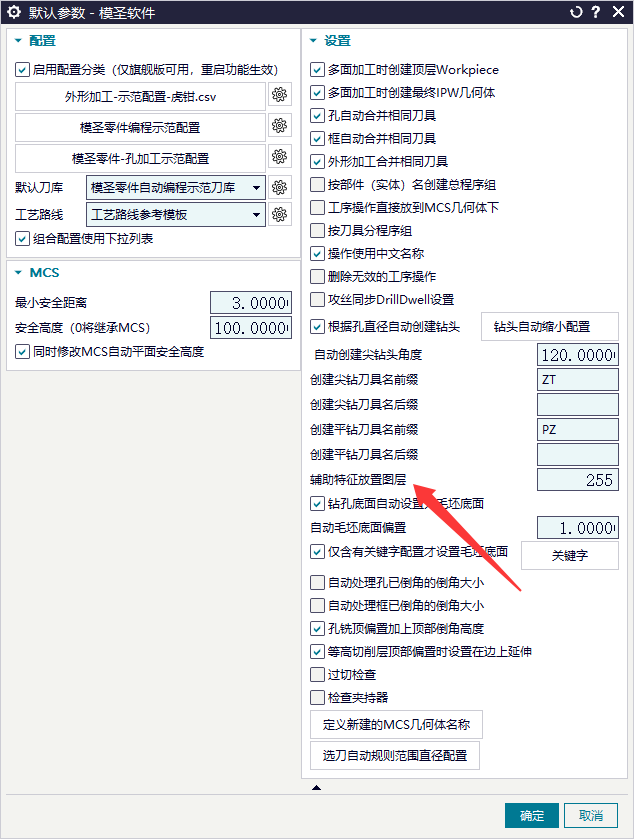
自动编程后出现外形线框、毛坯线或隐藏反隐藏后又显示出来的辅助对象,先确认来源功能,再尝试“选择程序、显示几何体”或把对象移动到不用的图层。若不影响加工,可暂时作为显示问题处理。
平面铣倒角或台阶加工时,如果刀路投影到最高面而不是目标台阶面,可尝试把加工坐标放到台阶面,并检查策略里顶面、底面或层级相关设置。
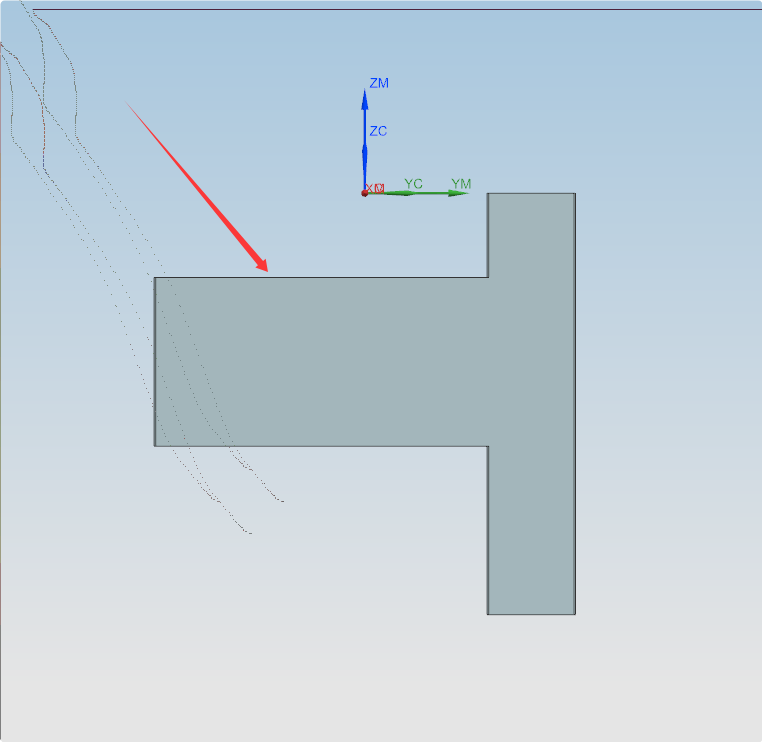
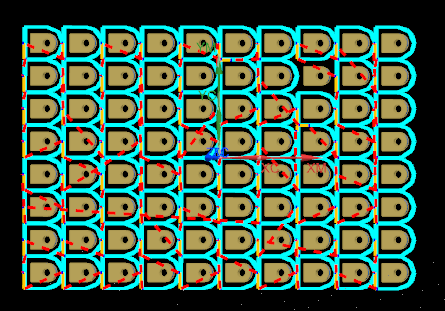
自动编程底壁螺旋偶尔漏外形或局部区域时,先不要认为整套配置失效。可优化面、补缺口、换加工方式,或用底壁粗精重新生成做对照。
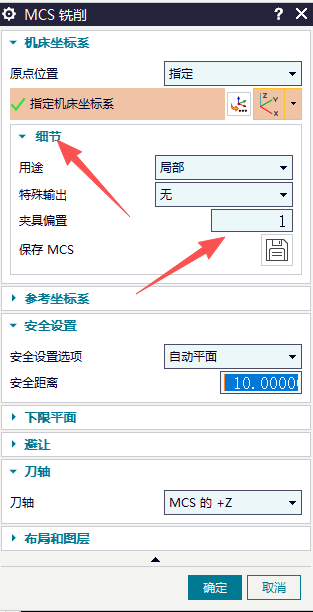
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
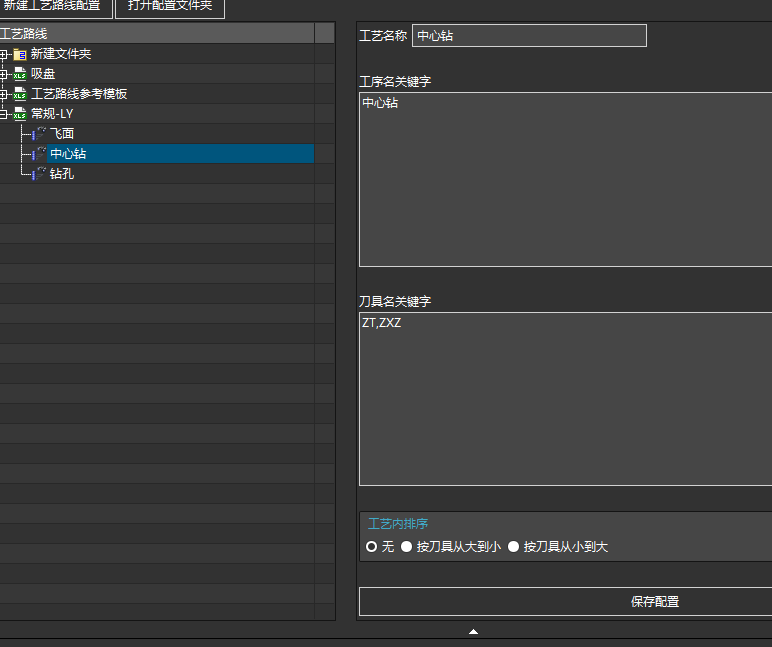
自动编程里打点或点孔工序识别不到刀具时,可先在工序或模板中直接指定刀具。打点类工序对刀具识别依赖名称和模板规则,直接指定能先保证刀具正确。
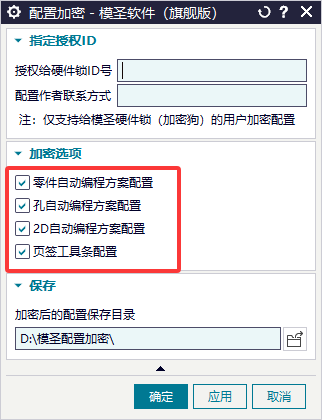
自动编程配置加密后,策略明细可能无法展开或修改,这是加密保护的一部分。实际加工时,如果只是适配刀号,可优先从刀库中调整;如果要改策略参数,则需要在未加密配置或原始模板中维护。
自动编程主要靠模板和识别规则,宏只用于额外动作或快捷流程。
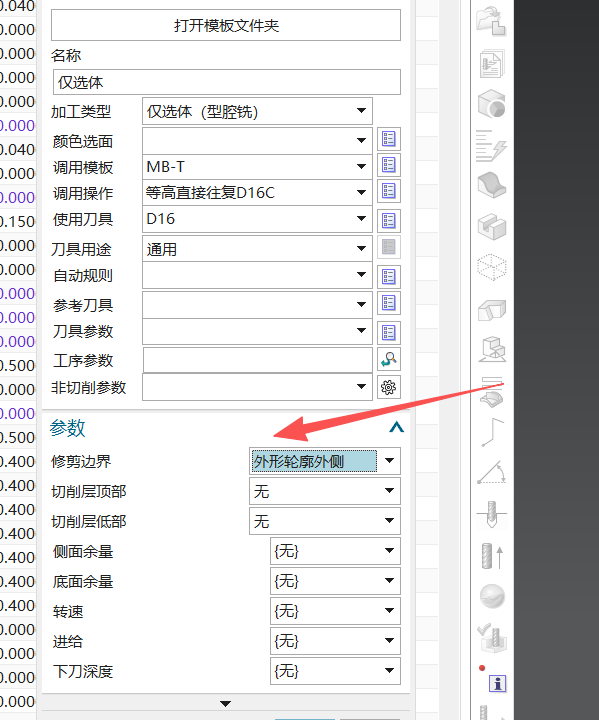
型腔或外形加工时,如果只想开内部区域,可在策略中加入修剪边界,选择外形轮廓外侧,并适当设置延伸参数,让刀路更贴合目标区域。