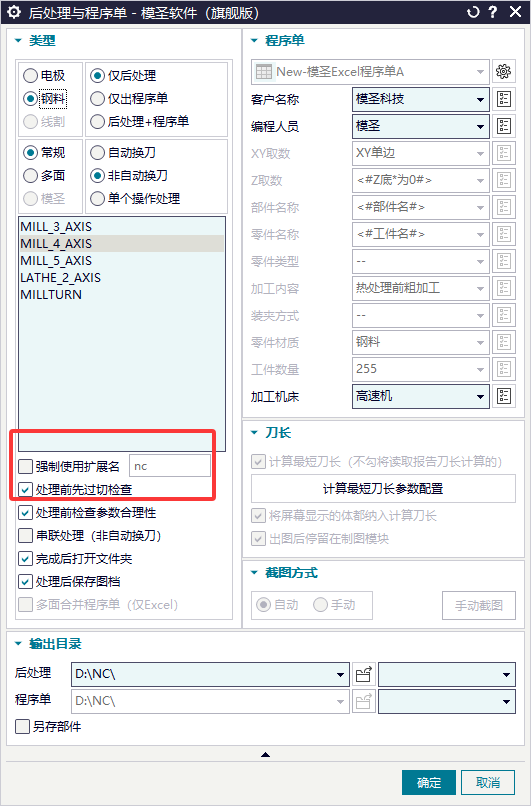
程序单与后处理 后处理出来的程序类型不对,先查后处理器和输出类型设置 发布于 2026-09-020 次浏览 答案 程序类型不对,先确认是不是选错后处理器或输出规则。确认当前工序使用的后处理器是否正确。检查输出文件扩展名和程序类型设置。确认机床、控制系统和程序格式是否匹配。换一个已知正常的简单工序测试。如果简单工序正常,再回到当前工序检查刀号、坐标和特殊指令。后处理程序类型异常时,先回到后处理器和输出类型排查。
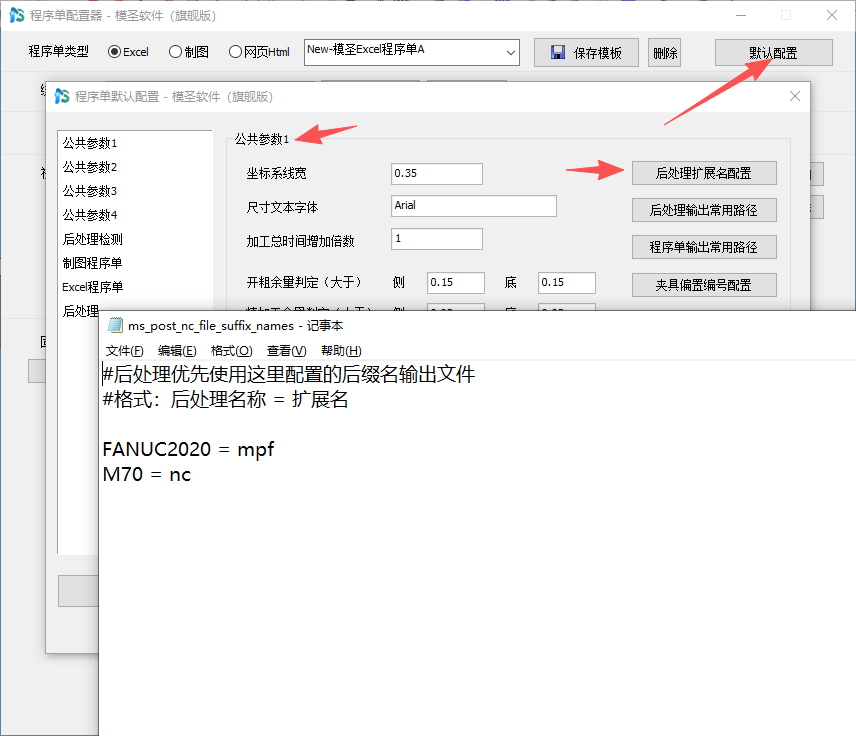
程序单与后处理 2026-06-21 0 次浏览 后处理输出的 NC 扩展名在哪里修改? NC、MPF 等后处理扩展名可以临时用“强制使用扩展名”指定,也可以在默认配置里按不同后处理器分别配置扩展名。手动后处理是 MPF 而模圣输出仍是 NC 时,应检查程序单默认配置中的后处理扩展名规则。 查看答案 →
程序单与后处理 2026-08-12 0 次浏览 侧铣头反向攻牙想批量改成 G74,可先按后处理方向和刀具分组思路处理 侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。 阅读文章 →
程序单与后处理 2026-06-21 0 次浏览 后处理输出扩展名没有 .NC 或扩展名不对怎么办? 后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。 查看答案 →
程序单与后处理 2026-08-12 0 次浏览 四轴程序单加工深度异常时,可先切换 UG 算法并确认用途 四轴程序单里的加工深度如果与预期不一致,可以先尝试使用 UG 算法。但加工深度字段本身更偏向三轴场景,四轴件仍要结合实际刀轴、矢量和后处理结果确认。 查看答案 →
程序单与后处理 2026-06-21 0 次浏览 G54.1 P1 与夹具偏置编号的后处理映射 G54.1 P1 的输出由后处理器规则决定。常见映射是夹具偏置 1~6 输出 G54~G59,偏置 7 开始输出 G54.1 P1。 阅读文章 →