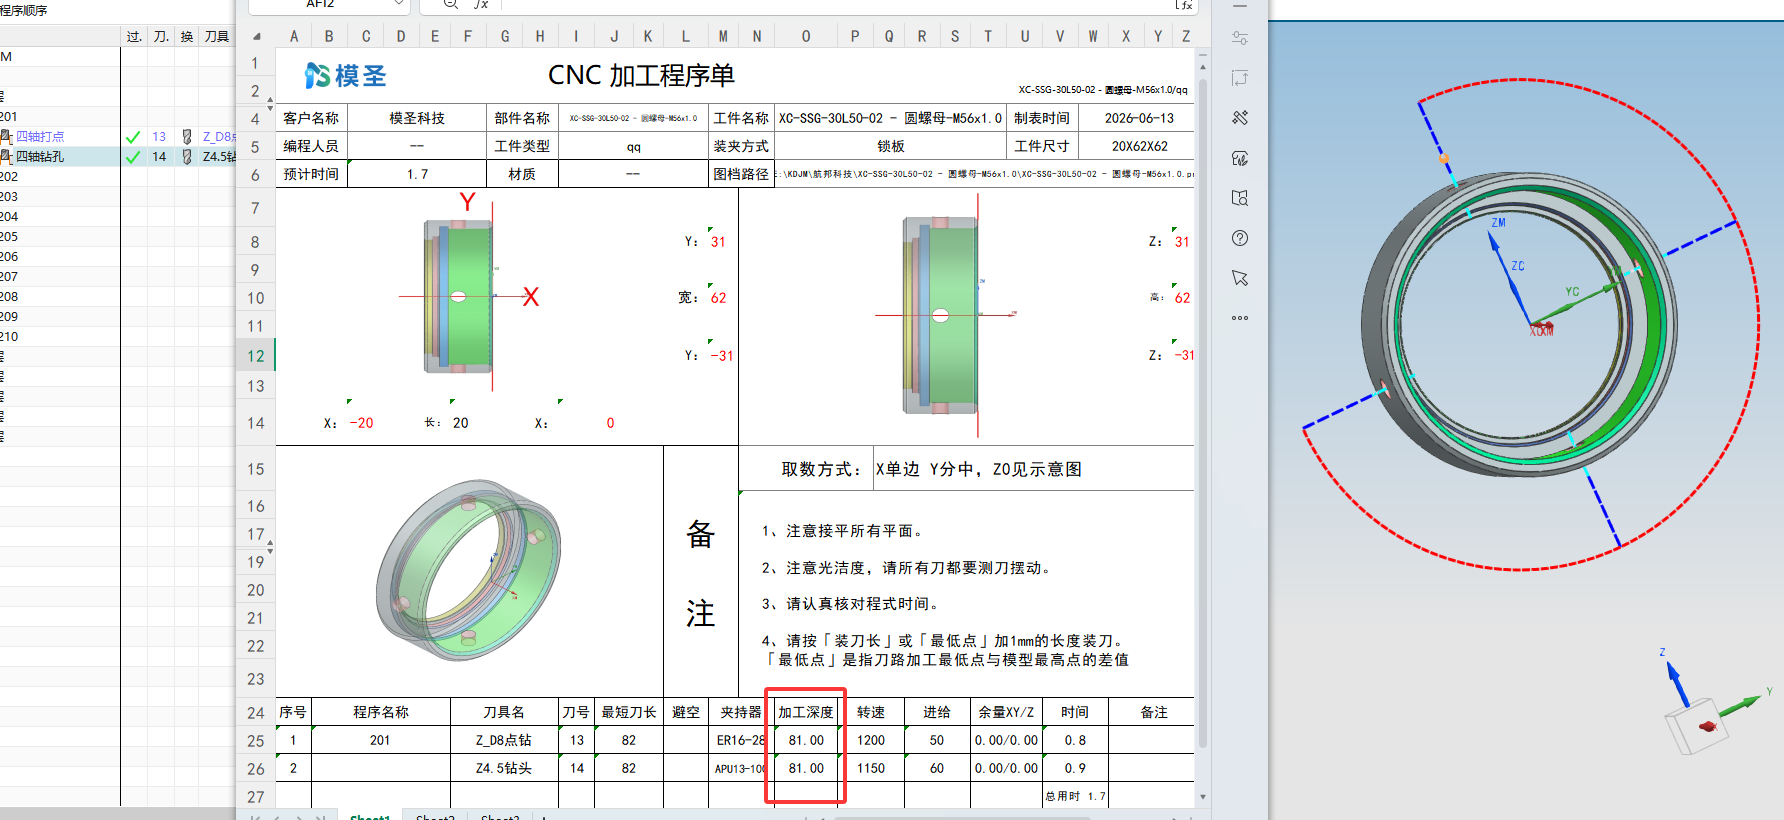
程序单与后处理 四轴程序单加工深度异常时,可先切换 UG 算法并确认用途 发布于 2026-08-120 次浏览 答案 四轴深度不能只看程序单字段,要结合刀轴和后处理结果。先确认程序单中的加工深度来源。尝试切换为 UG 算法,观察深度值是否变化。确认该字段是否主要用于三轴深度统计。四轴定轴加工要重点检查刀轴矢量、加工高度和后处理输出。如果版本切换后表现不同,记录模板、版本和示例文件再复核。四轴程序单深度应结合刀轴和后处理结果判断。四轴深度统计结果需要结合具体程序单模板确认。
程序单与后处理 2026-09-02 0 次浏览 后处理出来的程序类型不对,先查后处理器和输出类型设置 后处理输出的程序类型不符合预期时,优先检查当前选择的后处理器、输出扩展名、程序类型和机床配置。只看程序文件本身不够,需要回到后处理配置链路排查。 查看答案 →
程序单与后处理 2026-08-12 0 次浏览 侧铣头反向攻牙想批量改成 G74,可先按后处理方向和刀具分组思路处理 侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。 阅读文章 →
程序单与后处理 2026-09-15 0 次浏览 后处理后程序变红,可以先尝试升级完整包吗? 某些 UG 版本后处理后程序变红,而旧版本或其他环境不复现时,可以先尝试升级到最新版完整包。当天链路中升级后问题已解决。 查看答案 →
程序单与后处理 2026-09-07 0 次浏览 后处理里 G53 想改成 G54,先找坐标相关设置 后处理输出 G53 而希望改成 G54 时,应在后处理构造器或后处理配置中查找坐标相关设置,不要只改普通文本。具体位置要以所用后处理结构为准。 查看答案 →
程序单与后处理 2026-09-02 0 次浏览 后处理完成后的信息窗口空白,先按版本和近期环境变化排查 后处理完成后弹出的信息窗口变成空白,且最近才出现时,可先按 NX 版本、后处理配置、界面组件和近期环境变化排查。若程序本身正常输出,可先不影响加工,但需要保留环境信息。 查看答案 →
程序单与后处理 2026-09-01 0 次浏览 后处理不了且出现名称或对象提示,按提示检查程序、坐标和后处理对象 后处理时出现提示并无法继续,不要只看弹窗说“后处理不了”。应按提示文字检查程序名、坐标、后处理对象或缺失参数,尤其是多坐标、多程序组环境。 查看答案 →