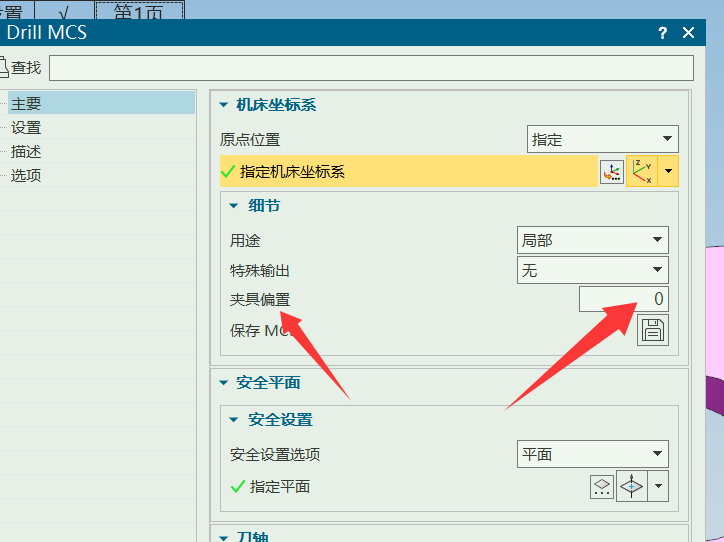
程序单与后处理 夹具偏置报警时,先核对工序里的夹具偏置编号 发布于 2026-08-310 次浏览 答案 多坐标输出前,要让夹具偏置编号和后处理规则一致。打开对应工序或模板参数。找到夹具偏置字段。核对编号是否为当前后处理支持的值。多坐标场景下逐个坐标检查。重新后处理,确认报警是否消失。夹具偏置编号应与后处理输出规则一致。
程序单与后处理 2026-06-21 0 次浏览 G54.1 P1 与夹具偏置编号的后处理映射 G54.1 P1 的输出由后处理器规则决定。常见映射是夹具偏置 1~6 输出 G54~G59,偏置 7 开始输出 G54.1 P1。 阅读文章 →
程序单与后处理 2026-06-21 0 次浏览 不同程序组坐标不一致,后处理或程序单为什么没有报警? 同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。 查看答案 →
程序单与后处理 2026-06-21 0 次浏览 多坐标程序后处理不抬刀可以改后处理吗? 多个坐标程序一起后处理时,如果 G54/G55/G56 之间不抬刀,可以通过修改后处理逻辑,让换坐标或换程序段时回安全位置或机床原点。 阅读文章 →