“多坐标”的搜索结果
找到 22 条内容

三轴加工把手类零件,可先正面再反面,复杂曲面再考虑多坐标或外协五轴
把手类曲面零件如果只有三轴设备,可先按正面、反面两序规划,再根据侧面和难加工区域增加坐标。若有五轴打样条件,也可用五轴一序作工艺对照。
查看答案 →
夹具偏置报警时,先核对工序里的夹具偏置编号
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →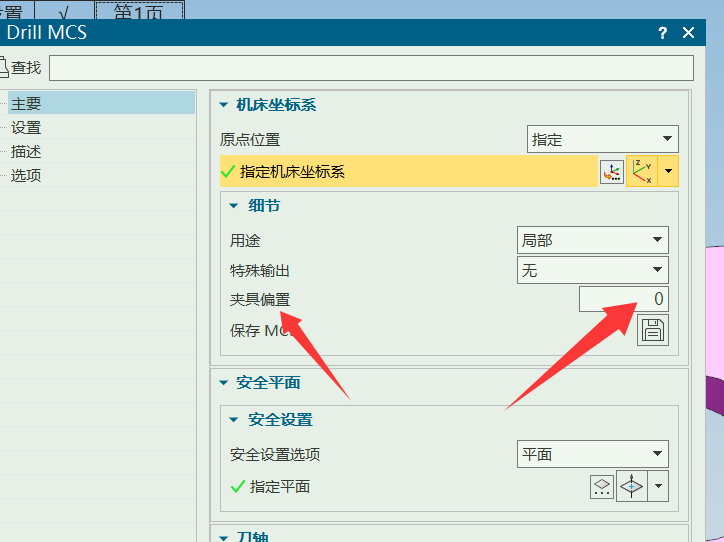
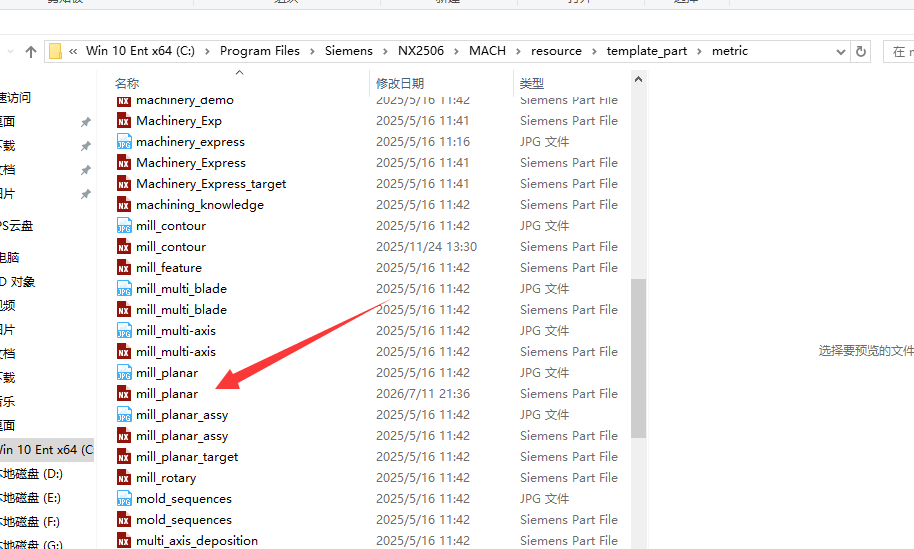
光面策略里的“面铣”可能是带边界面铣,不同版本名称会有差异
自动编程或模板里的“面铣”不一定等同于普通平面铣,有时指带边界面铣;高版本里名称和入口可能不同。判断时要打开模板看实际调用策略。
查看答案 →程序单提示“未找到加工部件”怎么办?
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →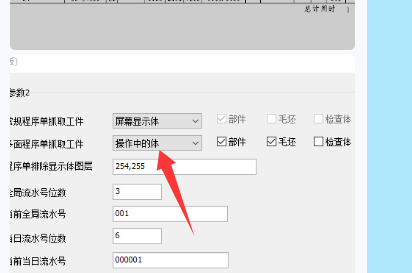

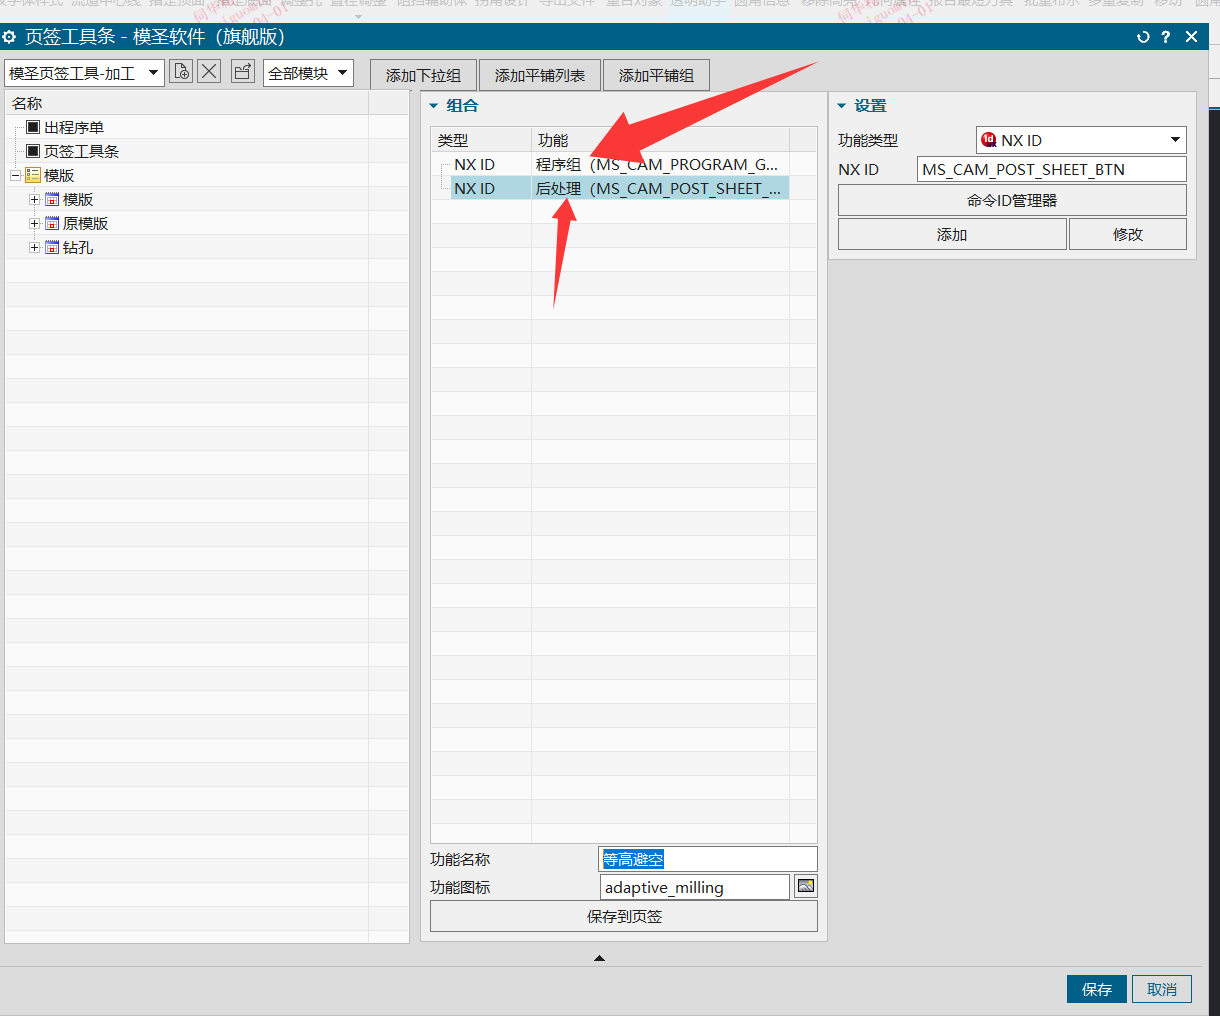
后处理不了且出现名称或对象提示,按提示检查程序、坐标和后处理对象
后处理时出现提示并无法继续,不要只看弹窗说“后处理不了”。应按提示文字检查程序名、坐标、后处理对象或缺失参数,尤其是多坐标、多程序组环境。
查看答案 →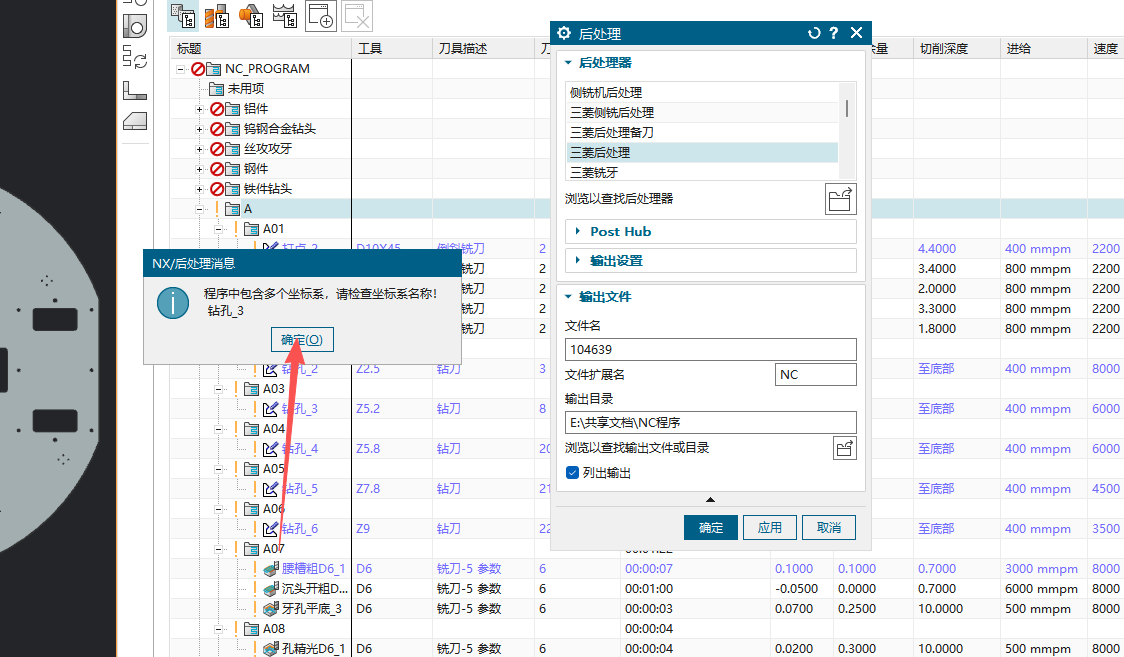
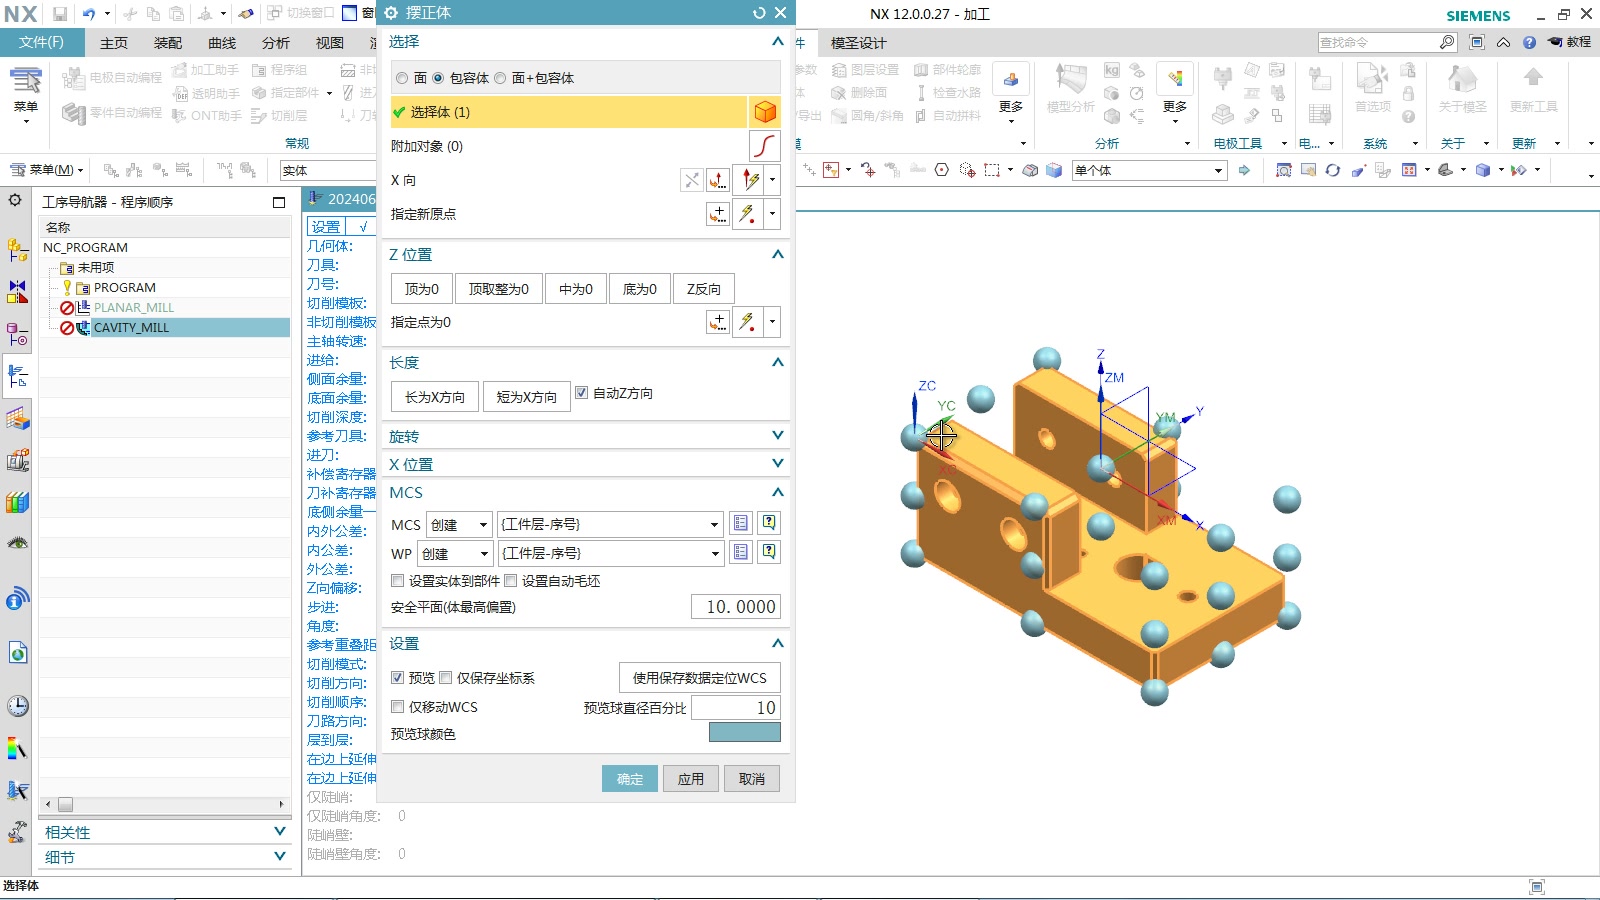
摆正体创建 MCS 和 WORKPIECE 时名称规则怎么设置?
创建 MCS 和 WORKPIECE 时,名称可以手动输入,也可以使用关键字规则生成。例如使用工作部件所在图层加序号,便于后续区分不同坐标或加工面。
阅读文章 →