
夹具偏置报警时,先核对工序里的夹具偏置编号
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →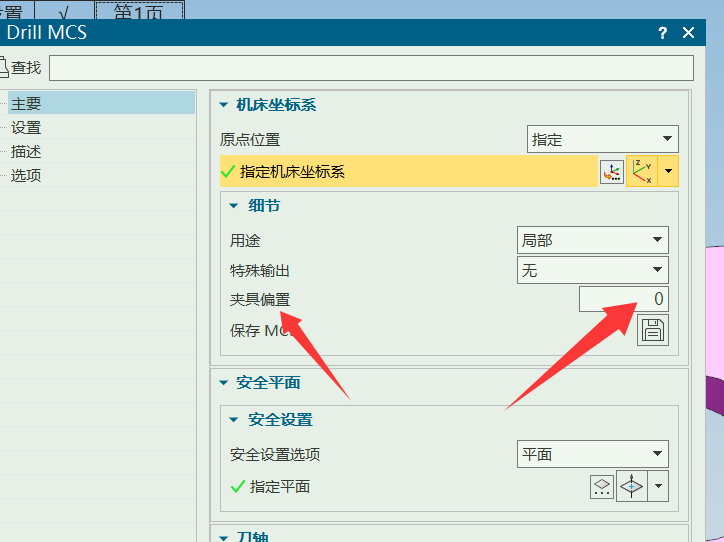
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →
程序单想显示多轴刀长时,先检查程序单字段中是否有对应刀长字段,并确认刀具、刀柄、夹持器等装配信息完整。字段有了但装配不完整,输出数值仍可能不准确。
查看答案 →侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。
阅读文章 →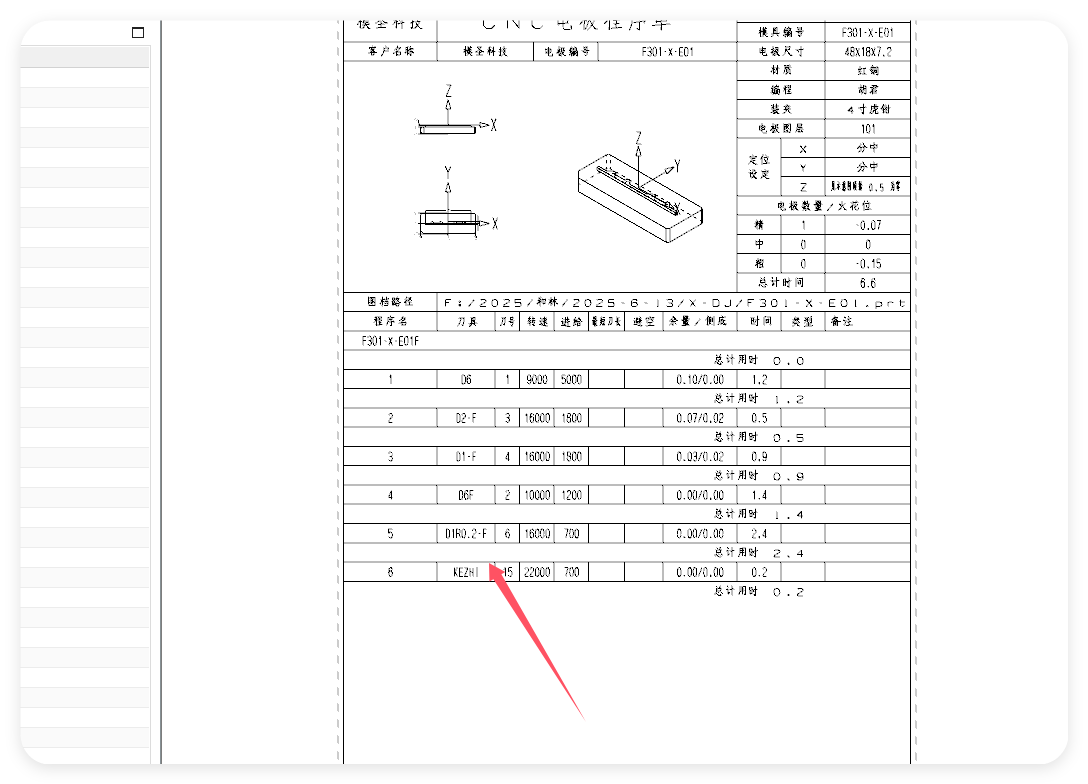
后处理失败不一定是程序单或插件本身问题;可先用 NX/UG 自带后处理或同一后处理器直接输出,判断问题在程序、后处理器、模板配置还是插件流程。
查看答案 →
