
自动编程模板为什么要按自己的工艺调整?
不同公司对同一类结构的加工要求可能不同,例如沉头孔是否一步完成、是否钻加铣沉头、腰槽是否光刀等。模板需要按自己的工艺要求配置,不能只追求一套通用配置。
查看答案 →不同公司对同一类结构的加工要求可能不同,例如沉头孔是否一步完成、是否钻加铣沉头、腰槽是否光刀等。模板需要按自己的工艺要求配置,不能只追求一套通用配置。
查看答案 →程序单中同一把刀多次出现时,可以在程序单默认配置里尝试启用自动换刀程序单合并相关参数,让相同刀号或刀具按规则合并,并结合最长刀长相关选项处理。
阅读文章 →

操作名同步参数用于根据程序名关键字、工序关键字和模圣刀库的对应关系,同步转速、进给等加工参数。配置文件会按操作名称中的关键字匹配刀库切削类型,并把对应刀具参数设置到操作中。
阅读文章 →
程序单显示不完全时,先区分是程序单内容问题还是截图方式问题。如果只是截图显示不完整,可以尝试使用 Ctrl+F5 截图;如果程序单本身排版异常,再回到模板和页面设置里排查。
阅读文章 →简单的孔、槽、台阶、面板类零件,适合按自己的刀库和模板配置零件自动编程;复杂结构、局部特殊加工或自动识别不稳定的位置,更适合用页签半自动处理。
查看答案 →系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →自动编程出现先光刀再开粗时,通常和工艺排序有关。需要整理工艺排序规则、关键字、指定位置和当前选择的工艺路线;如果关键字一致仍不生效,重启软件后再验证。
阅读文章 →
配置里看起来只设了一个策略,但生成后出现两个相关工序时,要检查它们是否分别属于底面和底壁。底面参数不会自动影响底壁操作,参数必须改到实际调用的操作上。
阅读文章 →
配置很多时,找不到实际调用哪个模板,可以在自动编程的识别或配置界面查看当前识别到的操作,再按操作去找对应模板和参数。不要只凭自己以为的模板去改。
阅读文章 →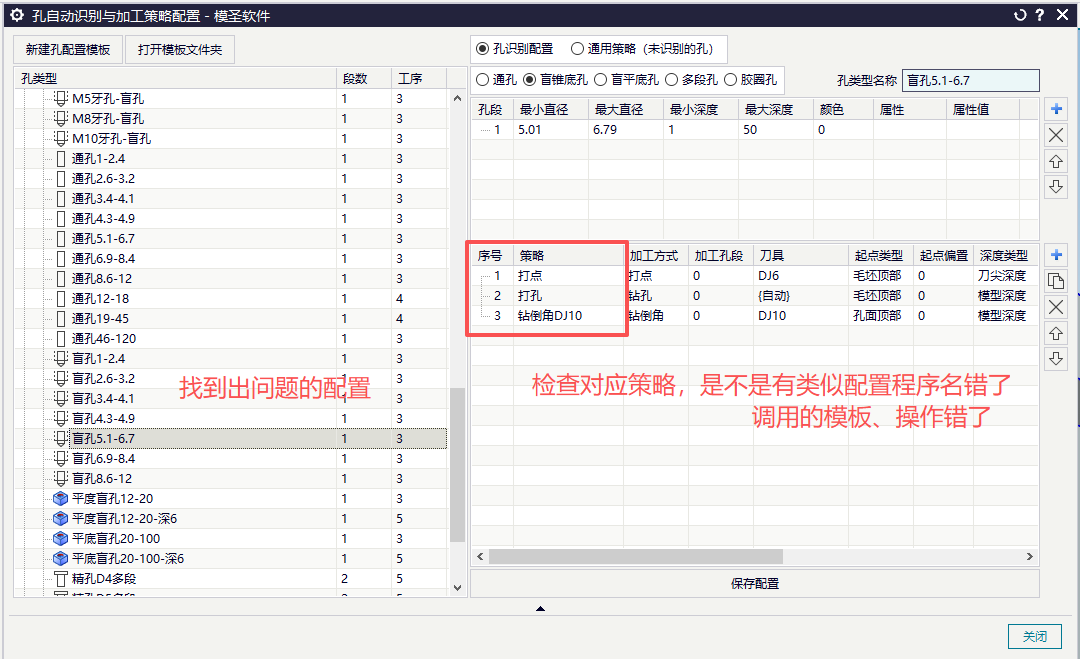
设置倒角大小为 -0.25,但刀路里变成 -1 时,可能是模型缺口边上存在 C1 倒角,软件把这个倒角尺寸自动带入了。删除或处理该倒角后再生成,参数可恢复正常。
阅读文章 →