“自动编程加工类型”的搜索结果
找到 69 条内容
零件自动编程能否顺手,重点在加工模板、模圣刀库、钻孔模板、钻孔刀库、切削参数和关键字配置是否完整。 刀库做好后,钻孔、电极和零件自动编程都会受益。
阅读文章 →

可以把已有加工程序整理成模板后供零件自动编程调用,但需要按模板规则配置好路径、参数和几何关系。
阅读文章 →
学习自动编程可以先看官方视频教程,理解整体逻辑后再按自己的模板和零件类型调整用法。
阅读文章 →
批量指定区域时,可以用颜色工具把常用区域着色成固定色号,再让自动编程按颜色识别。这样比每次手动选面更稳定,也方便形成模板规则。
阅读文章 →
通用自动编程配置处理不了异形面、斜面或曲面时,可把目标面染成配置中指定的颜色,让颜色规则调用对应策略。
阅读文章 →
需要自己选择 2D 线加工时,可以找 2D 线顺铣加工、2D 线顺铣加工清角、2D 通用光侧等线加工相关入口。
阅读文章 →

工艺路线或排序关键字不需要写很长。只要操作名称里包含关键字即可命中,关键字越短越干净,越不容易误判。比如只写“飞面”,比写一长串描述更稳定。
查看答案 →

自动编程模板可以先从一套常用组合开始,孔类策略可以放在同一模板里,也可以按维护习惯单独拆分。优先用内置模板改出自己的稳定版本,再逐步细分。
阅读文章 →
自动编程清角如果把圆孔也作为清角对象,可检查是否有忽略孔相关设置,避免圆孔被误处理。
查看答案 →
复制刀具、改刀具名称或改配置后,必须复核刀具直径。刀具名称像 D10 不代表直径一定是 10,程序头、程序单和刀具列表里的直径都要检查。
查看答案 →
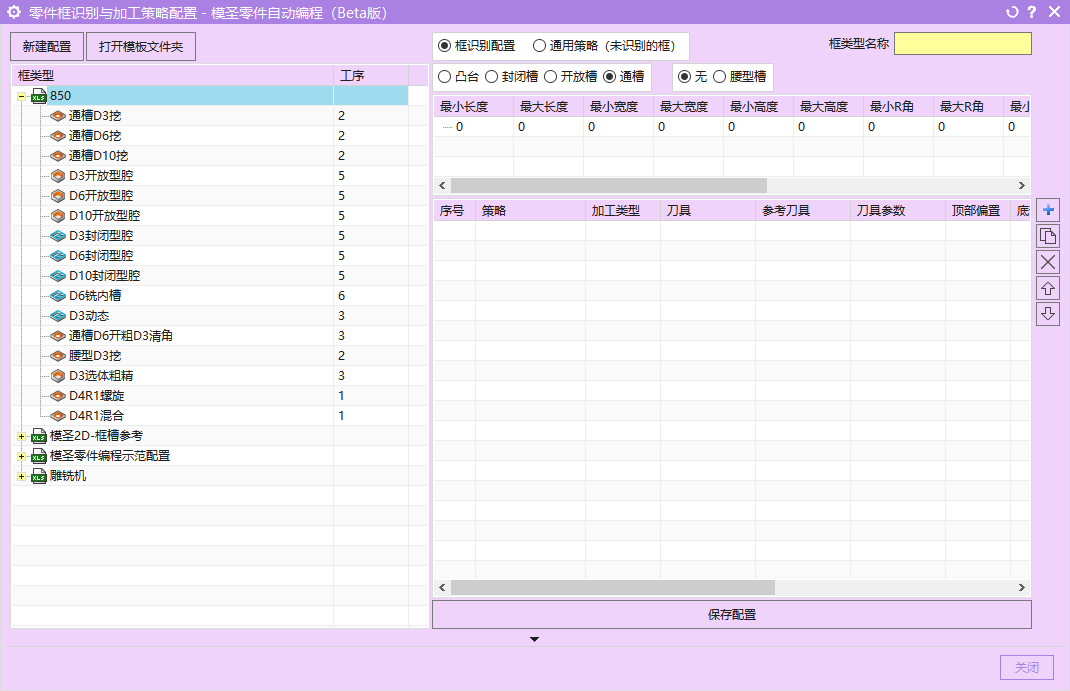
自动编程配置很难一次完成,比较稳妥的方式是边用边配,随着零件类型和图纸轮次持续完善常见特征。
查看答案 →
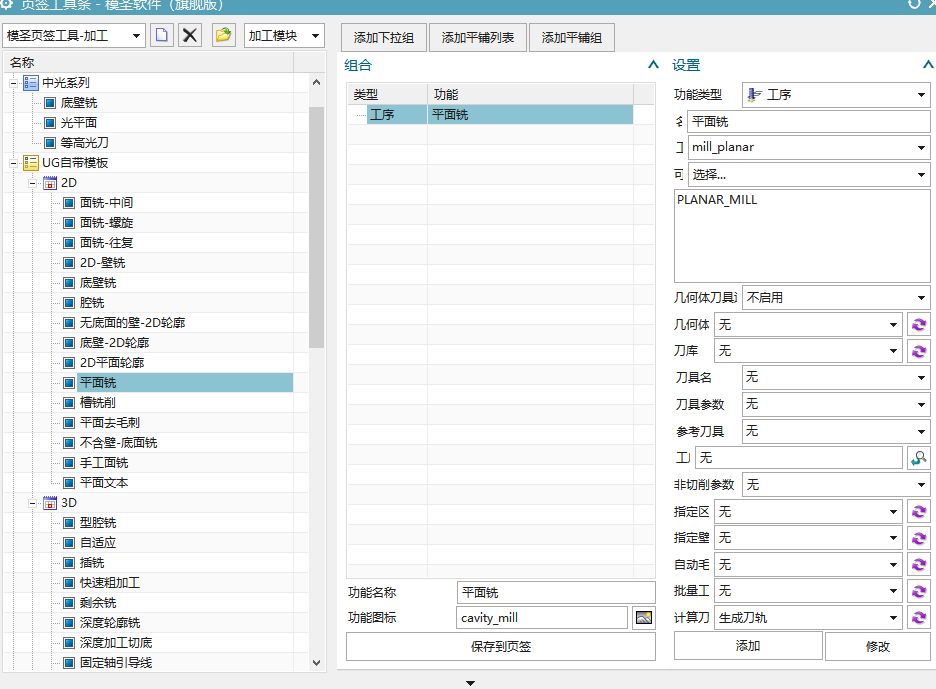
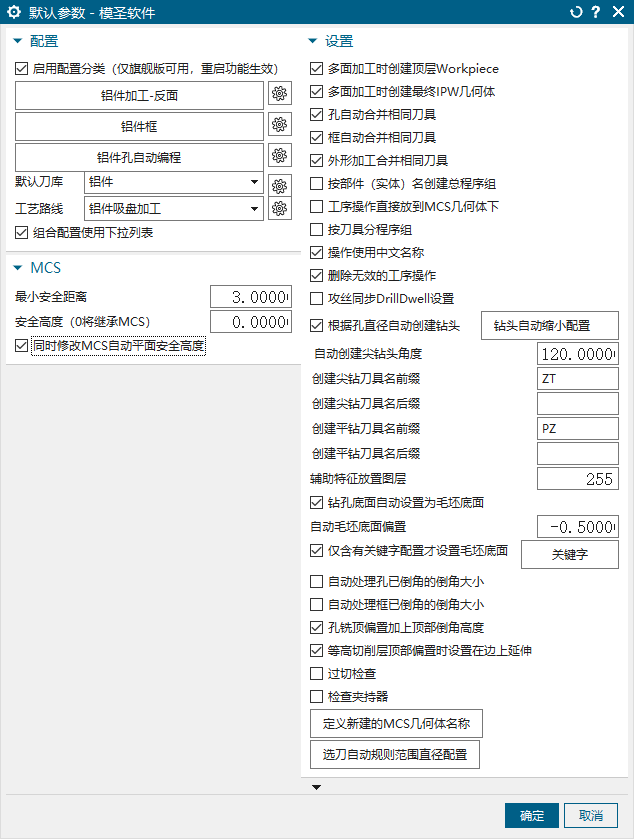
组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
阅读文章 →
孔自动编程漏孔时,除了检查孔壁是否被分割,还要看孔口顶面是否平整;顶面不平或孔口特征不完整时,自动识别可能漏掉。
查看答案 →
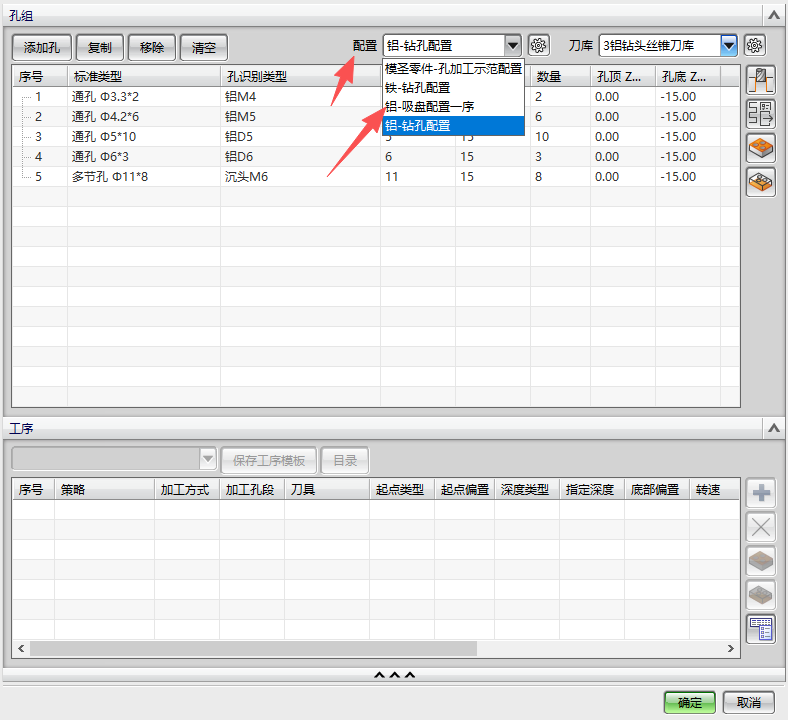
孔自动编程配置时,孔径范围用于决定调用哪类刀具和模板,孔段规则用于判断沉头、台阶孔、多段孔等结构。两者不要混在一起理解。
查看答案 →
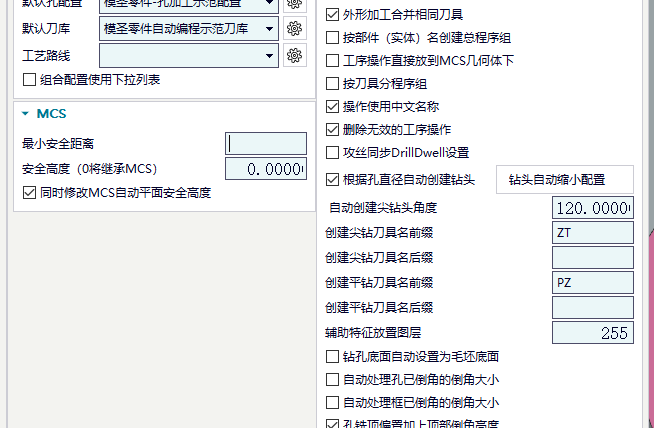
孔自动配置建议先从最大钻头、孔径范围、点孔、钻孔、通孔安全距离和盲孔余量开始,先把规则分清再扩展。
查看答案 →
