
多面吸盘底孔单面能钻到底、多面不钻时,可能与模板或版本有关
多面吸盘底孔单个面加工正常,但多面加工时钻头停在表面,可能与多面模板、底孔配置或当前版本有关。当天反馈显示后续版本可能会优化。
多面吸盘底孔单个面加工正常,但多面加工时钻头停在表面,可能与多面模板、底孔配置或当前版本有关。当天反馈显示后续版本可能会优化。
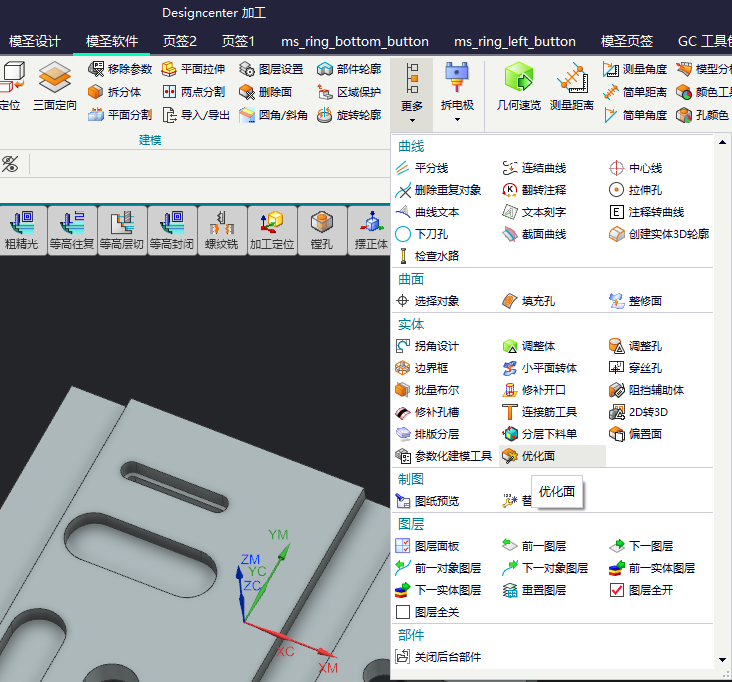
自动编程后没有打孔刀路时,先执行优化或重新匹配孔策略,再检查孔特征、模板名称和操作名称是否能被识别。提示找不到名称时,通常要回查对应操作或模板命名。
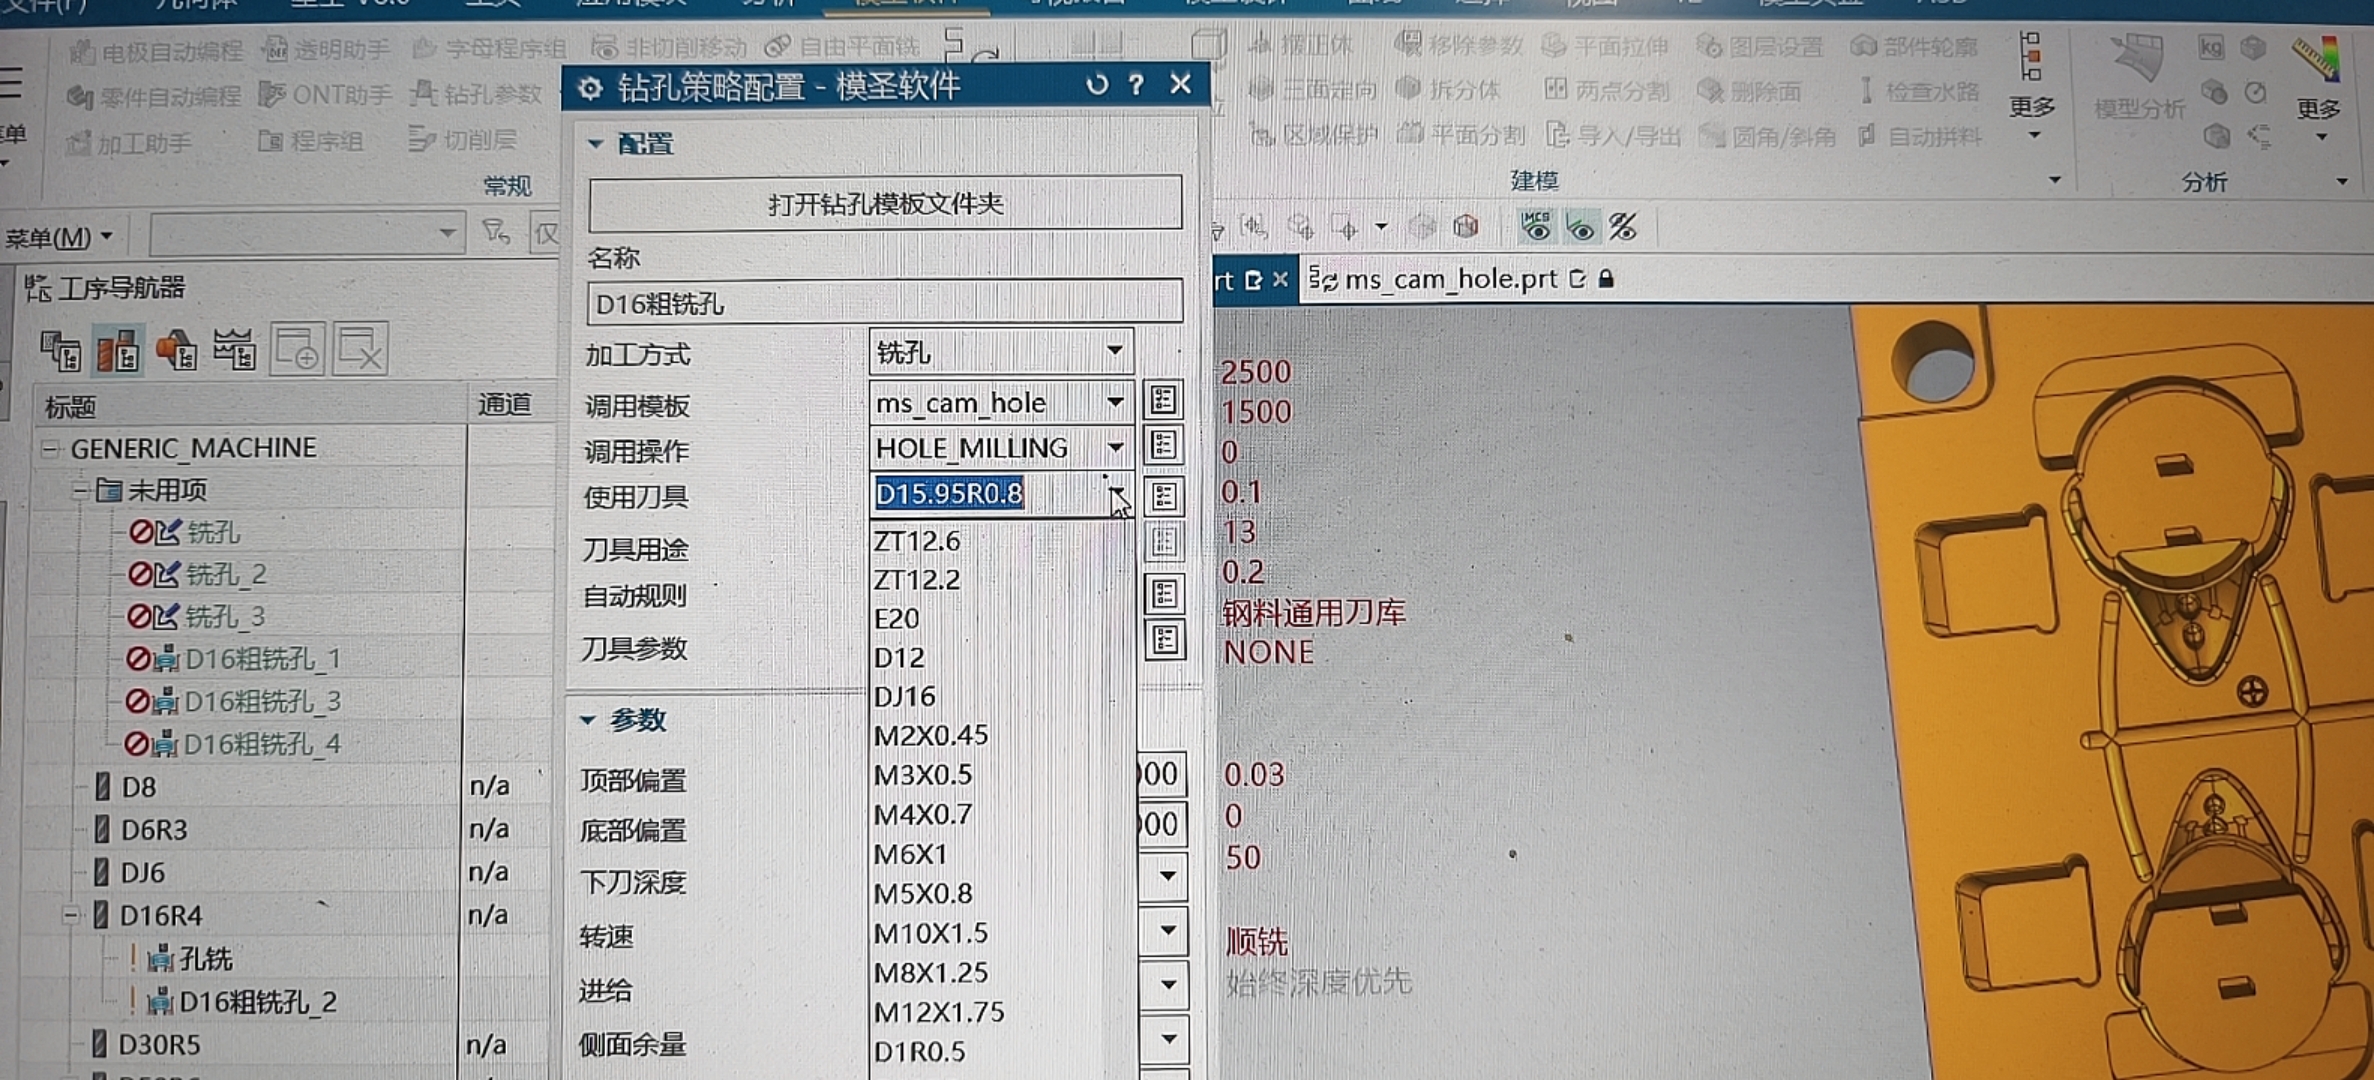
孔铣自动编程调用刀具库时,一般按当前配置绑定或对应的刀库取刀,因为不同配置可能对应不同切削参数。若要换成自己的刀库,应先找到当前配置使用的刀库入口再修改。
是否自动钻清角孔取决于配置;配置让它钻才会钻,不能只靠默认逻辑猜测。
销孔加工可以通过钻孔/孔加工配置组合,生成铰孔、开粗、光刀和刀补等连续工序。
自动钻孔同步刀库后盲孔余量异常变成负数时,应更新到已修复版本并复查参数。
两个相同孔被识别到不同孔段时,先检查孔段区间是否重叠;同一个孔径不要配置到两个识别区间。
盲孔需要加深时,可以尝试 2D 孔策略,并在参数里调整顶部偏置、下刀深度和底面余量。
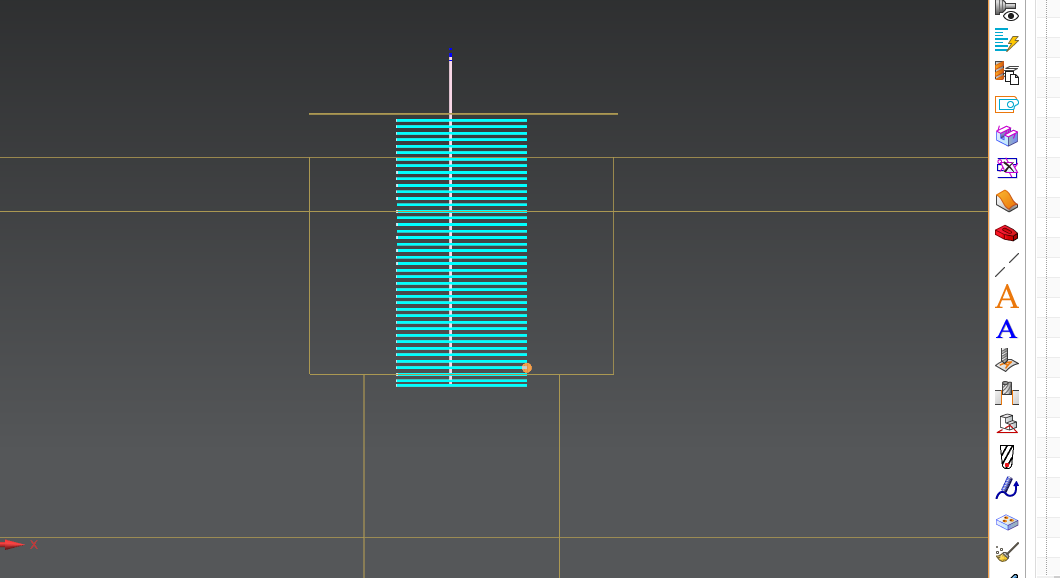
攻牙、铰孔等孔加工可以通过正确模板和调用操作控制,不必只看加工方式名称。

选体或选面后孔没有识别出来时,可以先对面进行优化,再重新选择识别。
精铣孔出现刀补和刀号不一致时,检查工序模板里相关勾选项,不需要自动改写的参数应锁定。
框加工不适合承担孔识别;圆类特征通常归孔加工,必要时通过孔加工或外形策略处理。
腰型孔识别不到时,先确认是否勾选加工通槽;如果识别界面没有该特征,再改颜色也没有用。
孔识别失败时要先测量几何,很多看起来像圆的边实际是椭圆或坐标未摆正。
把自动编程生成的钻孔复制到另一道工序或另一坐标后,如果修改坐标仍不对,优先检查钻孔操作里的安全平面和避让设置;固定安全平面不继承时,需要手动或批量修改。
