
“自动编程设置”的搜索结果
找到 733 条内容
零件自动编程生成 G41 工序的配置要点
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →批量修改刀库与自动编程配置的注意事项
配置迁移或升级前应先备份整个模圣目录。遇到页签、关键字、同步刀库参数、插入操作异常时,优先用最新版完整包验证,再把旧配置逐项迁移,避免旧文件影响新版逻辑。
阅读文章 →模圣零件自动编程、工艺路线、页签工具栏等配置数据下载
更新后看不到页签工具栏、工艺路线或零件自动编程参考配置时,优先下载并放入默认配置数据;视频教程可从单独教程页下载。配置数据和视频教程是两个入口,不要混淆。
查看答案 →页签工具条和自动编程配置怎样迁移给另一台电脑?
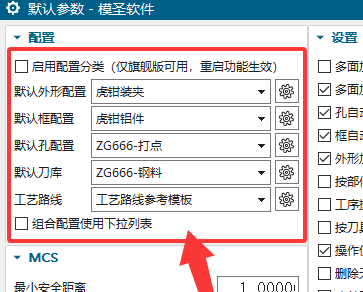
页签工具条、自动编程、刀库和程序单等配置需要迁移时,优先复制完整模圣配置目录,或者通过配置文件入口导出需要的配置,不要只复制单个零散文件。
阅读文章 →自动编程配置跨 NX 版本能不能直接使用?
跨版本使用自动编程配置时,除模板路径和名称外,还要注意 2D 与 3D 配置并不一定通用。2D 线框、曲线边界和 3D 实体特征通常要分别配置,不能直接混用。
查看答案 →自动编程打孔安全高度偏低时,应在模板和孔设置里控制
打孔安全高度默认过低时,不建议只依赖坐标系安全平面。应在模板里提前设置安全高度,或在打孔相关设置中控制抬高距离;摆正体可用于一键设置坐标、几何体和毛坯。
查看答案 →
现成自动编程配置可以参考,但通常需要替换成自己的刀库和工艺
拿到其他自动编程配置后,不建议直接使用。配置里的刀库、模板、切削参数和工艺顺序往往与现场不一致,应先备份,再替换刀库并按自己的工艺验证。
查看答案 →产品自动编程配置不能直接照搬,应按自身工艺调整
自动出刀路配置与材料、机床、刀具库、加工习惯和质量要求有关。现成配置可以作为学习参考,但不能直接认定适合所有产品,应按自身工艺逐项修改和验证。
查看答案 →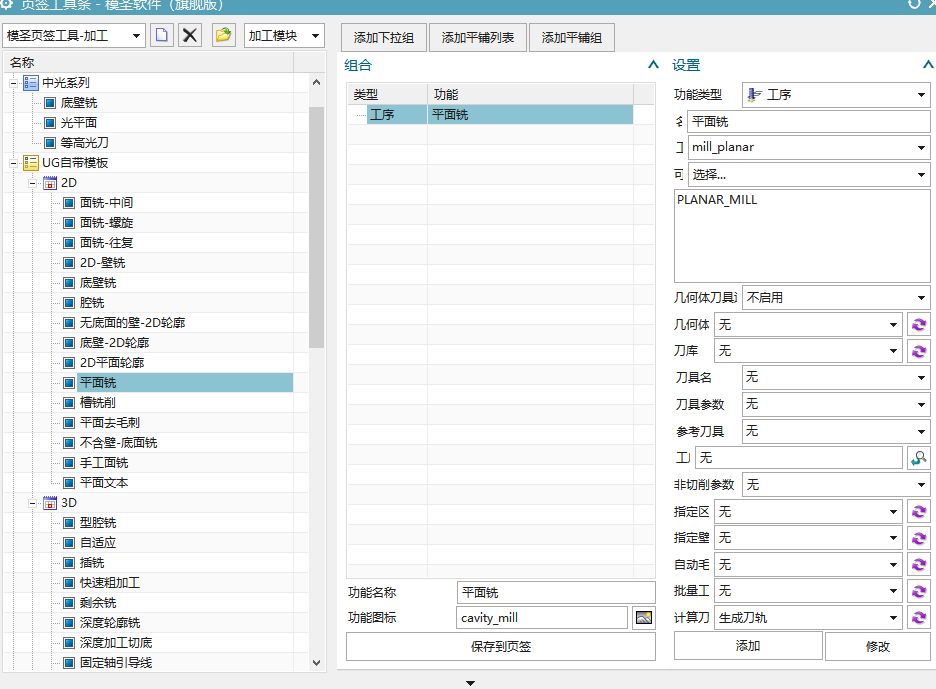
零件自动编程的铣削和钻孔安全高度在哪里设置?
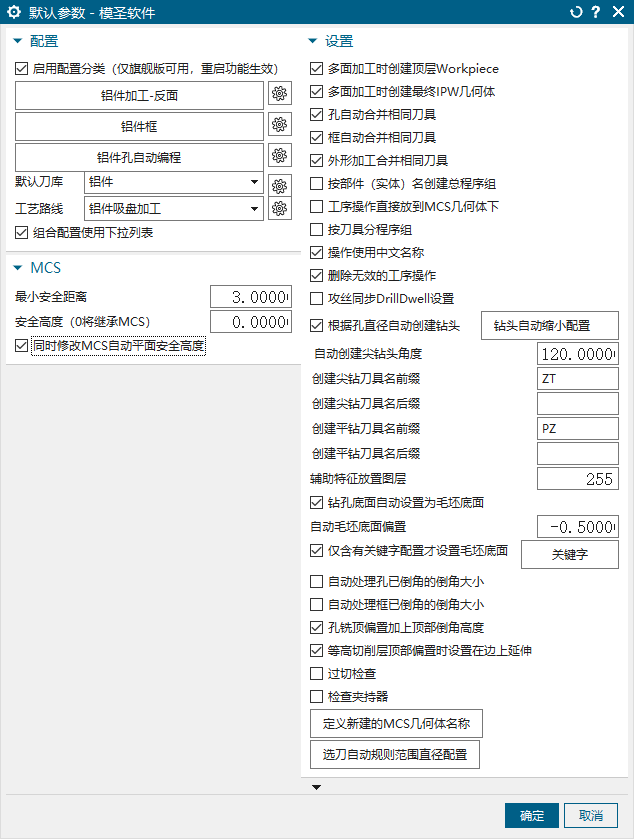
自动编程安全高度要同时关注默认参数、MCS 安全平面和具体工序模板。点孔、钻孔正常但螺纹铣高度偏低时,要单独检查螺纹铣模板和坐标系安全平面来源。
查看答案 →