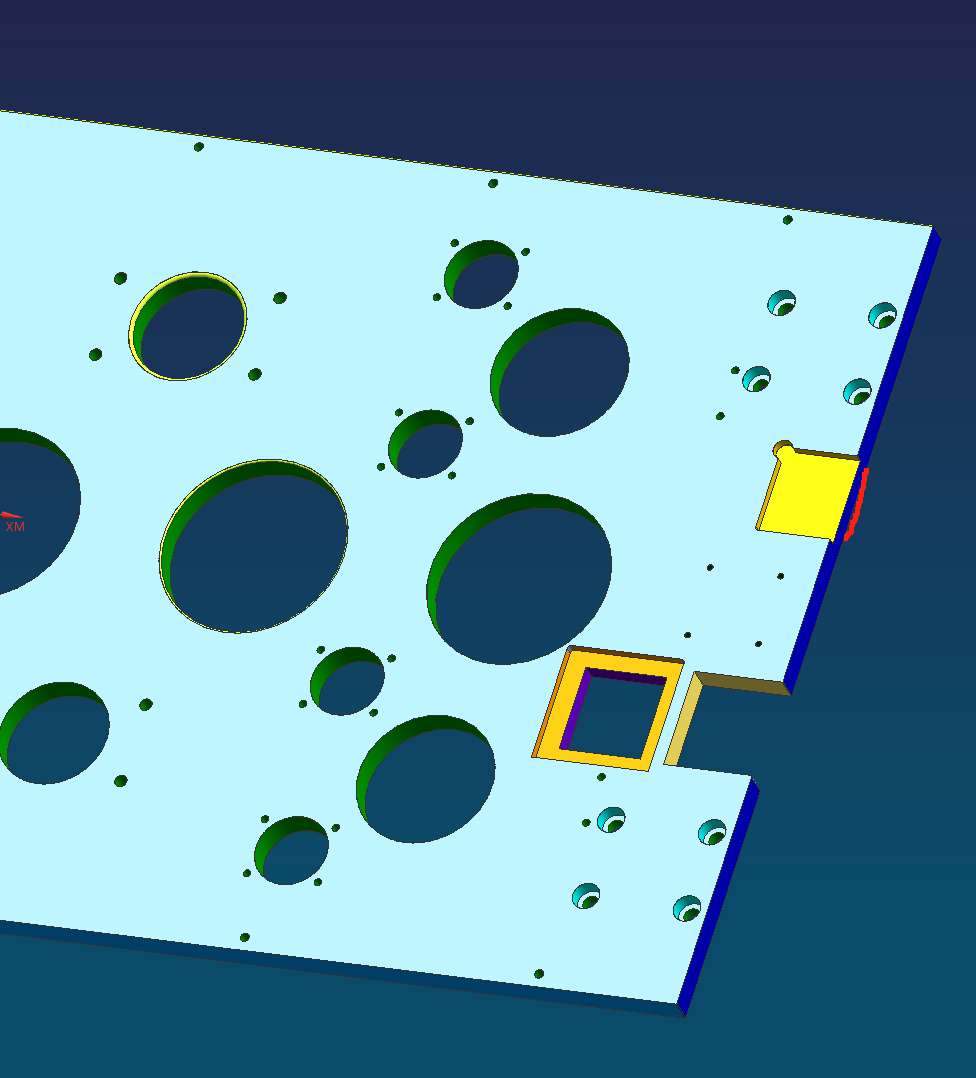
自动编程倒角大小变成 -1,可能是哪里被自动识别了?
设置倒角大小为 -0.25,但刀路里变成 -1 时,可能是模型缺口边上存在 C1 倒角,软件把这个倒角尺寸自动带入了。删除或处理该倒角后再生成,参数可恢复正常。
阅读文章 →设置倒角大小为 -0.25,但刀路里变成 -1 时,可能是模型缺口边上存在 C1 倒角,软件把这个倒角尺寸自动带入了。删除或处理该倒角后再生成,参数可恢复正常。
阅读文章 →

外形洗面或自动编程倒角不下去时,不一定是在模板里写负余量。最终应检查自动编程配置中的倒角大小、底部偏置和调用操作;平面倒角通常按平面铣/平面倒角配置处理。
阅读文章 →
外形洗面或自动编程倒角不下去时,不一定是在模板里写负余量。最终应检查自动编程配置中的倒角大小、底部偏置和调用操作;平面倒角通常按平面铣/平面倒角配置处理。
阅读文章 →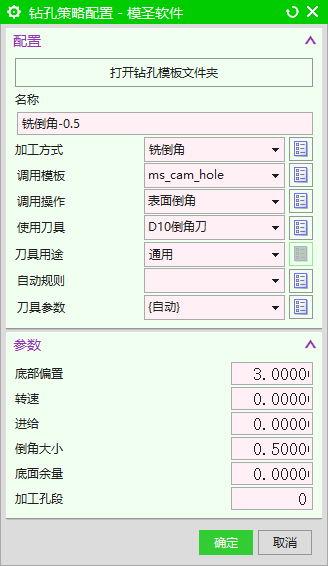

底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →

平面铣倒角或台阶加工时,如果刀路投影到最高面而不是目标台阶面,可尝试把加工坐标放到台阶面,并检查策略里顶面、底面或层级相关设置。
查看答案 →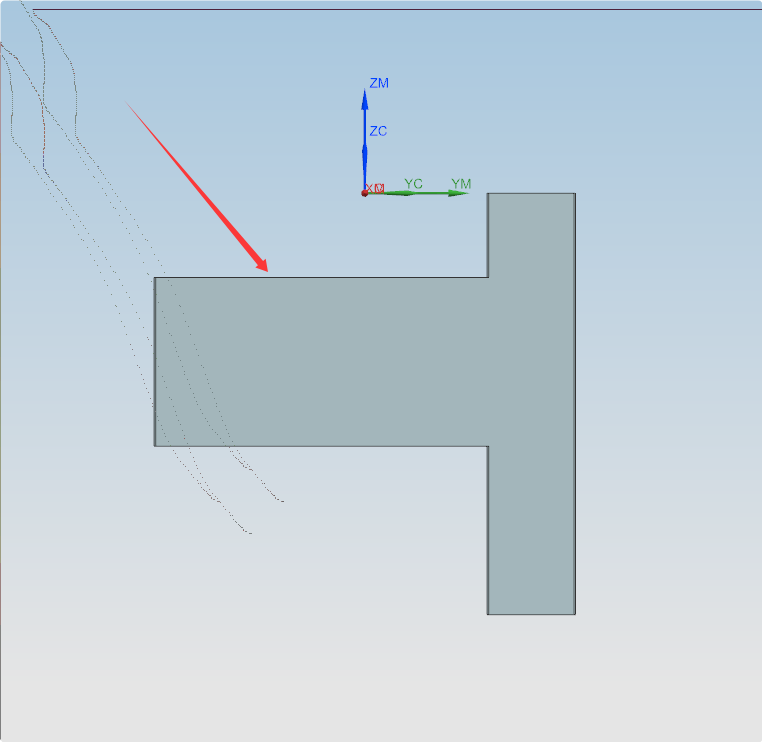
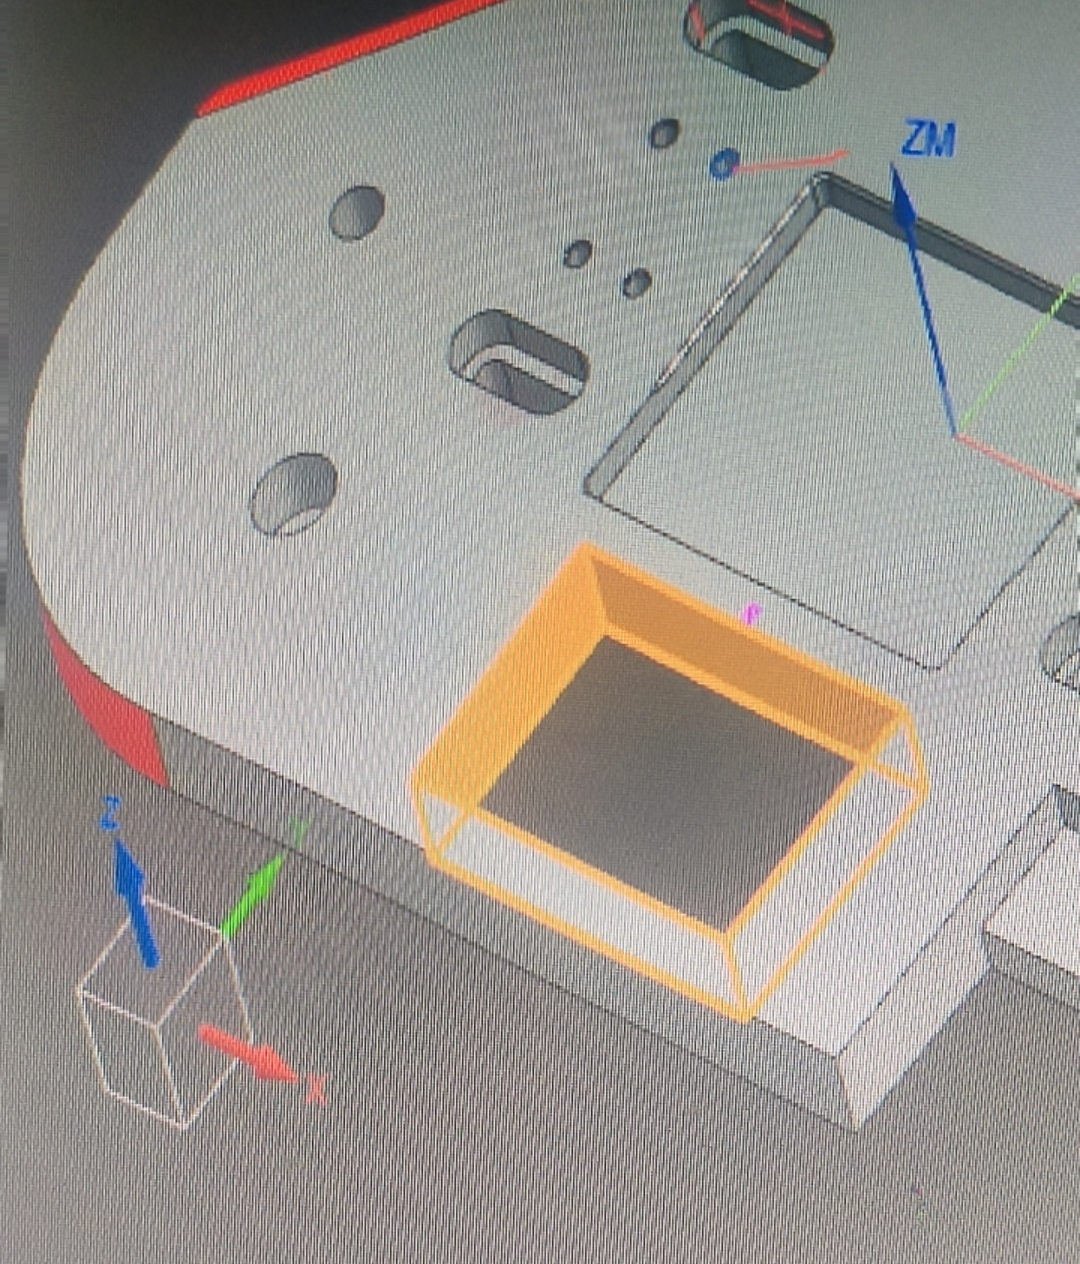
批量件或自动化流程中,如果同一把刀既要加工精孔又要加工面,程序单和现场执行容易混淆。更稳妥的做法是按用途拆分程序组,例如把精孔和面铣分开,再按工艺顺序插入倒角、补刀等工序。
查看答案 →底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →