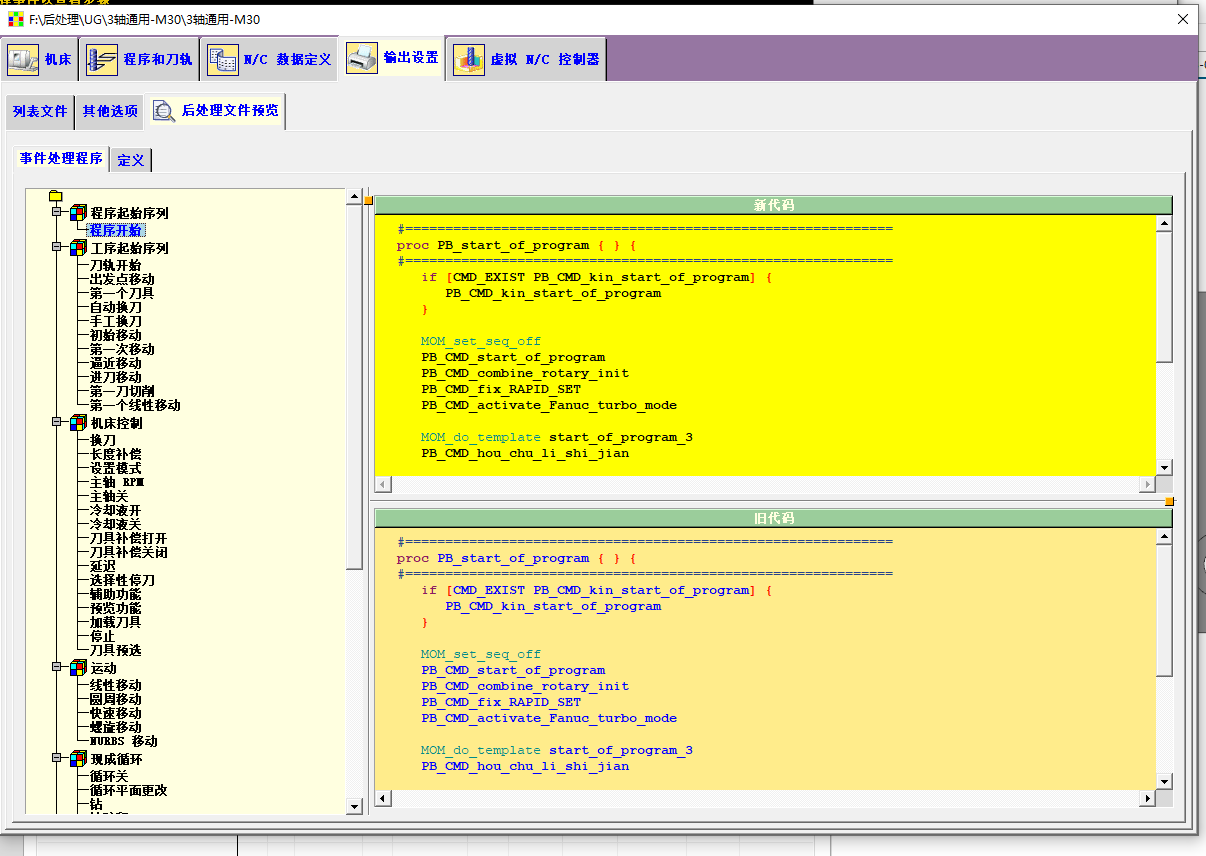
程序单与后处理 后处理里 G53 想改成 G54,先找坐标相关设置 发布于 2026-09-070 次浏览 答案 G53/G54 属于坐标输出逻辑,优先查坐标设置。打开后处理构造器或后处理配置。搜索坐标、工作坐标、G53、G54 等相关项。确认当前输出 G53 的逻辑来源。按坐标设置修改,不要只做文本替换。修改后用测试程序验证安全位置和工作坐标输出。后处理坐标输出要从坐标逻辑查起。
程序单与后处理 2026-06-21 0 次浏览 G54.1 P1 与夹具偏置编号的后处理映射 G54.1 P1 的输出由后处理器规则决定。常见映射是夹具偏置 1~6 输出 G54~G59,偏置 7 开始输出 G54.1 P1。 阅读文章 →
程序单与后处理 2026-06-21 0 次浏览 后处理输出的 NC 扩展名在哪里修改? NC、MPF 等后处理扩展名可以临时用“强制使用扩展名”指定,也可以在默认配置里按不同后处理器分别配置扩展名。手动后处理是 MPF 而模圣输出仍是 NC 时,应检查程序单默认配置中的后处理扩展名规则。 查看答案 →
零件自动编程 2026-06-21 0 次浏览 多面编程默认 G53 怎么改成 G54? 自动编程默认输出 G53 时,先找到实际调用的编程模板,把坐标系夹具偏置改为 1;也可在后处理中做 0 和 1 的映射兜底。 阅读文章 →
程序单与后处理 2026-06-21 0 次浏览 多坐标程序后处理不抬刀可以改后处理吗? 多个坐标程序一起后处理时,如果 G54/G55/G56 之间不抬刀,可以通过修改后处理逻辑,让换坐标或换程序段时回安全位置或机床原点。 阅读文章 →
零件自动编程 2026-06-21 0 次浏览 自动编程新建坐标输出 G53,想输出 G54 怎么处理? 程序单或后处理界面里显示“机床坐标”或“MCS”,本质上都指向加工坐标相关含义。不同版本或模板显示文字可能不同,通常不影响实际输出,关键仍是确认 MCS、夹具偏置和后处理输出一致。 查看答案 →
程序单与后处理 2026-06-21 0 次浏览 后处理输出文件没有后缀名怎么办? 后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。 查看答案 →