侧铣头或角度头后处理只出 G0、没有 G83/G19 时,应该怎样排查?
侧铣头、角度头或 3+2 后处理只输出 G0、缺少 G83/G19 等关键指令时,不能直接上机,应先核对后处理类型、平面选择、刀长补偿、坐标方向和高精度模式代码。
查看答案 →侧铣头、角度头或 3+2 后处理只输出 G0、缺少 G83/G19 等关键指令时,不能直接上机,应先核对后处理类型、平面选择、刀长补偿、坐标方向和高精度模式代码。
查看答案 →
过切或坐标偏移检测本应弹窗但没有弹出时,先区分是检测没有发现问题,还是检测发现问题但弹窗没有显示。若刚更新后正常、使用一段时间后异常,应记录版本和配置状态后进一步排查。
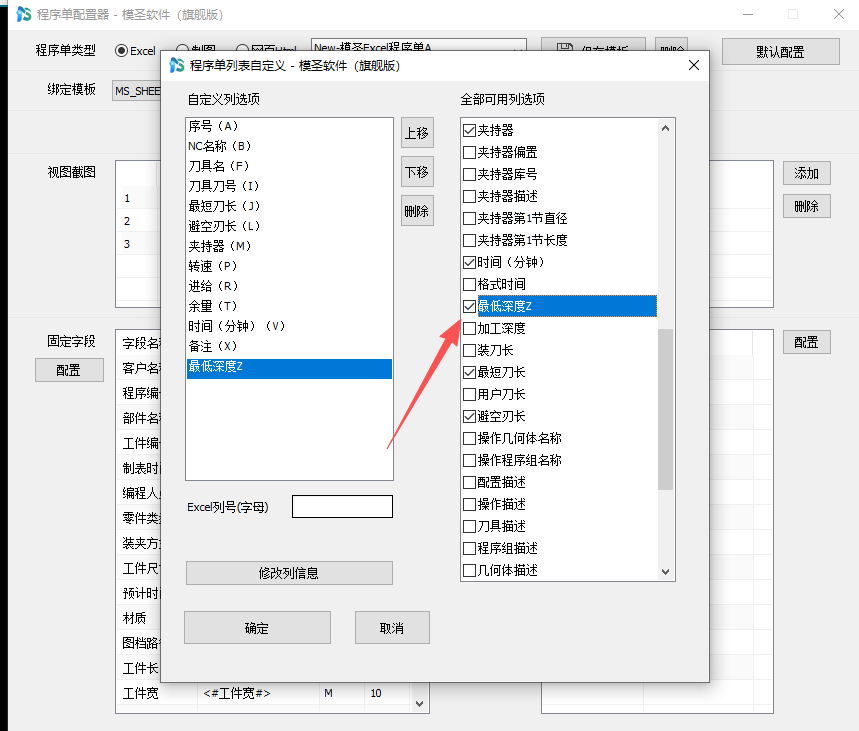
查看答案 →程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →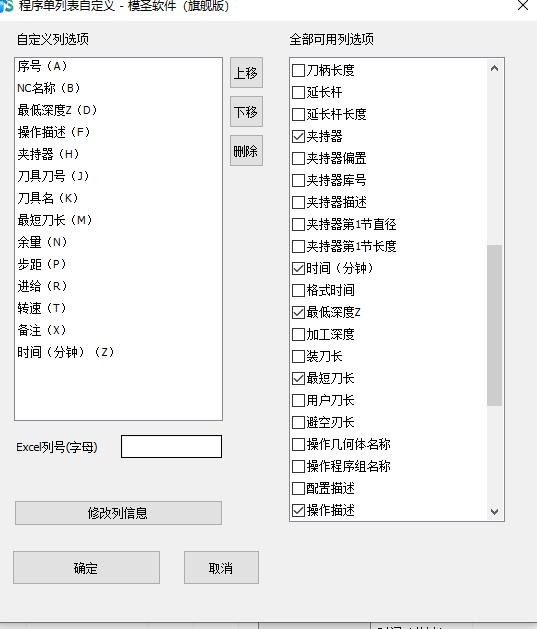
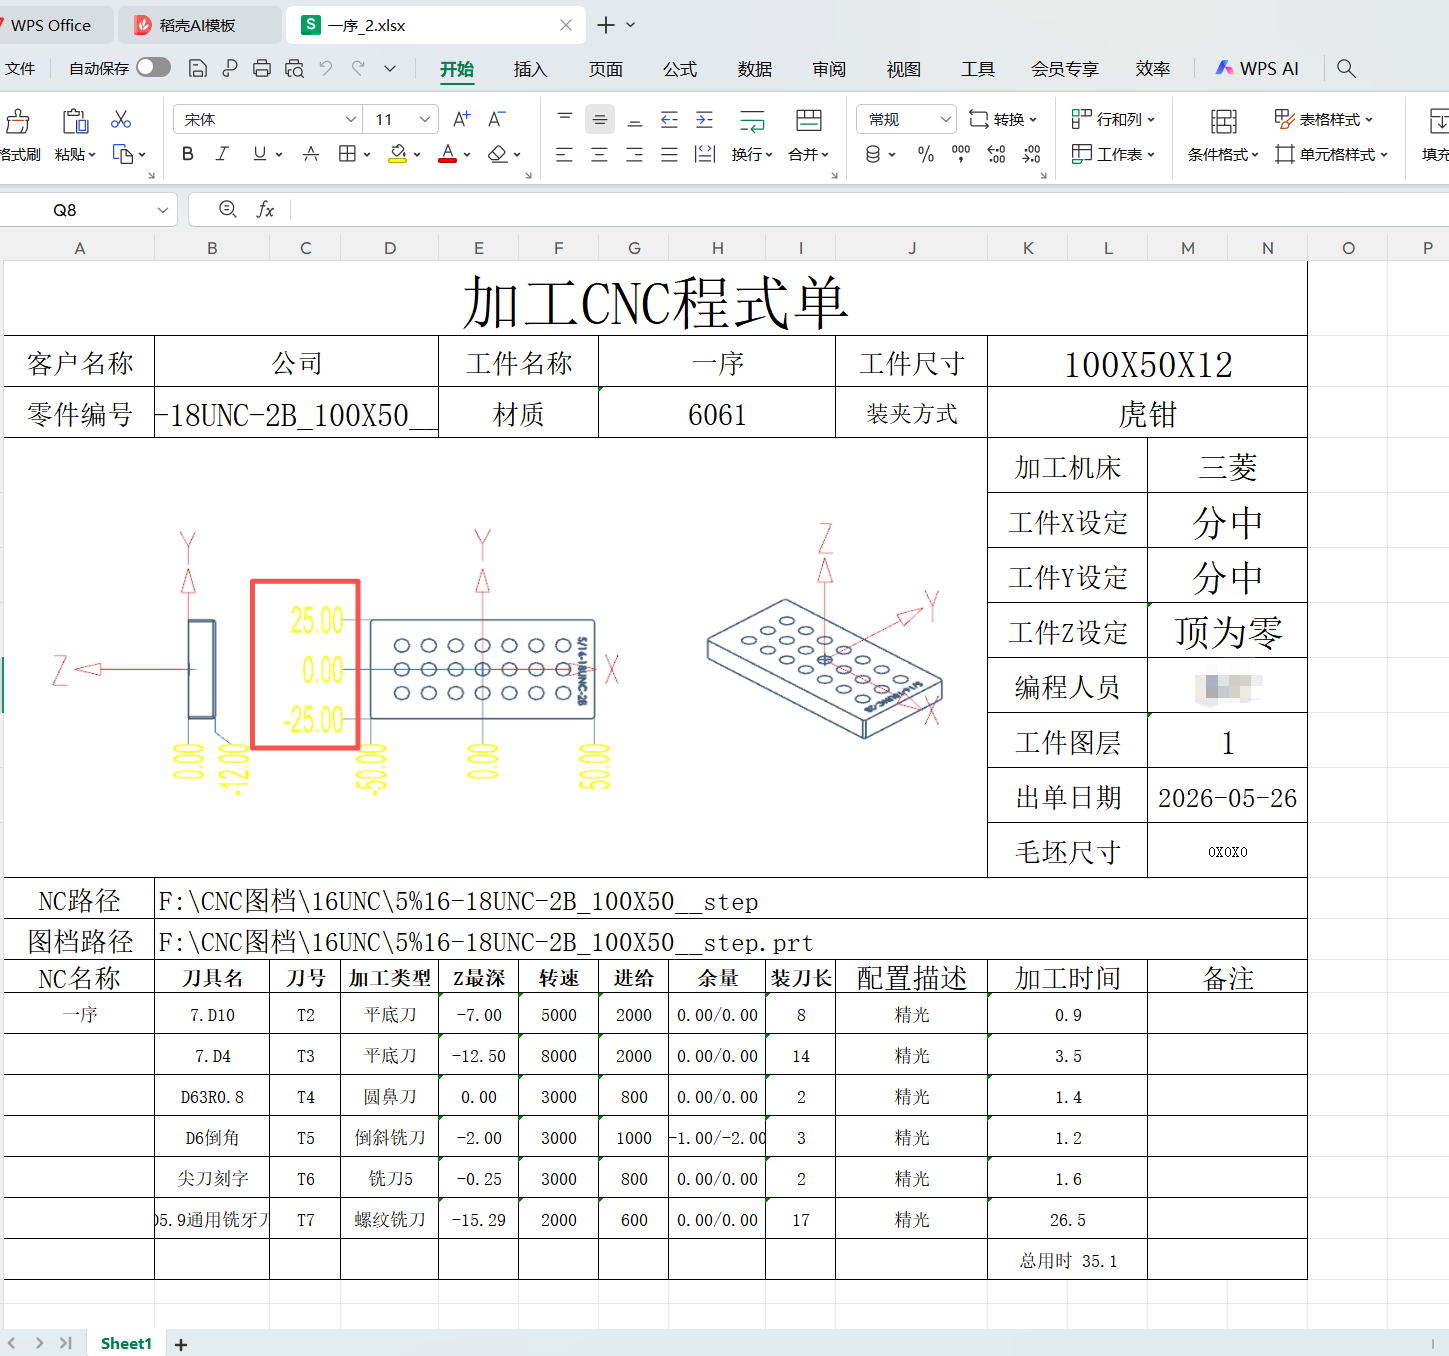
后处理输出 G53 而希望改成 G54 时,应在后处理构造器或后处理配置中查找坐标相关设置,不要只改普通文本。具体位置要以所用后处理结构为准。
查看答案 →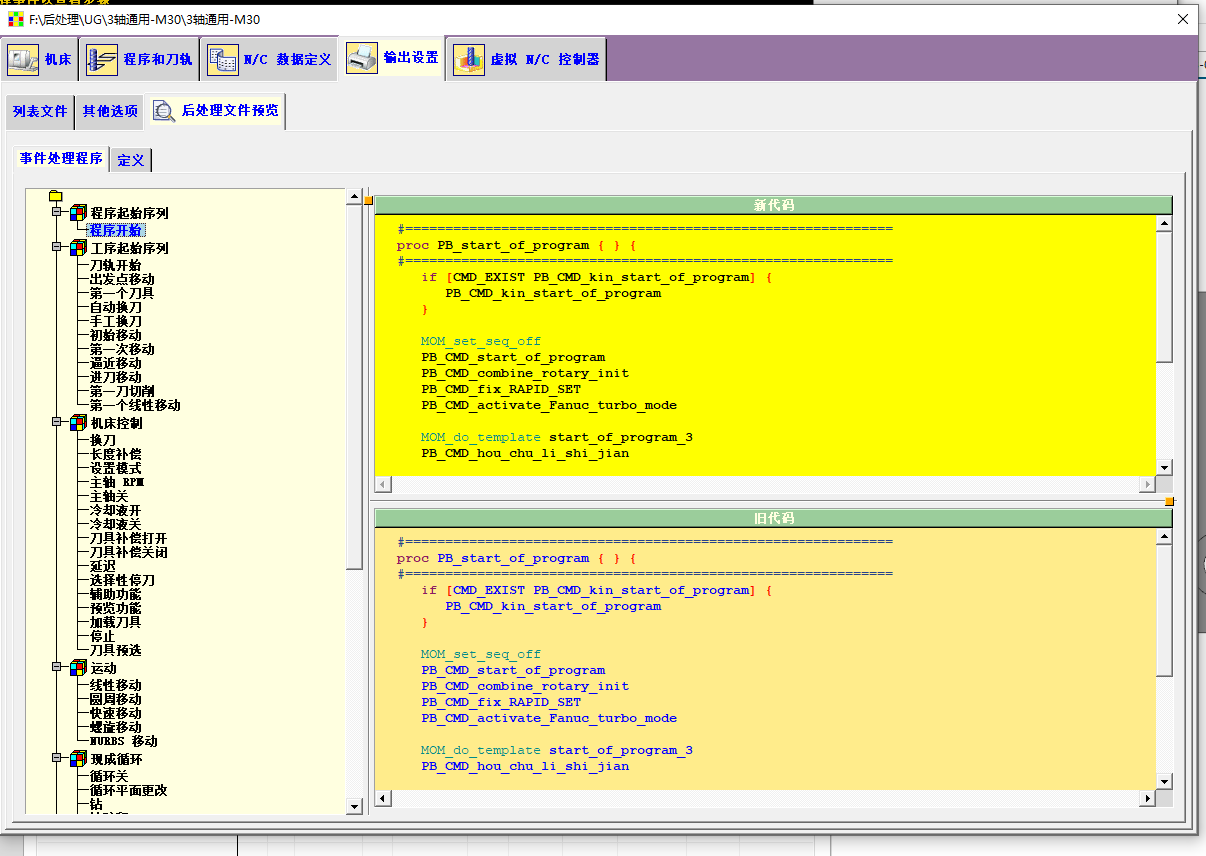
程序单输出后表格线或局部线条不显示时,先检查是否被隐藏、图层关闭或模板显示状态异常。若重新输出后恢复,说明可优先从模板显示和图层方向排查。
查看答案 →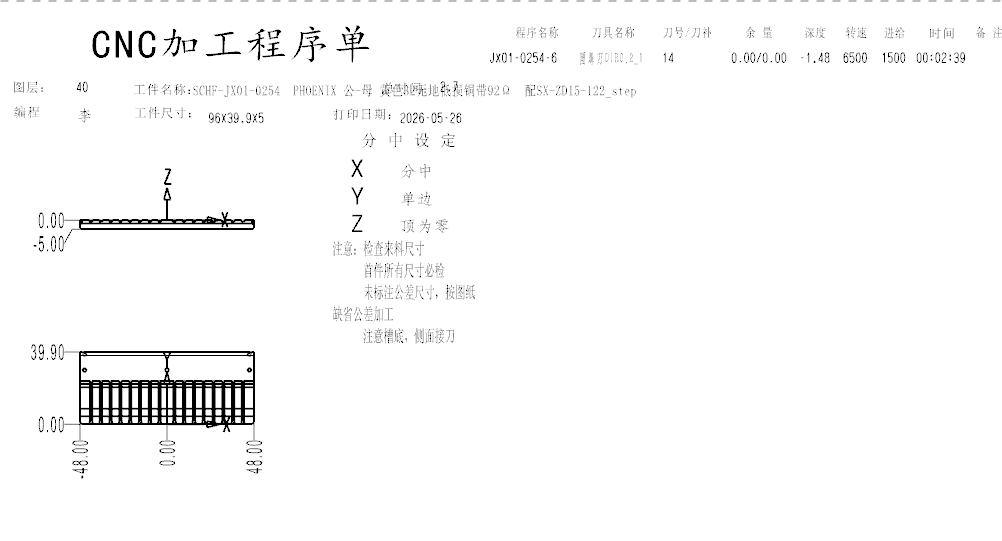
程序单中加入 M00 后,如果装刀长不显示,先移除 M00 做对照测试。若移除后恢复显示,说明问题与该停顿指令或对应输出规则有关。
查看答案 →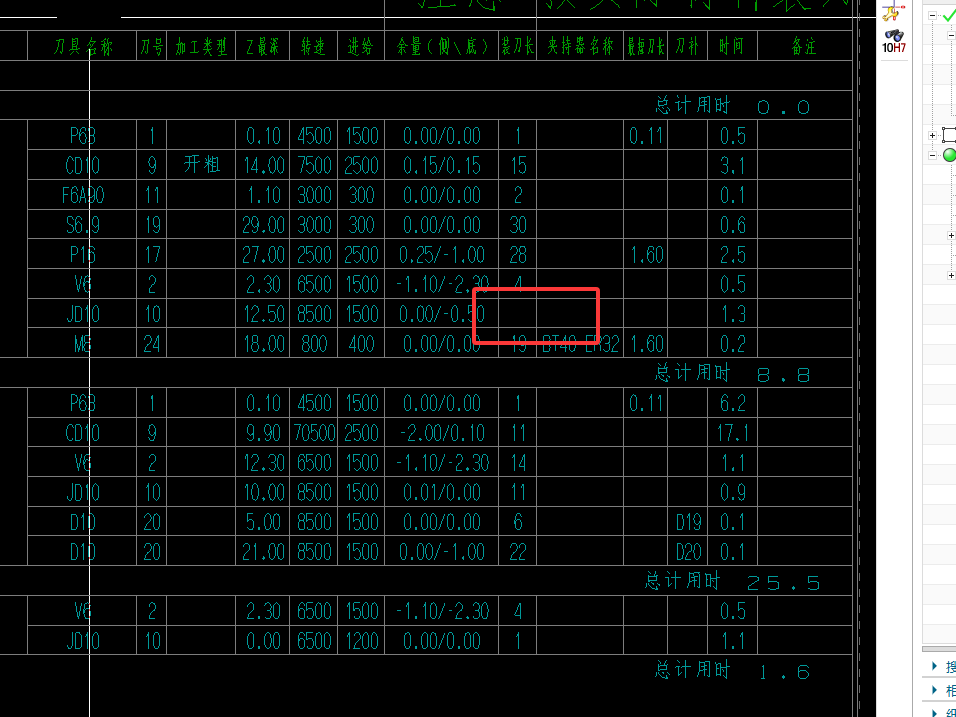
后处理输出的程序类型不符合预期时,优先检查当前选择的后处理器、输出扩展名、程序类型和机床配置。只看程序文件本身不够,需要回到后处理配置链路排查。
查看答案 →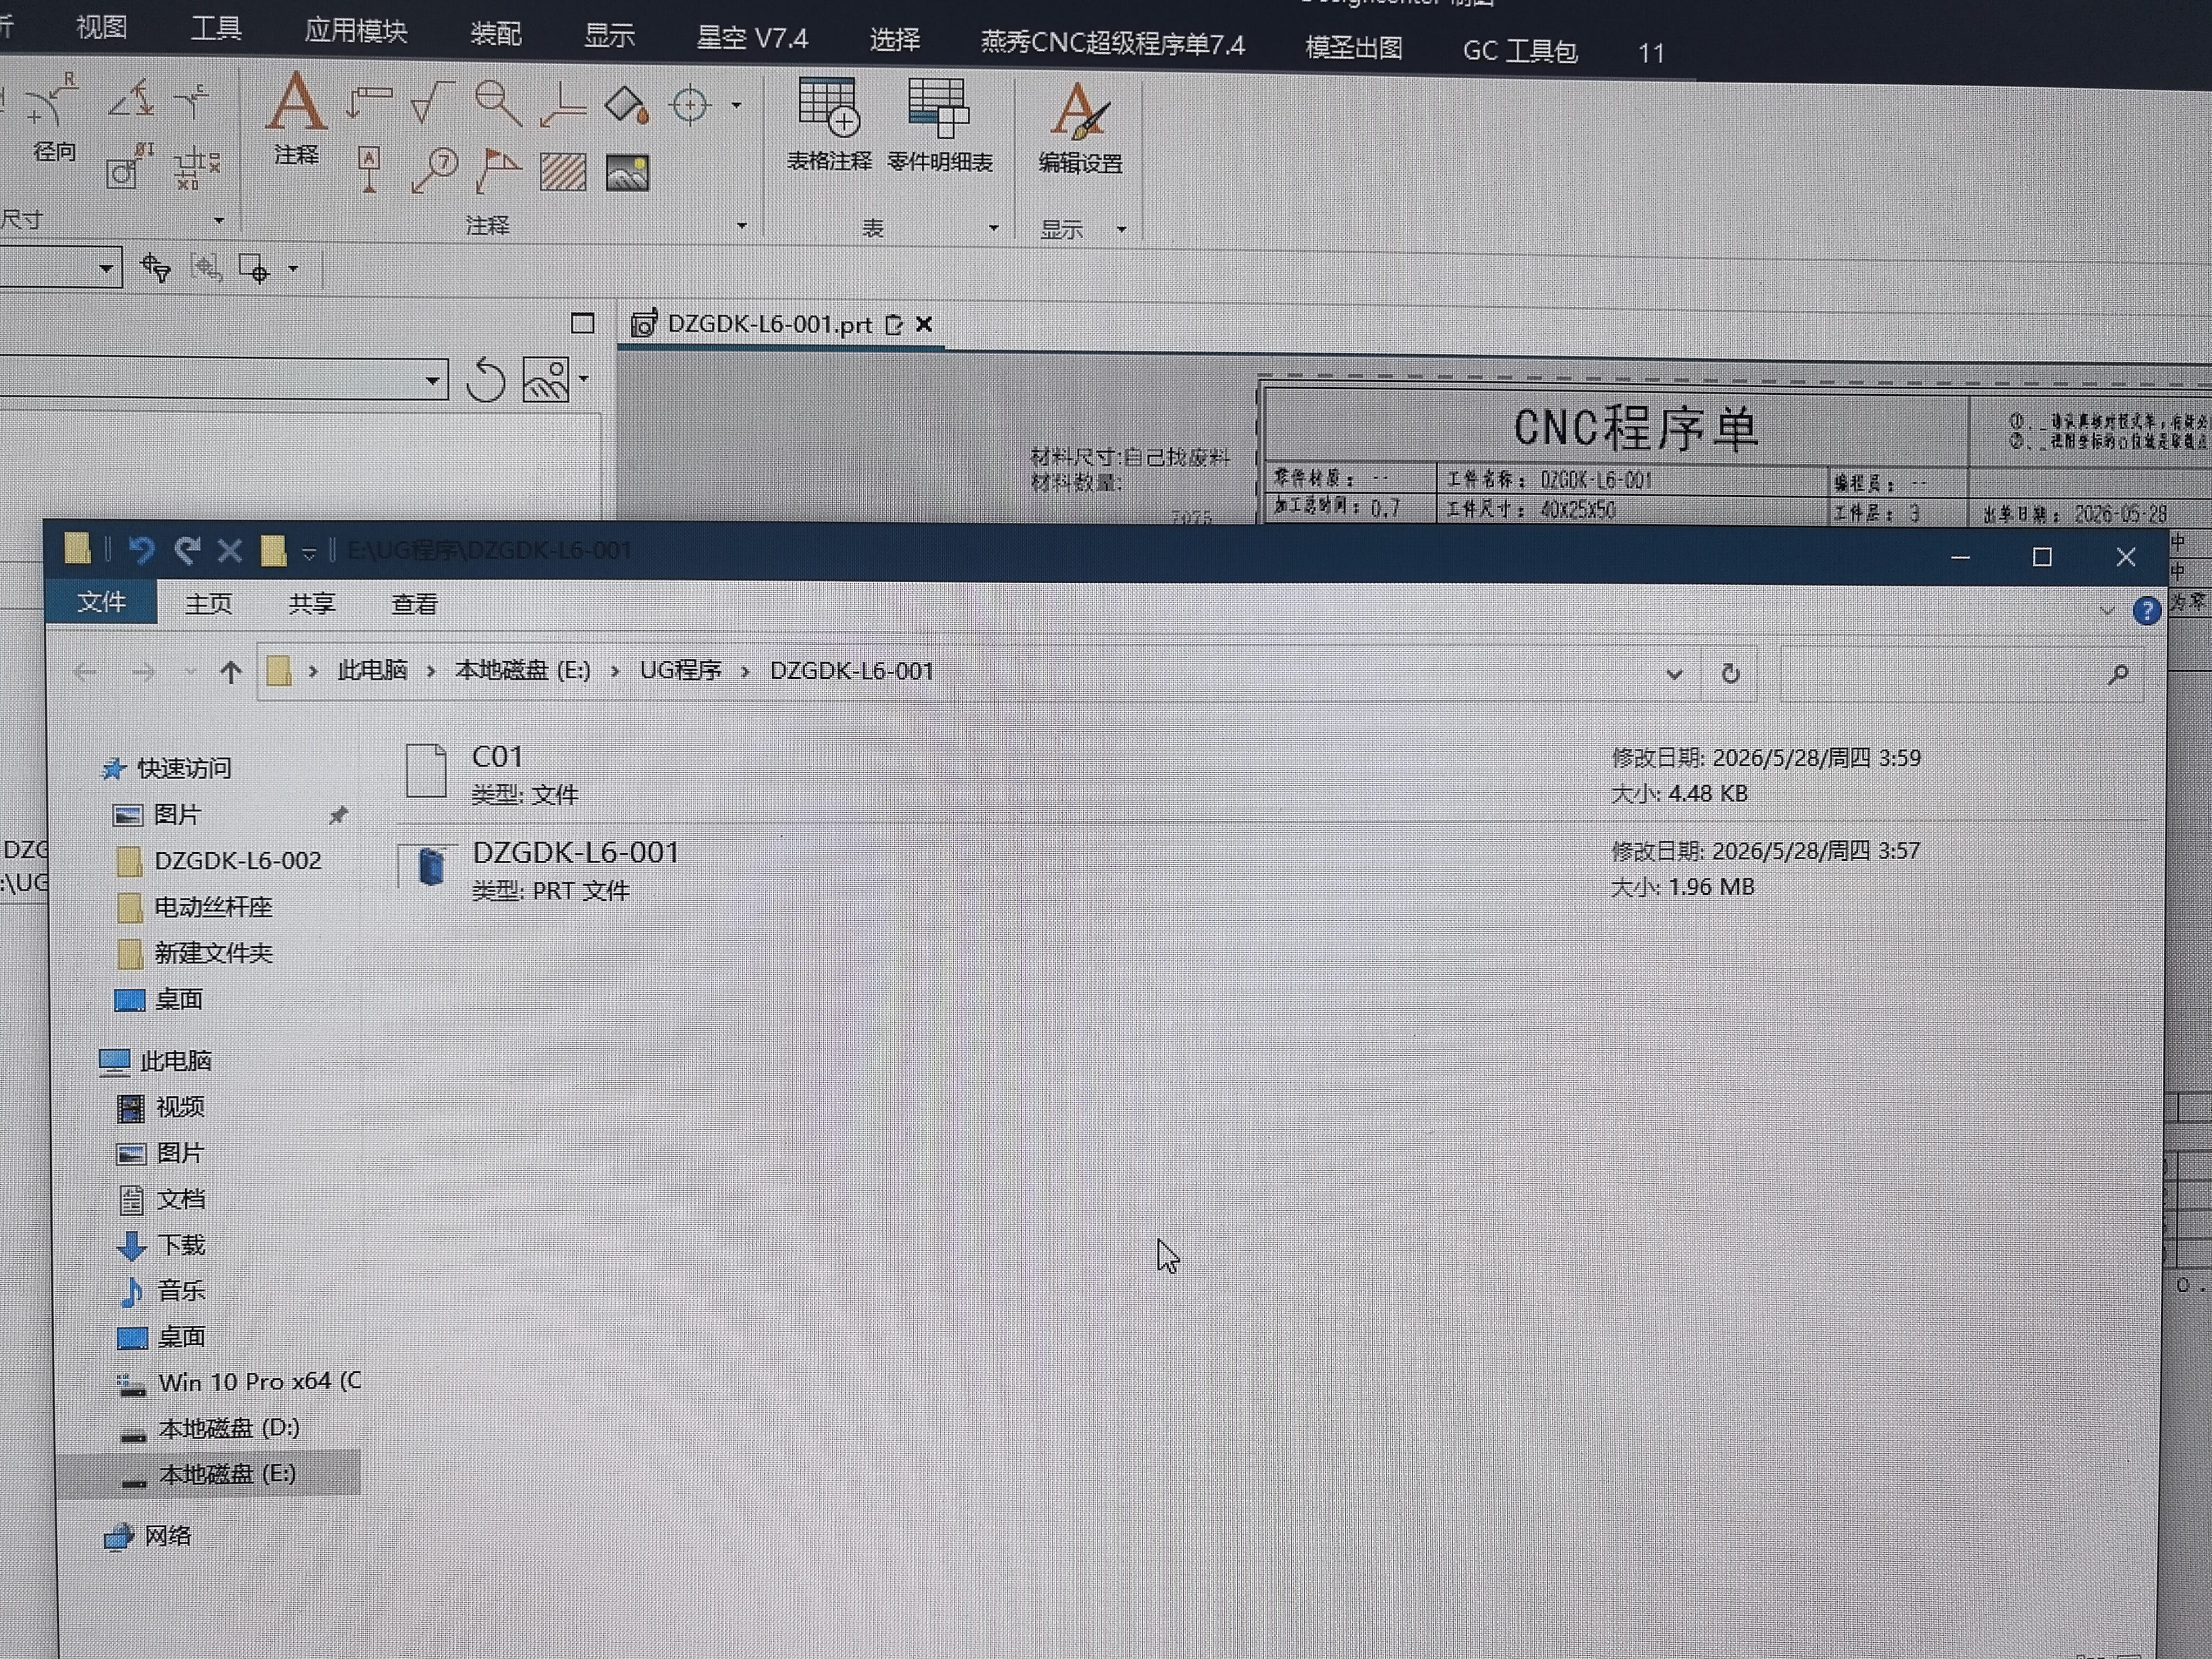
后处理完成后弹出的信息窗口变成空白,且最近才出现时,可先按 NX 版本、后处理配置、界面组件和近期环境变化排查。若程序本身正常输出,可先不影响加工,但需要保留环境信息。
查看答案 →
程序单改成单行显示时,如果总时间显示不出来,通常要检查行模板、汇总字段和总时间变量是否仍被引用。单纯删行可能会把汇总字段也删掉。
查看答案 →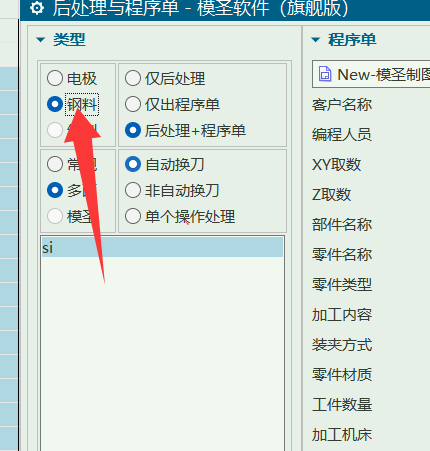
后处理时出现提示并无法继续,不要只看弹窗说“后处理不了”。应按提示文字检查程序名、坐标、后处理对象或缺失参数,尤其是多坐标、多程序组环境。
查看答案 →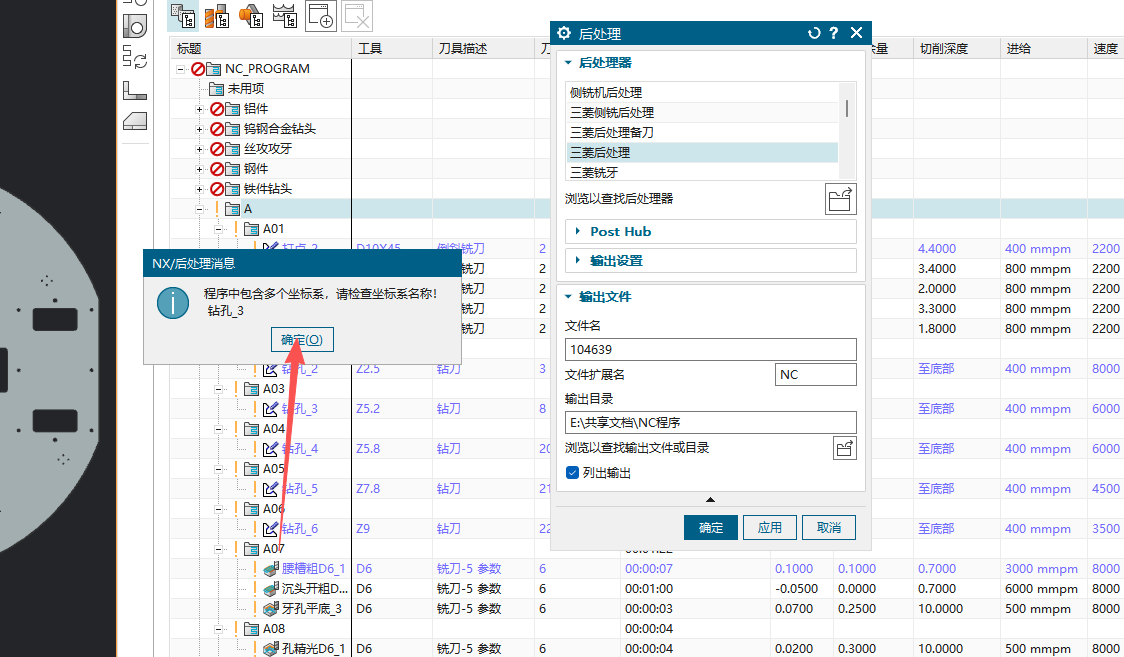
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
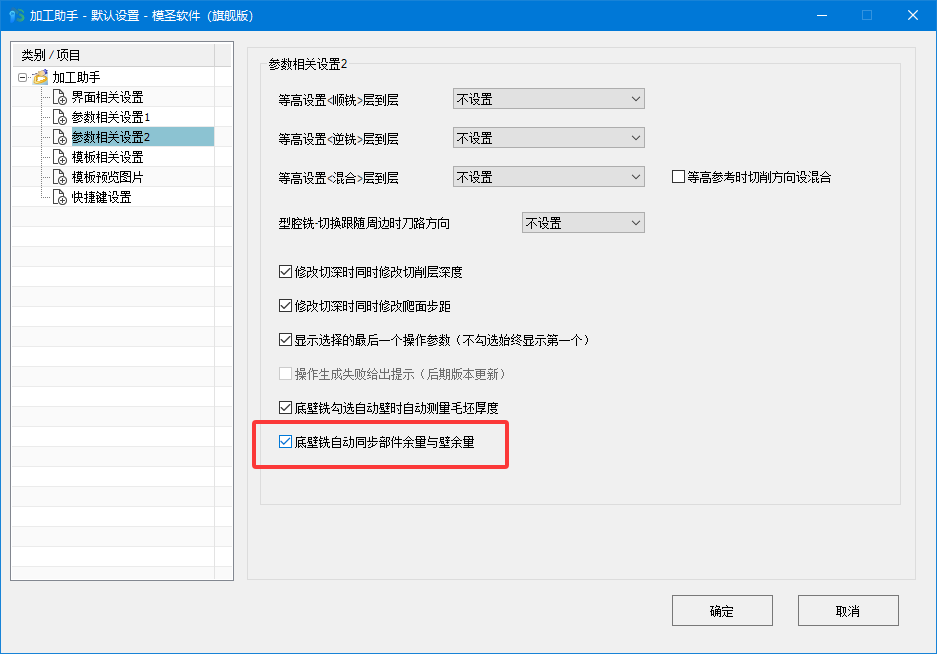
查看答案 →底壁铣外形加工实际使用壁余量,但程序单只读取部件余量字段时,当前可先把部件余量填写为与壁余量一致,保证程序单显示和实际加工意图一致。
查看答案 →