
自动编程配置为什么建议逐步改成调用自己的模板?
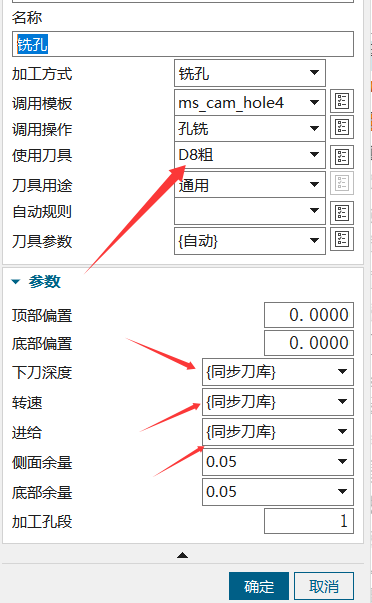
系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →自动编程出现先光刀再开粗时,通常和工艺排序有关。需要整理工艺排序规则、关键字、指定位置和当前选择的工艺路线;如果关键字一致仍不生效,重启软件后再验证。
阅读文章 →
页签工具偏向快速插入和辅助修改工序,加工助手偏向把常用工艺流程集中管理,自动编程则按模板和配置批量生成工序。三者可以配合使用,但模板和配置不完全相同。
阅读文章 →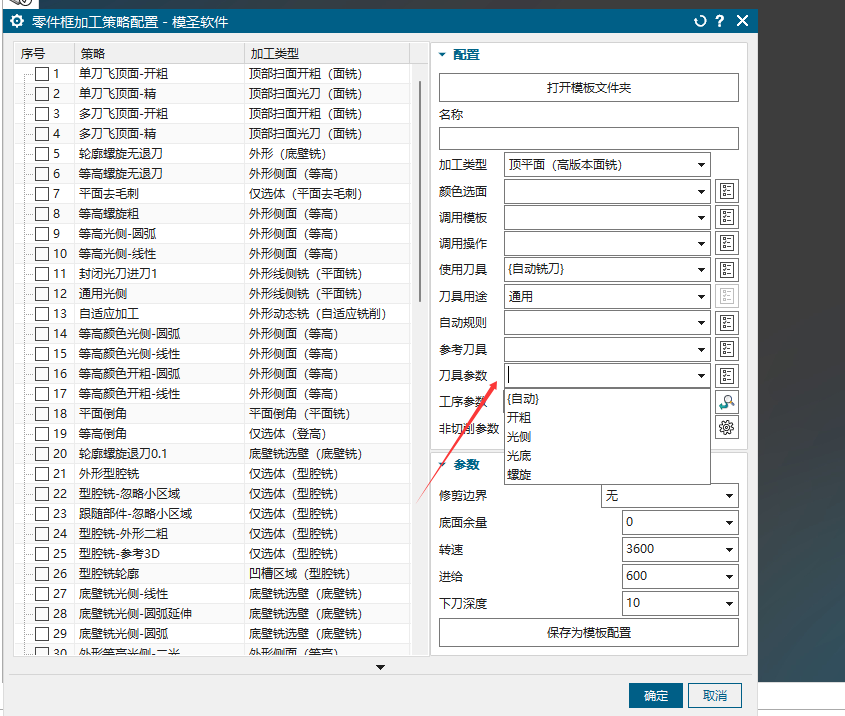


自动编程模板和可识别特征没有固定数量限制,实际能配置多少取决于工艺需求、模板整理方式和维护成本。理论上形状越多越可以继续细分,但要保证配置名称、调用模板和加工策略都能对应。
查看答案 →自动编程本质上仍然调用模板中的策略和刀路。复杂区域不能只依赖黄线或线条控制,先要把等高、型腔铣、底壁铣、颜色识别等策略本身理解清楚,再让模板自动化。
查看答案 →相似件快速编程不能只把已编好的程序模板导入到新零件。自动编程依赖特征识别和加工策略配置,外形、框、槽、点孔、刻字等特征仍需要按规则配置或重新分配。
查看答案 →

刀具名称、程序头或程序单不能替代实际刀具直径检查。复制刀具、改刀库或改配置后,要逐把复核直径、刀号、刀补和程序头刀具列表,避免名称像 D10 实际直径却不是 10。
查看答案 →