刀库与切削参数2026-06-180 次浏览 D63 面铣刀加工薄铝板时参数要结合装夹保守处理 D63 面铣刀飞铝板时,不能只看材料是铝就把进给拉得很高;薄板、吸盘或装夹不稳时,应降低切深和进给,先用保守参数试切。 阅读文章 →
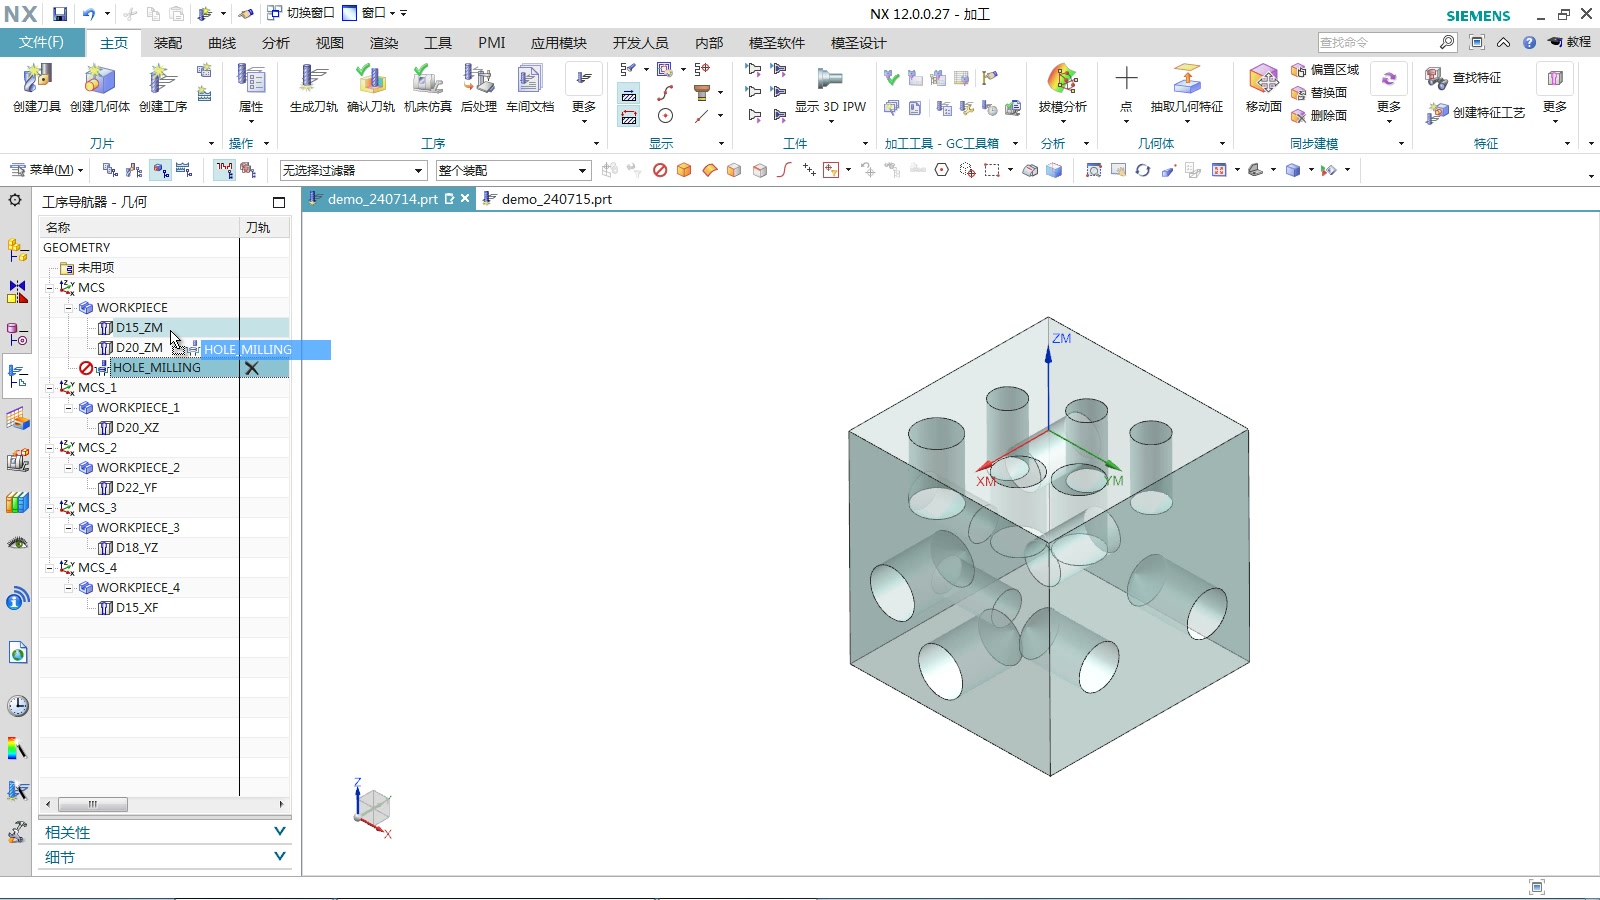
特征成组2026-06-180 次浏览 怎样用特征成组生成的孔几何体创建孔加工刀路? 特征成组后,可以创建孔类工序,把工序几何体指定为生成的孔几何体,再生成刀路。这样多个同类孔可以更快完成加工设置。 阅读文章 →
指定壁2026-06-180 次浏览 指定壁设置每刀切削深度等参数时为什么要先勾选? 每刀切削深度、余量等参数只有前面的复选框勾选后才会写入;没有勾选时,即使输入了数值,也不会修改操作参数。 阅读文章 →
程序单与后处理2026-06-190 次浏览 自动换刀方式输出 NC 文件有什么特点? 自动换刀方式通常把所有工序放在一个程序组中,后处理后输出一个 NC 文件,适合由程序内部完成换刀的流程。 查看答案 →
程序单与后处理2026-06-190 次浏览 Excel 程序单怎样把加工深度列改成下刀深度? 需要把 Excel 程序单中的某一列改为其他字段时,要同时修改表格模板标题和程序单配置器中的分列字段绑定。 查看答案 →
程序单与后处理2026-06-190 次浏览 程序单类型对非自动换刀输出有什么影响? 非自动换刀结构下,每个程序组通常对应一个 NC 程序。电极或钢料类型主要影响表单统计方式,不会改变这种程序组对应关系。 查看答案 →
程序单与后处理2026-06-190 次浏览 自动换刀方式为什么通常只输出一个 NC 文件? 自动换刀方式会把所选工序作为一套连续程序输出,通常只生成一个 NC 文件,适合机床支持自动换刀的场景。 查看答案 →