
3+2 和联动一般可以共用后处理,但要先验证机床代码
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →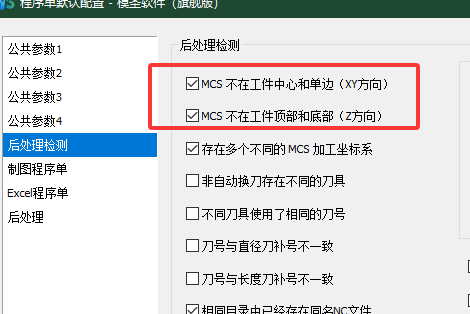
程序单可以把多个内容合并到一个输出文件中,但后处理是否能分成多个文件,要看程序组结构、后处理器规则和输出方式。若要求一张程序单对应多个后处理文件,需要先把程序组、子程序组和后处理器规则整理清楚。
查看答案 →
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →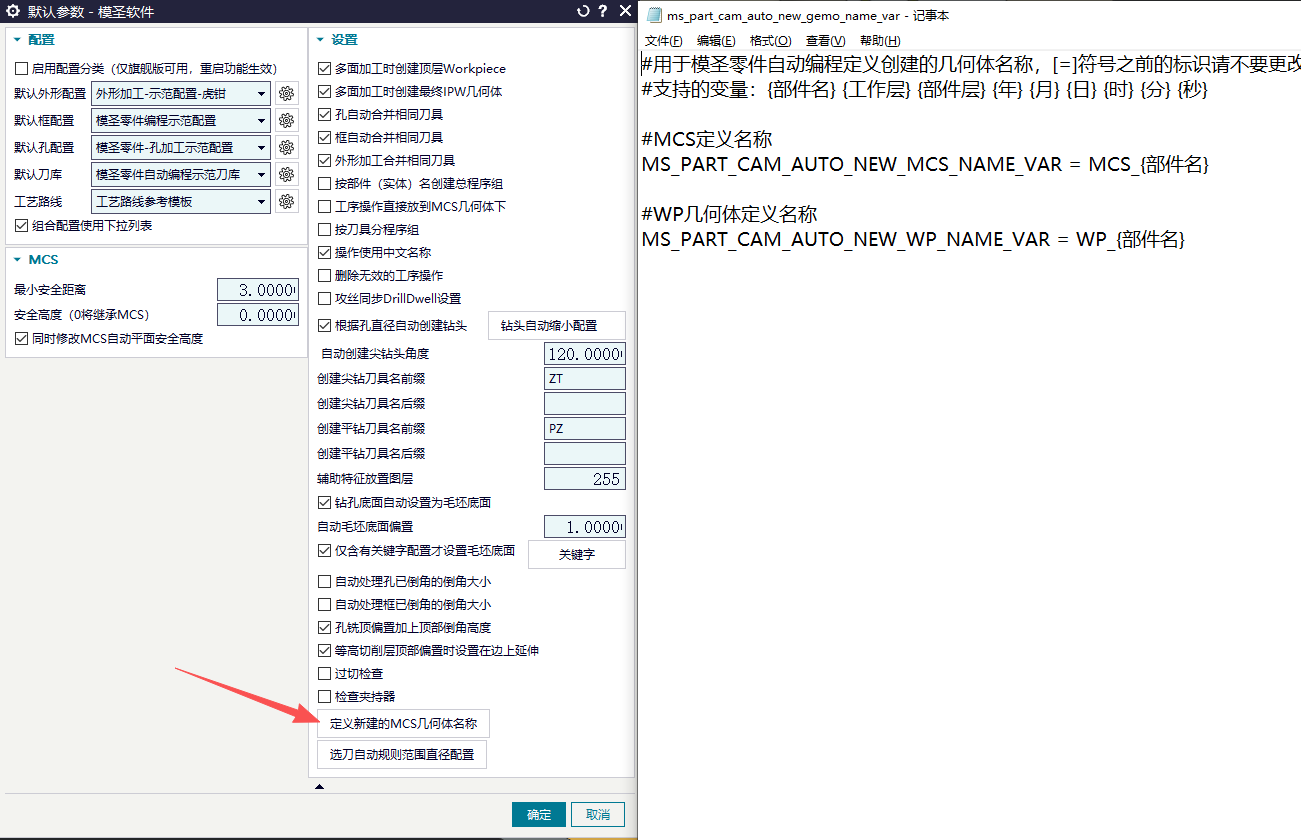
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →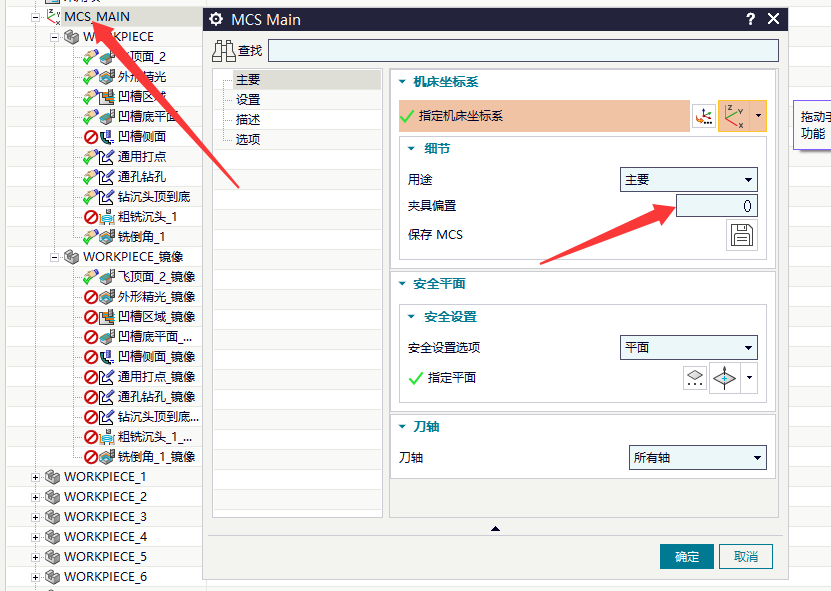
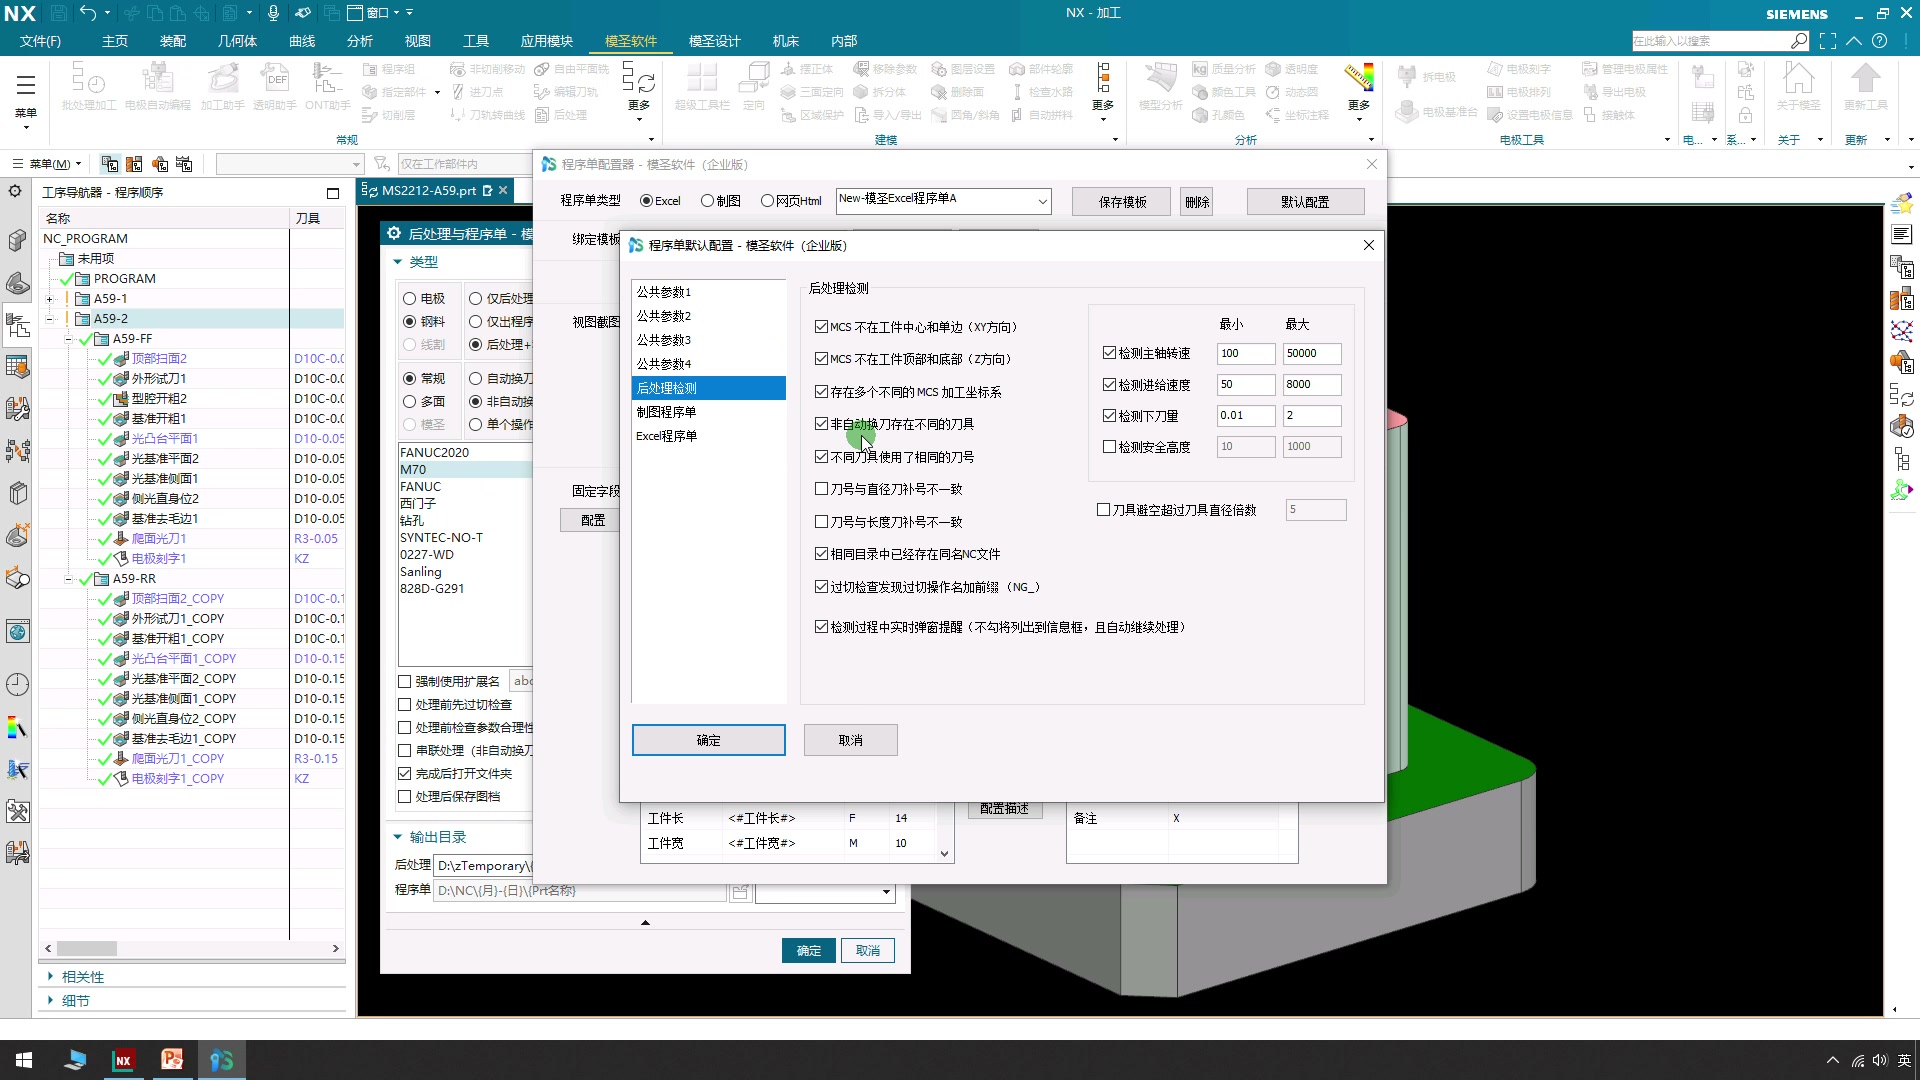

中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →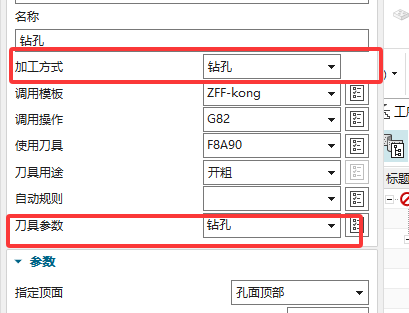
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
阅读文章 →

自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →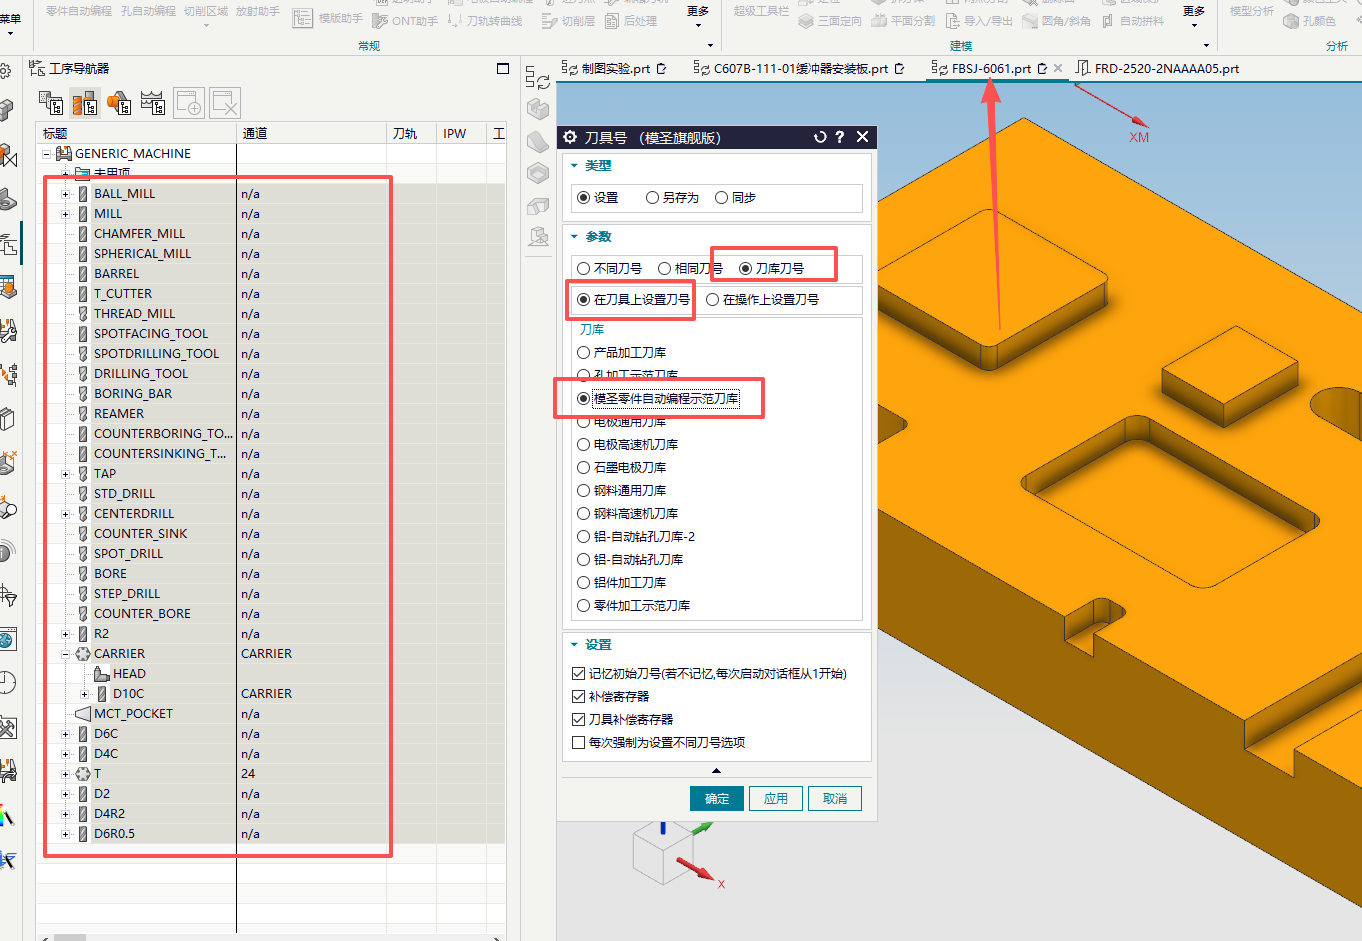
选择带刀库的后处理后,如果输出程序缺少换刀、G43 或格式明显不符合当前机床,先确认当前选择的后处理是否就是目标机床后处理,不要只看是否带刀库。
查看答案 →
