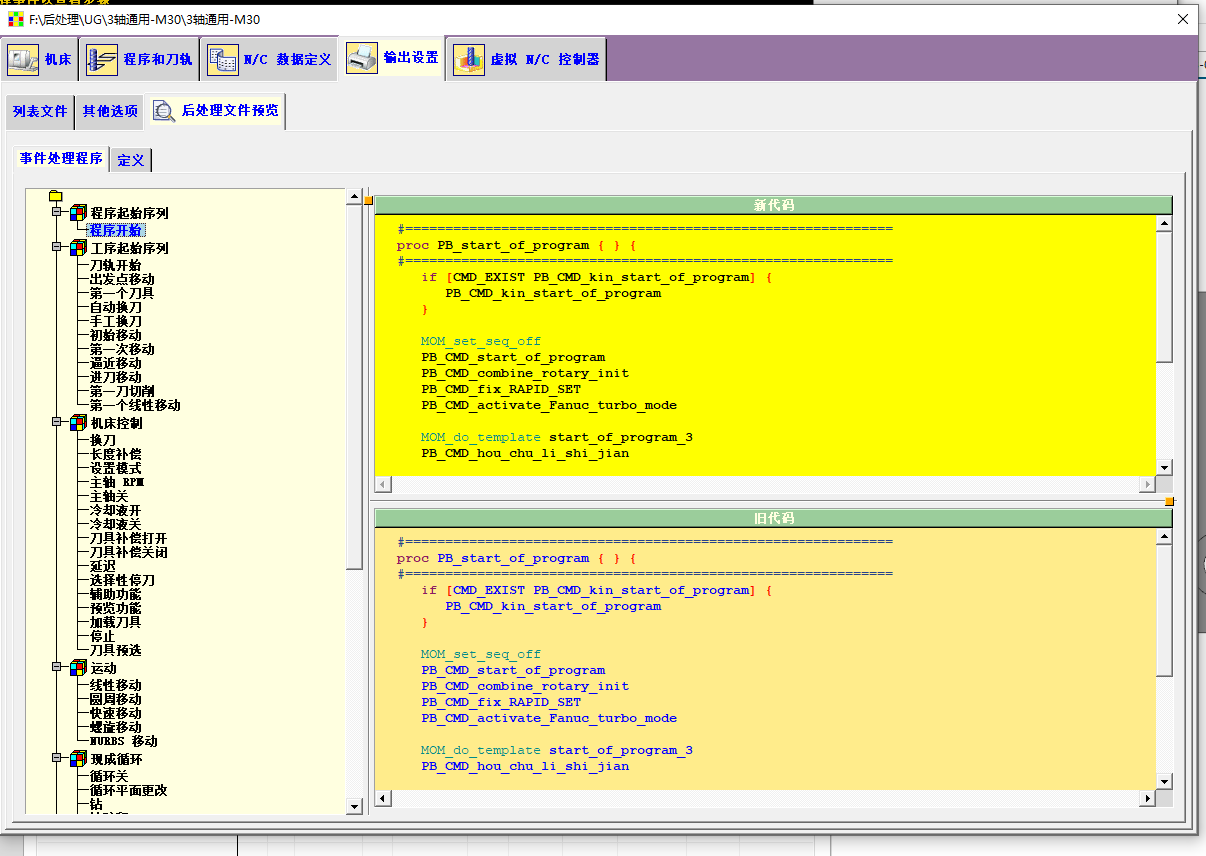
侧铣头反向攻牙想批量改成 G74,可先按后处理方向和刀具分组思路处理
侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。
阅读文章 →侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。
阅读文章 →后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。
查看答案 →
后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。
查看答案 →
NC、MPF 等后处理扩展名可以临时用“强制使用扩展名”指定,也可以在默认配置里按不同后处理器分别配置扩展名。手动后处理是 MPF 而模圣输出仍是 NC 时,应检查程序单默认配置中的后处理扩展名规则。
查看答案 →

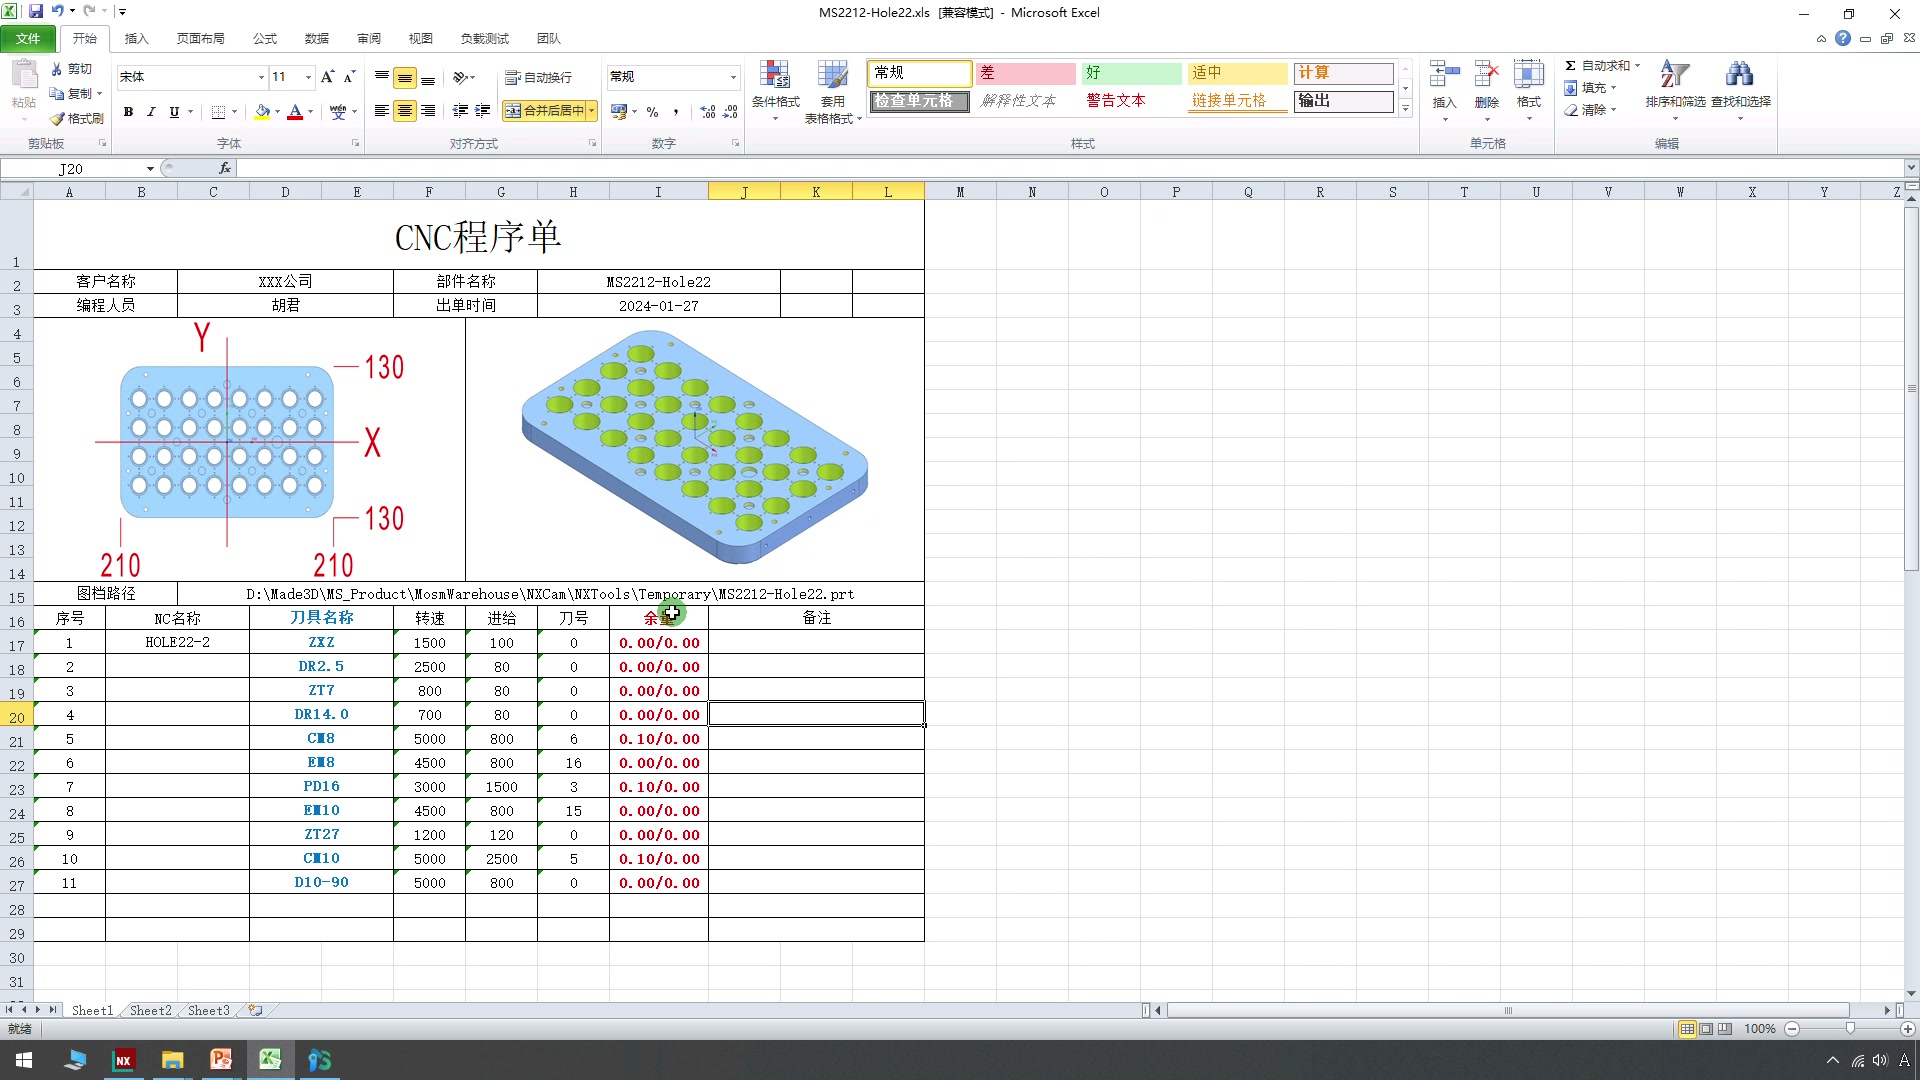

同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
阅读文章 →

螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →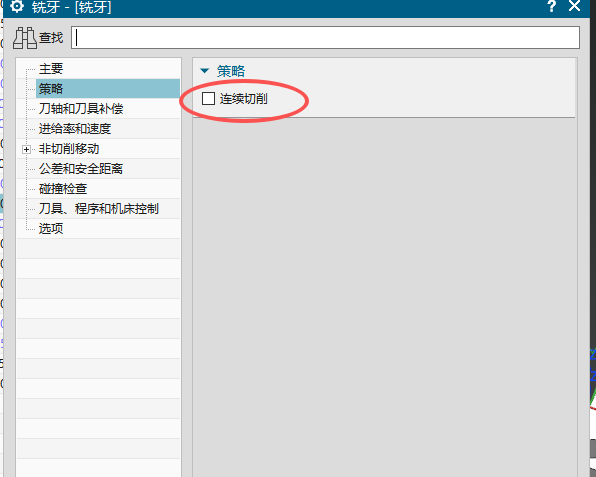
出程序单或后处理后工序突然变红时,可能是自动创建的几何体、毛坯或辅助体被改动,导致工序变为需要重新生成的状态。应先看依赖对象有没有被更新。
查看答案 →过切或坐标偏移检测本应弹窗但没有弹出时,先区分是检测没有发现问题,还是检测发现问题但弹窗没有显示。若刚更新后正常、使用一段时间后异常,应记录版本和配置状态后进一步排查。
查看答案 →后处理输出 G53 而希望改成 G54 时,应在后处理构造器或后处理配置中查找坐标相关设置,不要只改普通文本。具体位置要以所用后处理结构为准。
查看答案 →