
后处理失败时为什么要先用 NX 自带后处理验证?
后处理失败不一定是程序单或插件本身问题;可先用 NX/UG 自带后处理或同一后处理器直接输出,判断问题在程序、后处理器、模板配置还是插件流程。
查看答案 →后处理失败不一定是程序单或插件本身问题;可先用 NX/UG 自带后处理或同一后处理器直接输出,判断问题在程序、后处理器、模板配置还是插件流程。
查看答案 →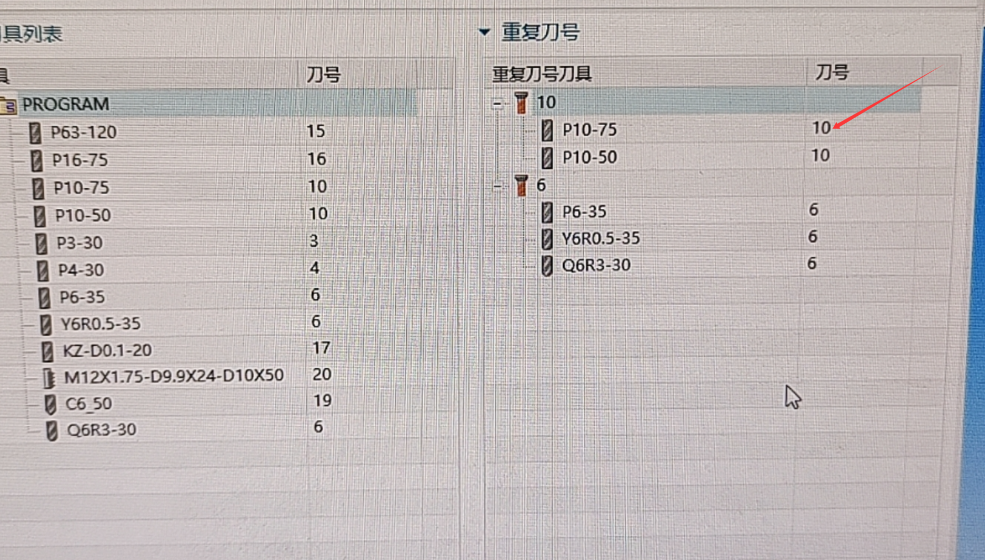
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →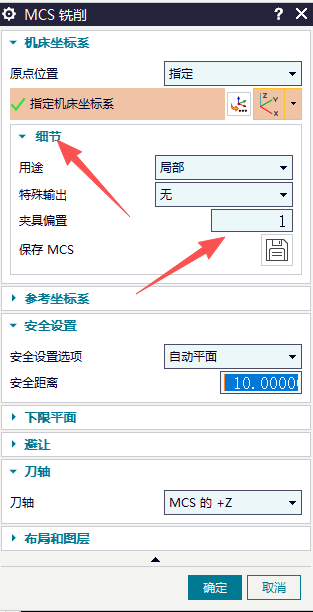
透明助手中需要使用刀具补偿或补长类参数时,不能只打开外层开关,还要进入对应事件或刀具补偿设置里配置补偿模式、开关条件和补偿寄存器。设置完成后应重新生成刀路或后处理验证输出。
查看答案 →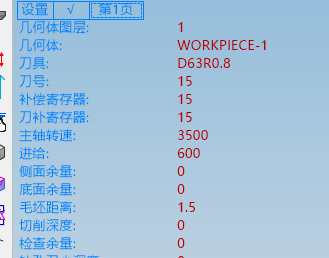
CAP 更像后处理配置器或后处理平台,可与模圣配合完成后处理输出。若现有后处理在刀补、坐标或输出格式上不稳定,可以用 CAP 后处理做对比验证。
查看答案 →CAP 安装后处理时,如果提示当前版本过低,优先升级到支持的 NX 版本或安装支持版本环境。对于 UG12 环境,常见要求是 12.0.29 及以上;也可在高版本中安装后再复制到模圣相关目录验证。
查看答案 →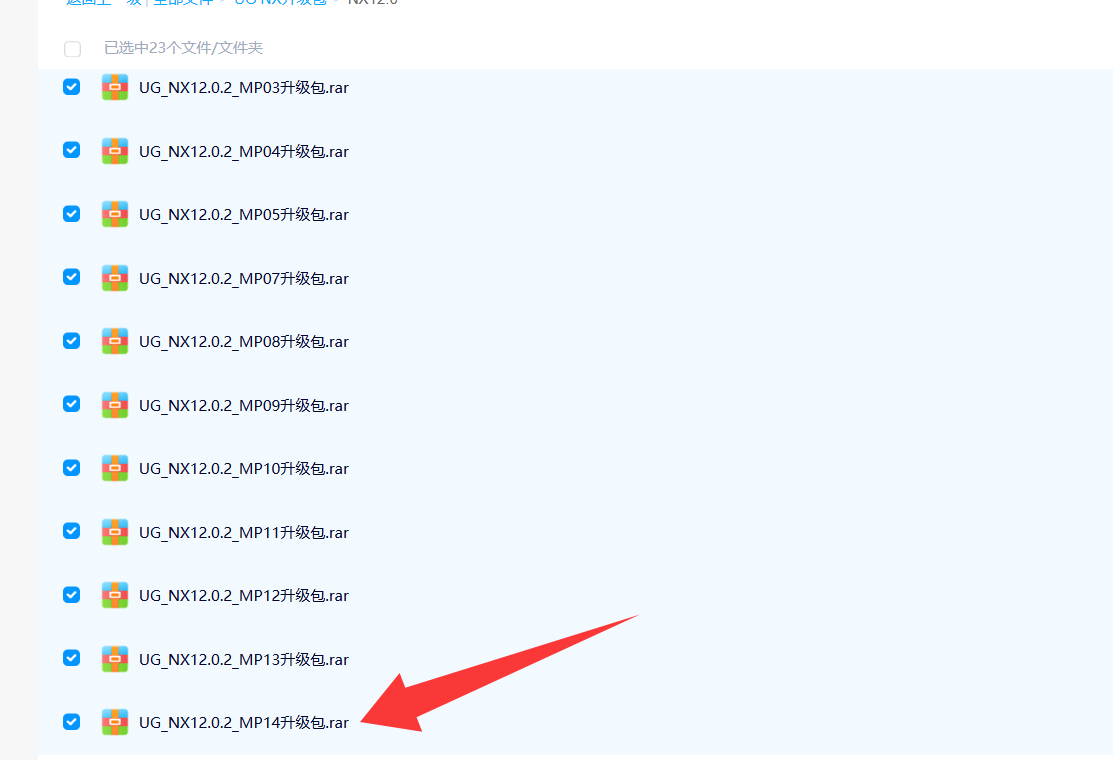

偏心反镗类加工与普通直上直下镗孔不同,不能简单套用 G81。若机床、刀具和后处理没有完整验证,优先用手动走线或 G1 控制,避免退刀和偏心动作造成碰撞。
查看答案 →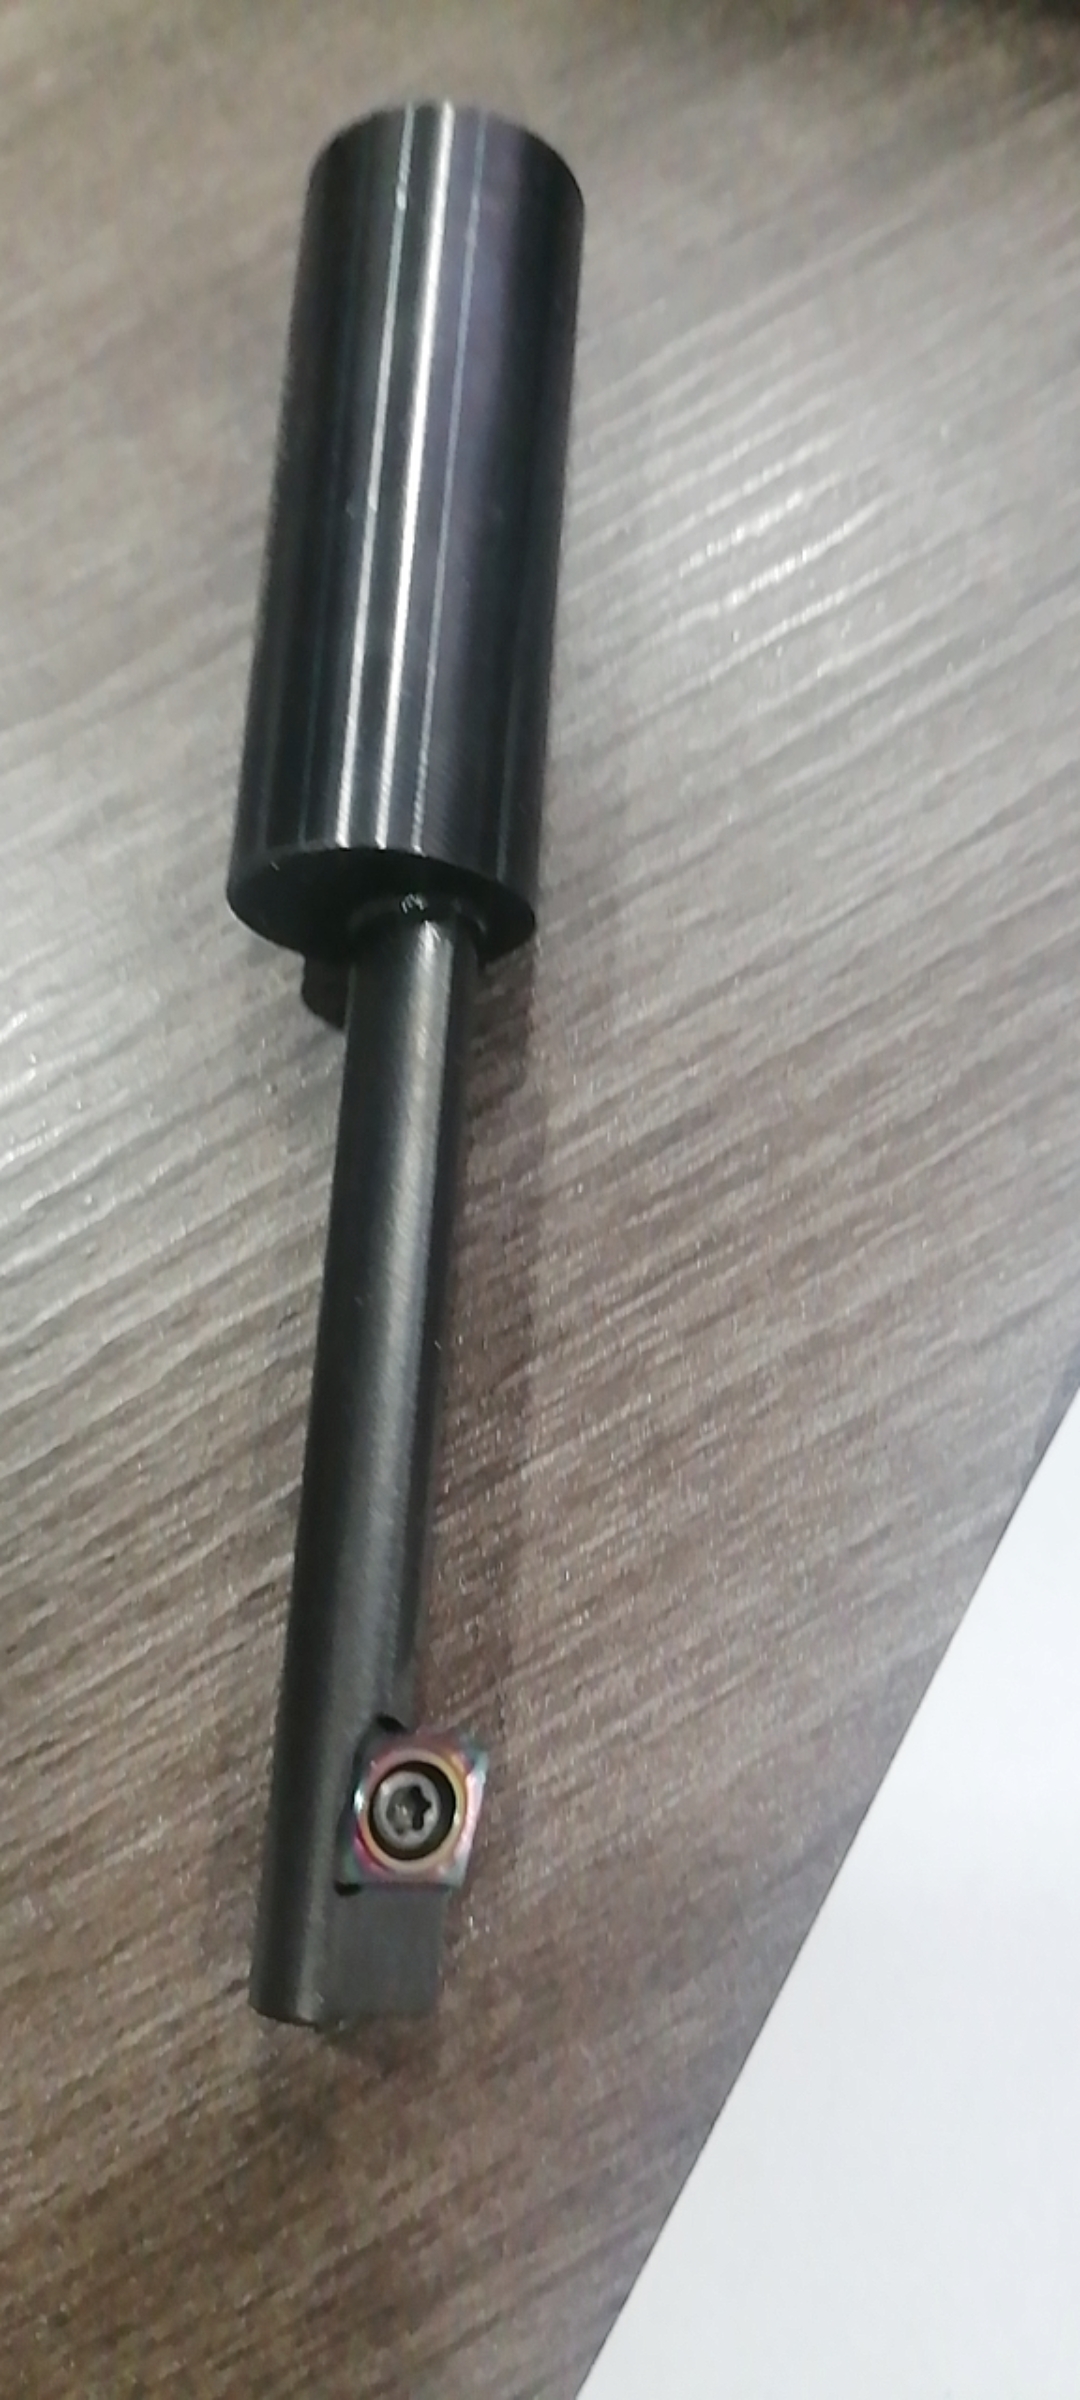
刀具号冲突检查需要在后处理检查项中勾选,但仍要注意检查范围和提示类型。如果不同刀具用了相同刀具号但没有完整提示,应人工复核刀具列表,并单独验证相关检查项是否互相影响。
查看答案 →