自动编程快速输出变成 G1 时,先检查输出方式或快速连接设置
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →
CAP 后处理不能只靠别人做好文件直接拷贝使用。后处理制作会员、授权和生成文件通常与登录账号绑定;另一台电脑或另一个人要使用,也需要对应 CAP 账号授权。
阅读文章 →
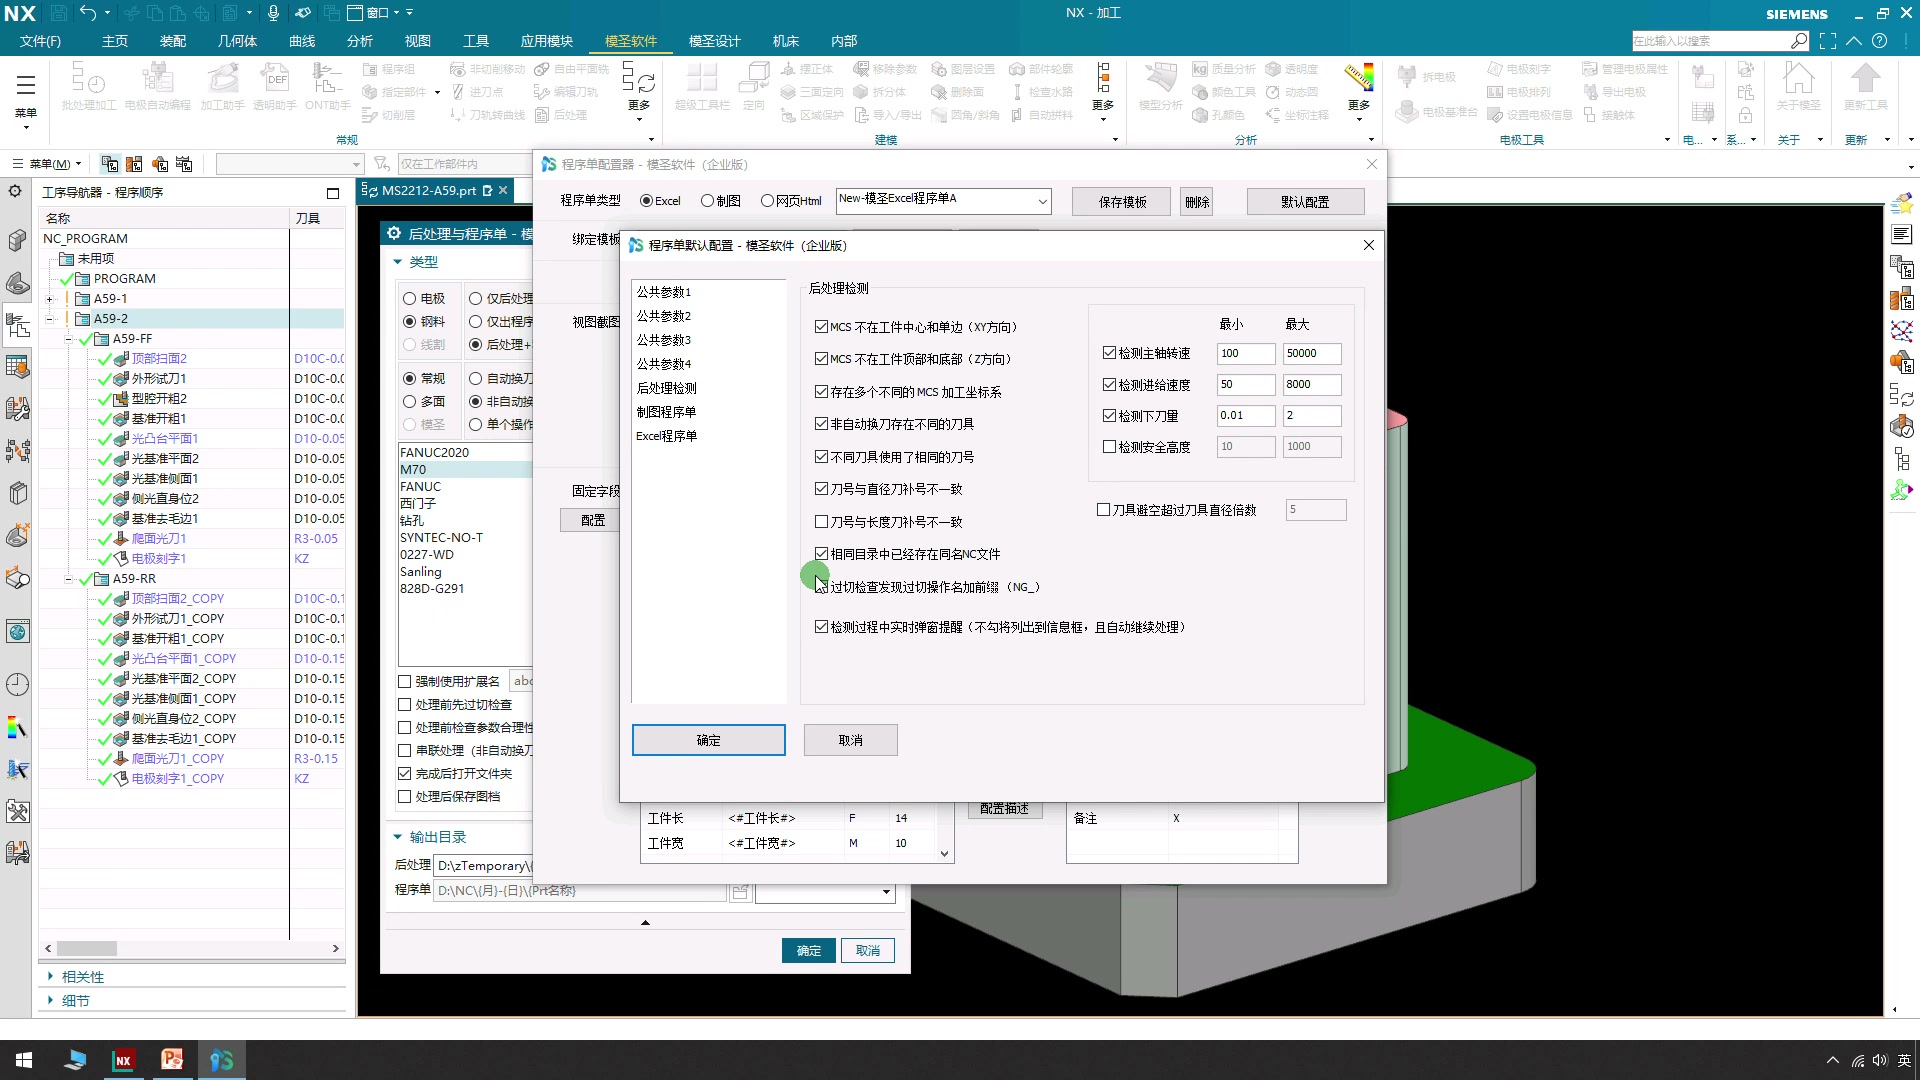
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
查看答案 →G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →

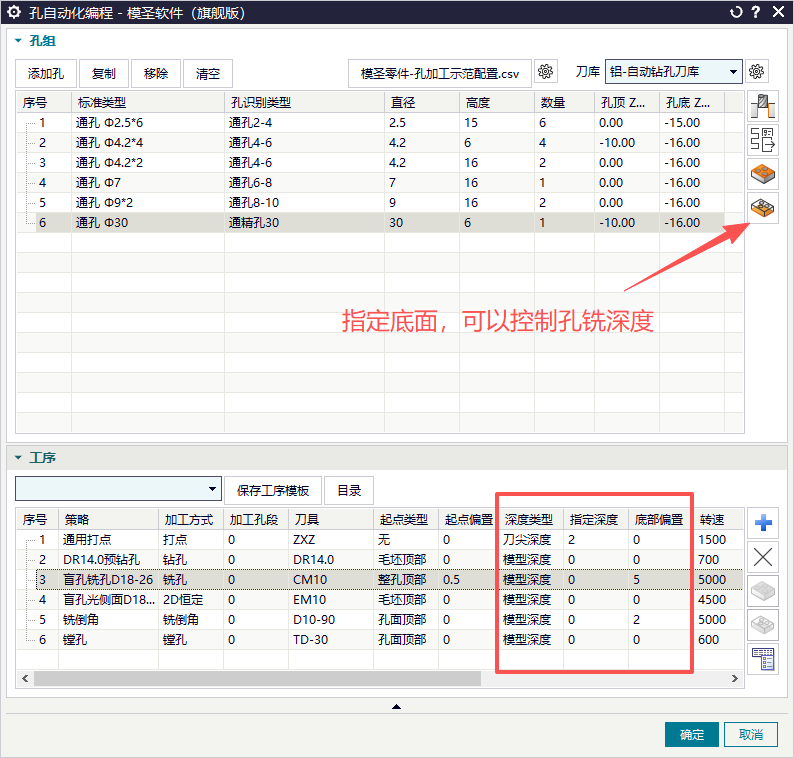

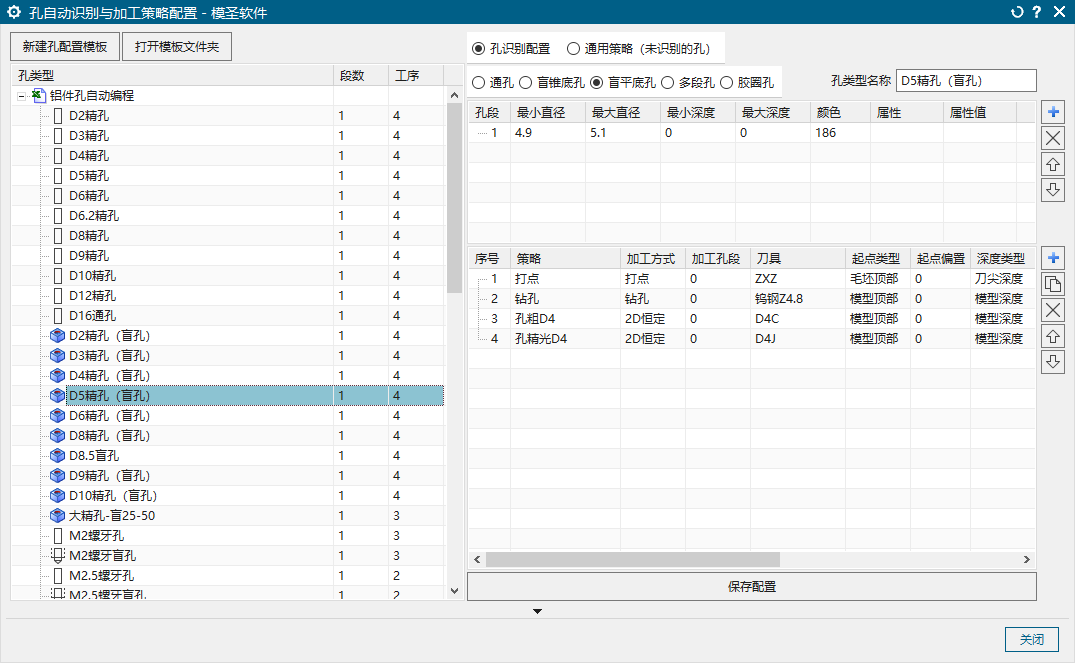
5mm 精孔不识别时,直径范围不要写得过死。可把最小直径和最大直径设成合理区间,并把精孔规则放到更靠前的位置;相近孔仍混淆时,再用深度差异区分。
查看答案 →