
高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →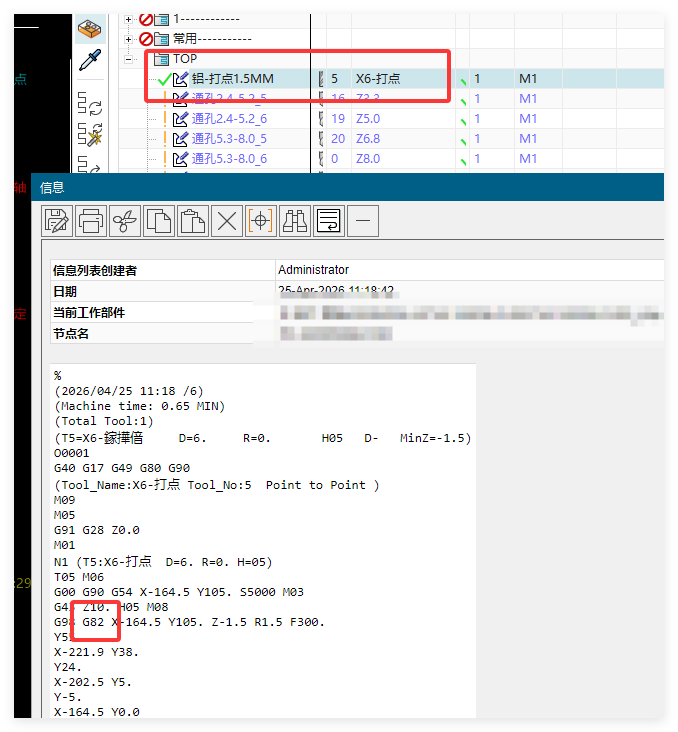
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →
后处理输出的程序类型不符合预期时,优先检查当前选择的后处理器、输出扩展名、程序类型和机床配置。只看程序文件本身不够,需要回到后处理配置链路排查。
查看答案 →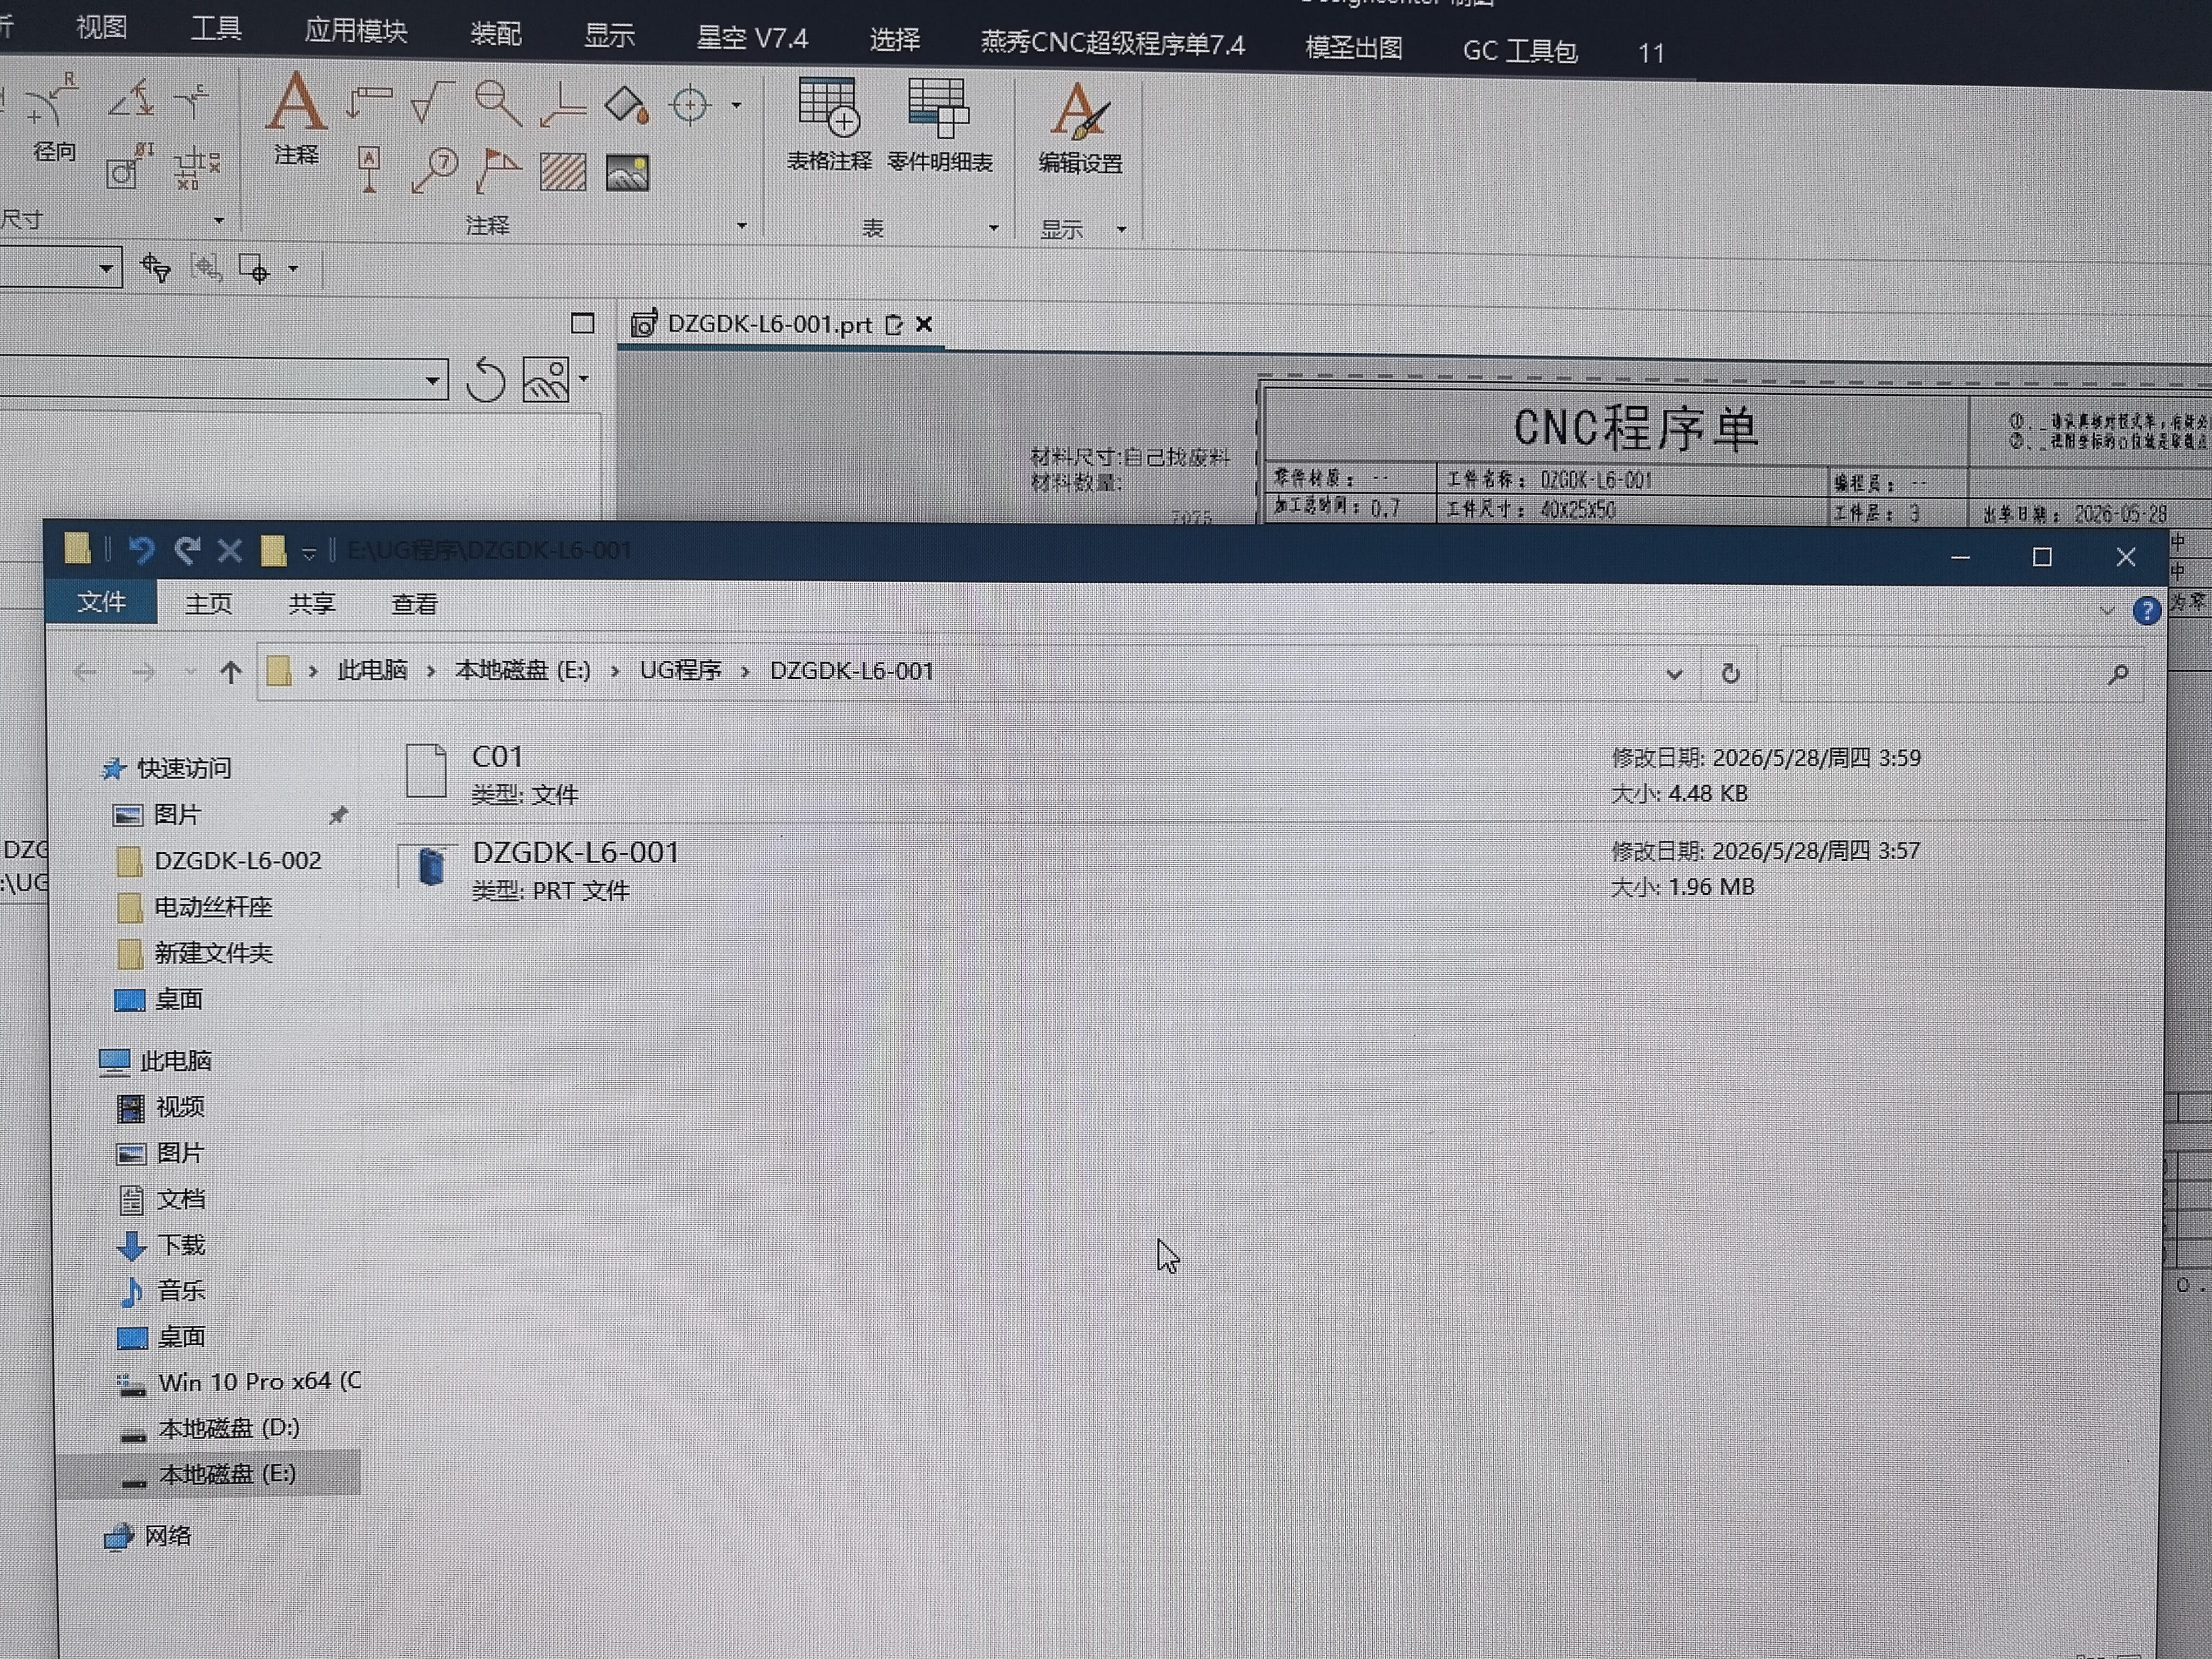
Z 向偏移是在不改变图形刀路显示的情况下,让后处理输出时整体改变 Z 向坐标。它不会直接让刀轨在图形区移动,容易被忘记,实际需要看得到效果时更建议用变换或余量等可视方式控制。
查看答案 →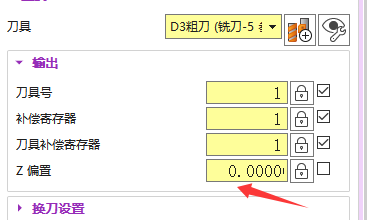
想让程序单和 NC 文件放到同一个文件夹,应把程序单输出路径和后处理输出路径设置一致。常用做法是都跟随当前部件路径,或都指定到同一个固定目录。
查看答案 →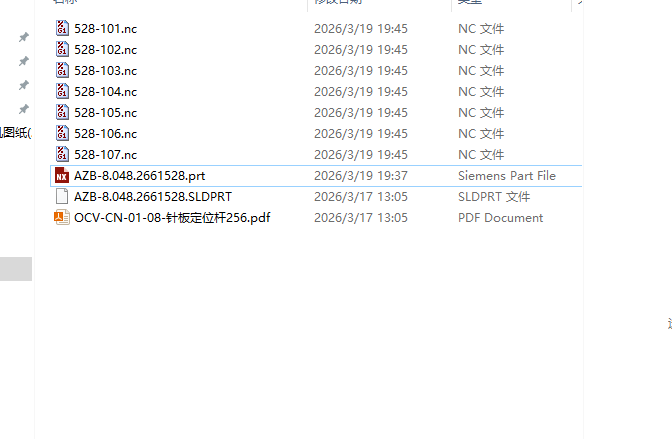
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →
程序单和后处理输出路径建议保持一致。想让 NC 文件和程序单放到同一文件夹时,应检查程序单输出路径、后处理输出路径以及是否跟随当前部件路径,必要时把两边路径设置成同一个目录。
查看答案 →
程序单或后处理界面里显示“机床坐标”或“MCS”,本质上都指向加工坐标相关含义。不同版本或模板显示文字可能不同,通常不影响实际输出,关键仍是确认 MCS、夹具偏置和后处理输出一致。
查看答案 →
FANUC 后处理不想输出 M06 时,需要修改后处理。CAP 后处理可在 CAP 后处理里调整,普通后处理则到 NX 后处理构造器中修改对应换刀输出逻辑。
查看答案 →后处理后 NC 文件已经生成到目标文件夹,但界面列表没有同步显示,不一定代表后处理失败。应先打开输出目录确认文件内容;如果文件正确,只是界面没有显示,可继续检查显示列表、输出方式或后处理程序单的显示设置。
查看答案 →