
“刀库参数匹配”的搜索结果
找到 169 条内容刀库没有精确钻头直径时,怎样按范围给参数?
如果刀库里没有某个精确直径,例如 3.05,直接按单把刀匹配可能导致转速进给不合适。可以使用范围设置,按直径段给参数,让相邻规格的孔也能得到更合理的加工数据。
阅读文章 →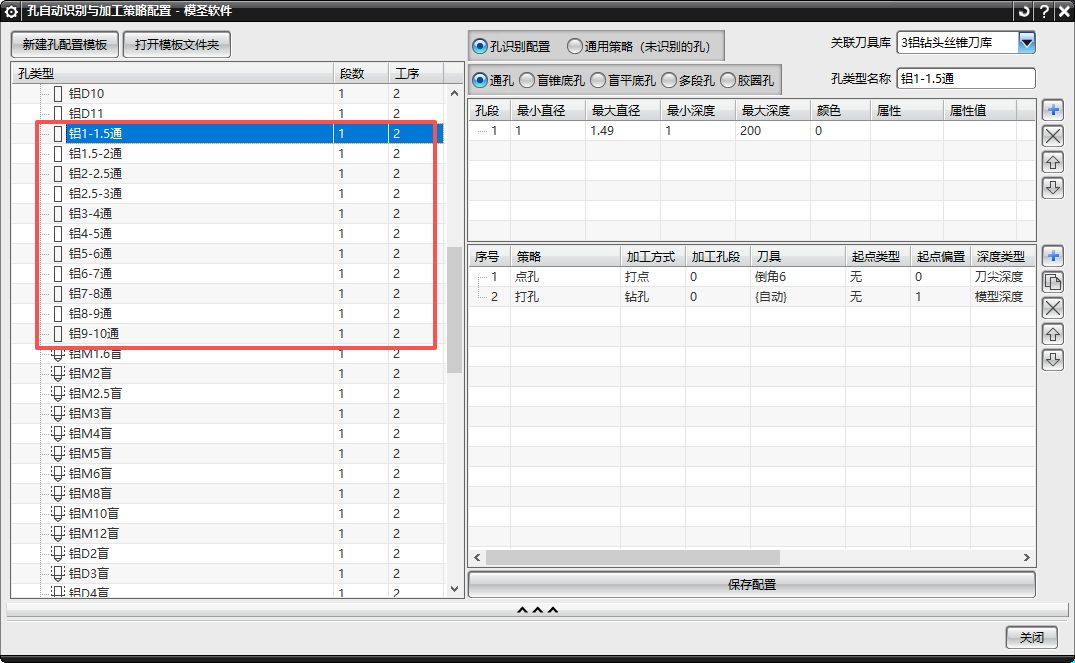
刀库类型 ID 对参数有影响吗?
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →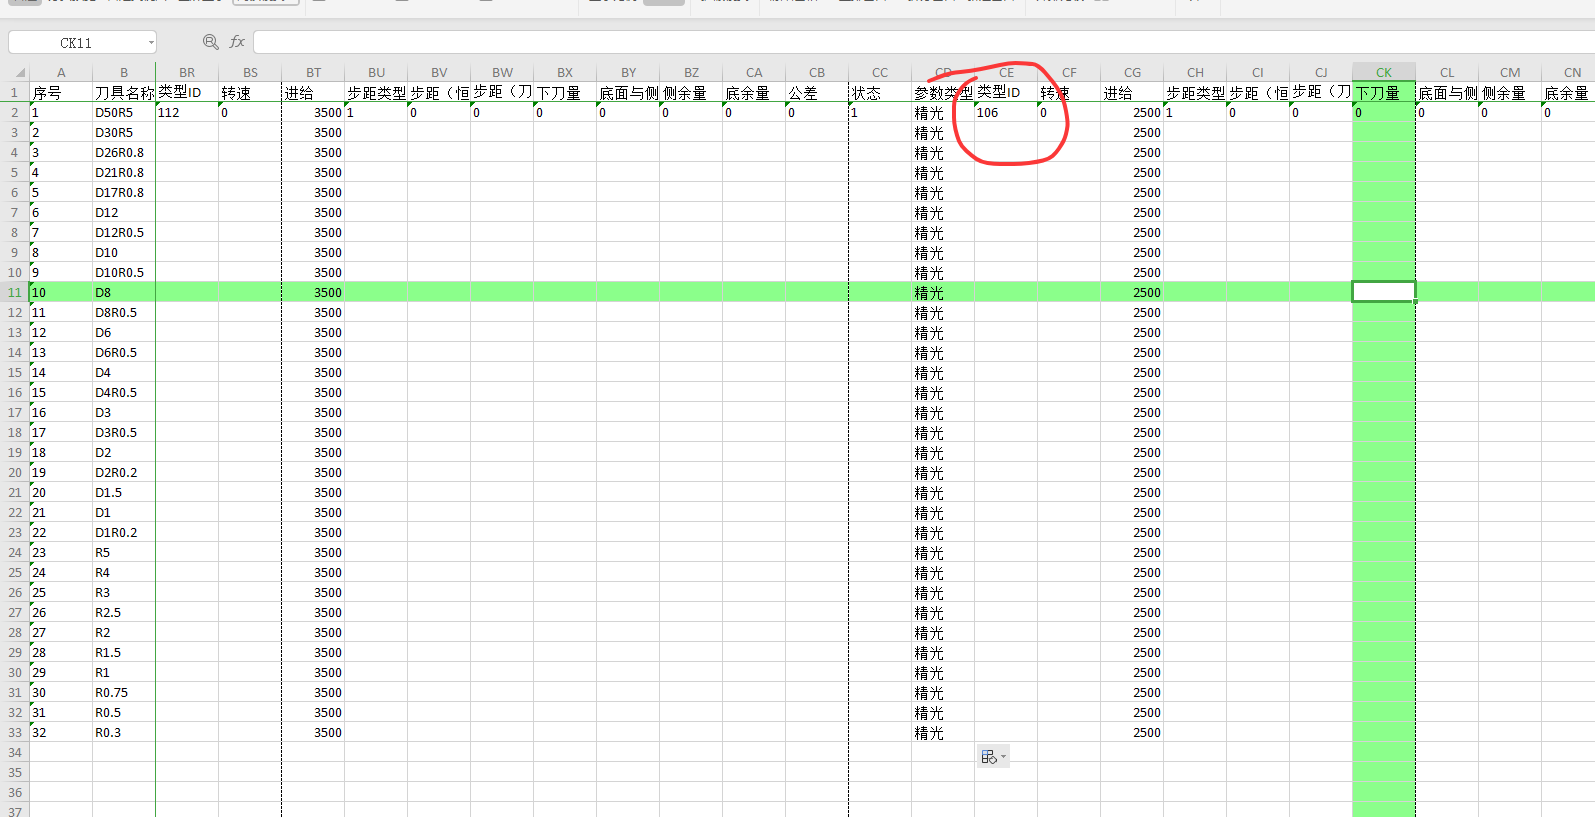
自动编程没有读取刀库下刀深度和步距,先查同步勾选和操作名、用途名称匹配
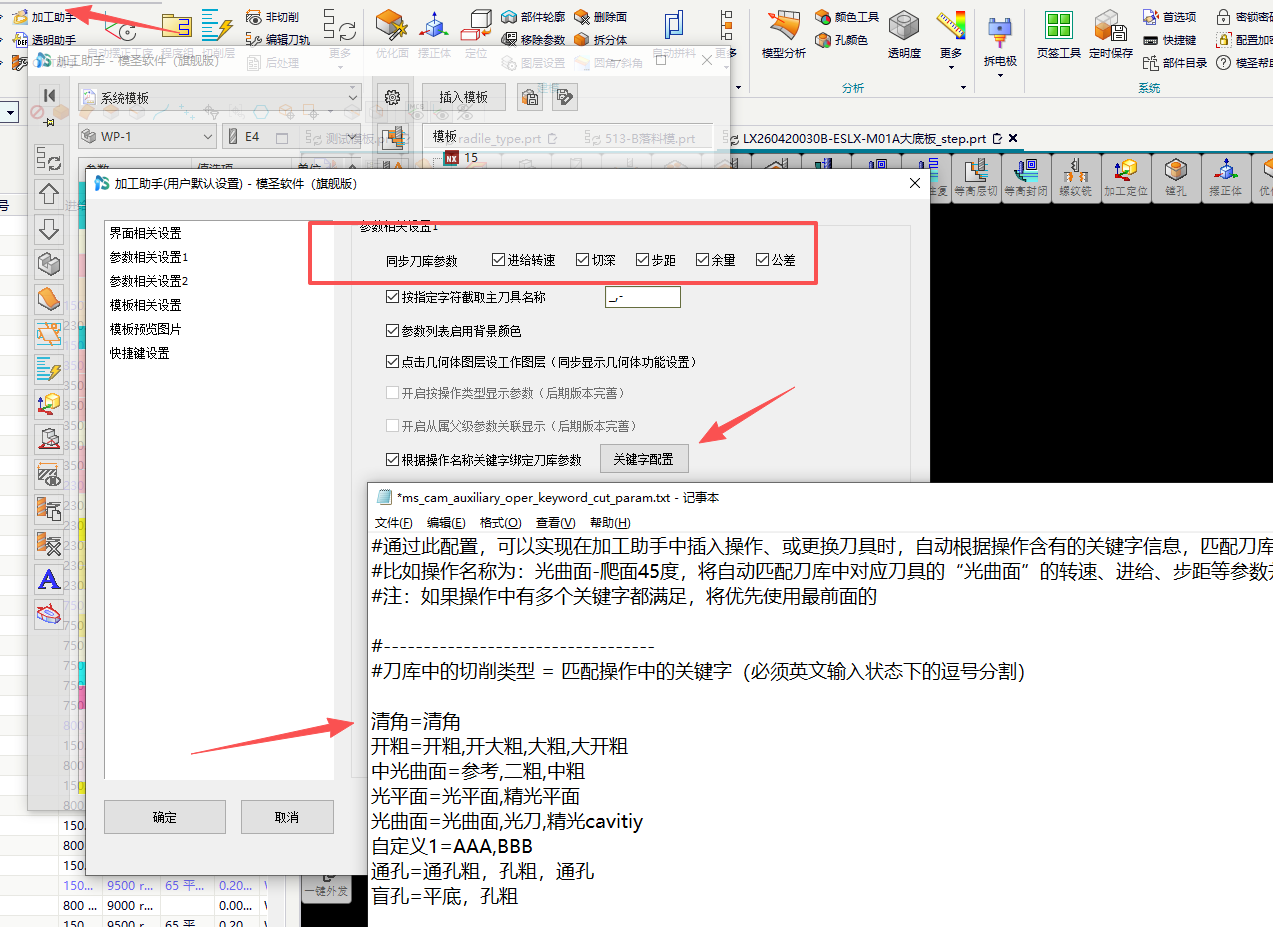
自动编程能读取转速进给,却没有读取下刀深度和步距百分比时,先确认加工助手参数同步已勾选,再检查刀具用途名称与刀具切削参数名称是否对应。操作名关键字是否匹配。
查看答案 →
“操作名同步参数”功能是做什么的?
操作名同步参数用于根据程序名关键字、工序关键字和模圣刀库的对应关系,同步转速、进给等加工参数。配置文件会按操作名称中的关键字匹配刀库切削类型,并把对应刀具参数设置到操作中。
阅读文章 →


怎样让自建刀库显示在加工助手中?
配置自己的刀库时,不能只替换刀库文件。自动编程模板、加工助手模板和参数配置里都可能引用原刀具,替换刀库后还要同步检查模板中的刀具名称、刀号、直径和切削参数引用。
查看答案 →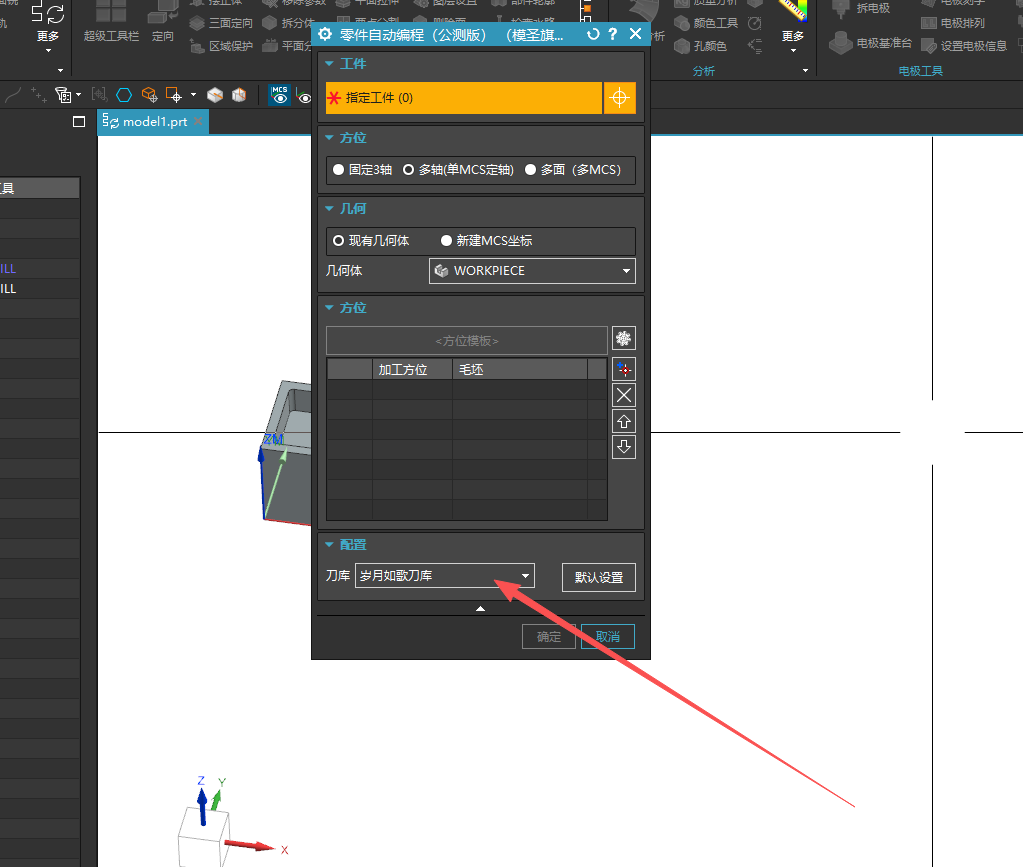
拿到一套配置后怎样改成自己的刀具库?
自动编程生成的刀具号或刀具与刀库不一致时,不要只看刀库文件数量。还要检查当前自动编程模板里是否自带刀具、模板是否绑定了正确刀库,以及是否误用了旧模板。
查看答案 →
自动编程模板不要直接照搬,应按本厂刀库和工艺重新整理
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →