目前程序单常规字段不一定能直接显示壁余量,需要以工序参数或模板备注方式辅助确认。
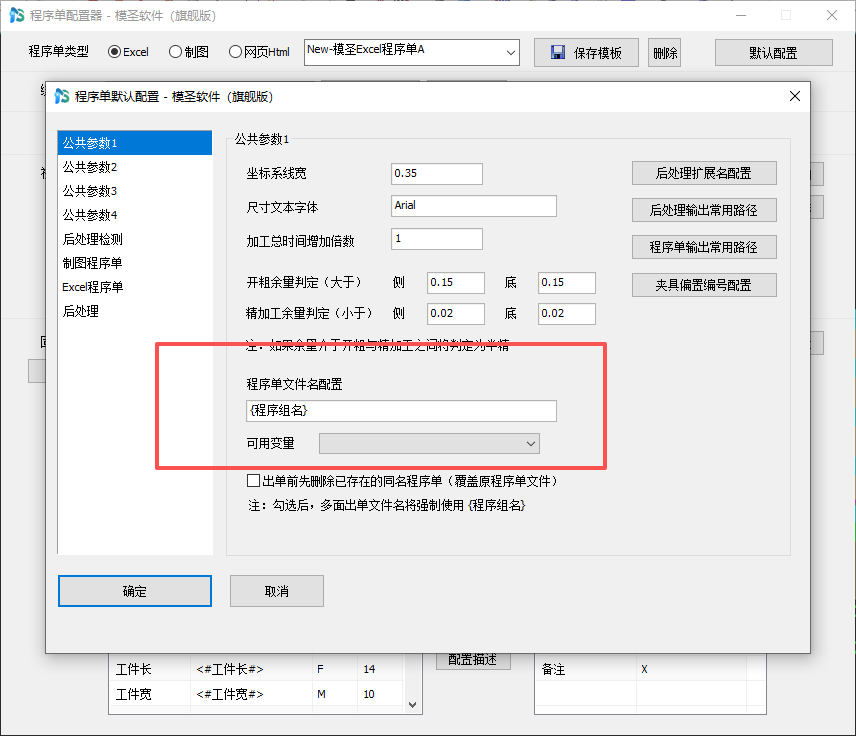
程序单配置文件应优先在 NX 里的程序单配置器中配置,不建议直接用 WPS 打开编辑。
程序单时间通常只按刀路估算,不会完整计算换刀、快速移动、机床减速、跳刀和循环参数等实际耗时。
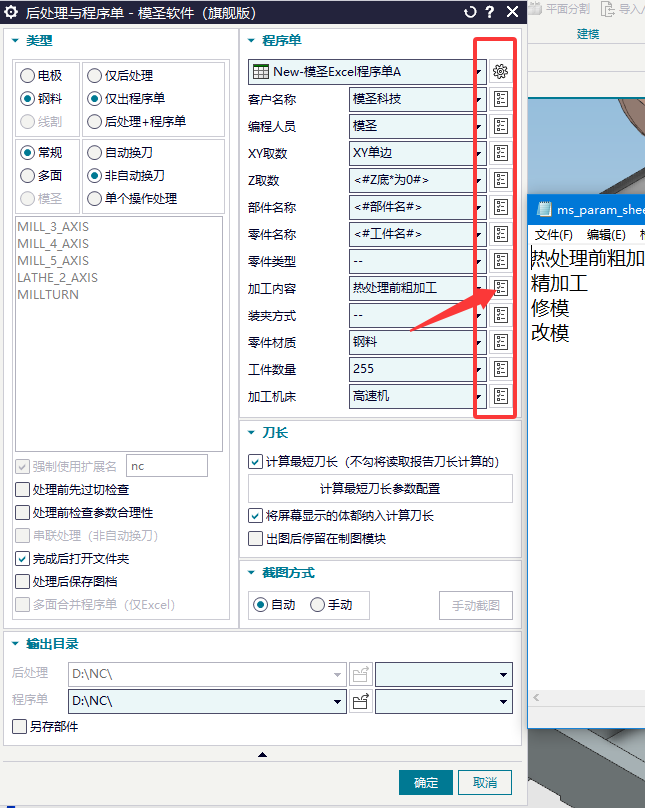
程序单中客户名称、编程人员、材料、机床等字段,可以通过配置单元格的样式和下拉内容来维护。
透明助手相关框或参数点了没反应时,先确认是否已经选中程序。
高版本 NX 文件转低版本通常只适合转模型或几何数据,不能指望保留加工程序。
程序单显示不出图档名称时,可以改用部件名字段。
四轴出程序单很慢时,先减少不必要的选项,尤其是多轴、过切检查或复杂后处理相关选项。
未报警但不出程序时,先检查模板修改后是否保存。
自动编程做完的图档和程序建议额外备份,避免部件损坏或文件异常后丢失成果。
需要给操机提供 XY 极限行程时,可以考虑通过后处理输出或定制后处理实现。
加工顺序暂时没有可用变量,流水号和全局流水号也不能替代实现。
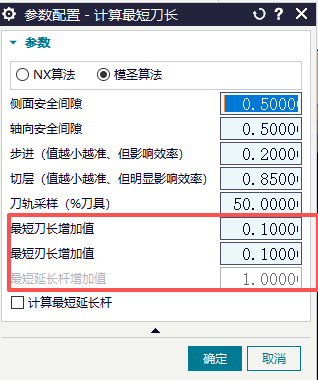
避空刃长会叠加多项余量,设置 1mm 时结果可能不是只多 1mm。
工件名称输出异常时,可以改用部件名作为名称来源。
程序单里出现多余小坐标时,通常是模型里带入了基准坐标或导入对象,需要在部件导航器里清理。