“后处理界面”的搜索结果
找到 156 条内容

程序单右侧常用选项是临时生效还是固定生效?
程序单右侧常用选项可在本次输出前临时填写,例如单位名称、编程人员、材料、加工机床等。本次填写什么,输出程序单时就按当前值写入;如果某个字段不显示,可能是模板变量被删除,需要把变量加回模板。
查看答案 →
重复刀号处理工具可以解决什么问题?
重复刀号处理工具可用于检查或重新整理刀具号,避免新增刀具号与已有固定刀号冲突。处理前应先确认要按不同刀号、相同刀号还是刀库刀号规则执行,并决定是否过滤已有刀号刀具。
查看答案 →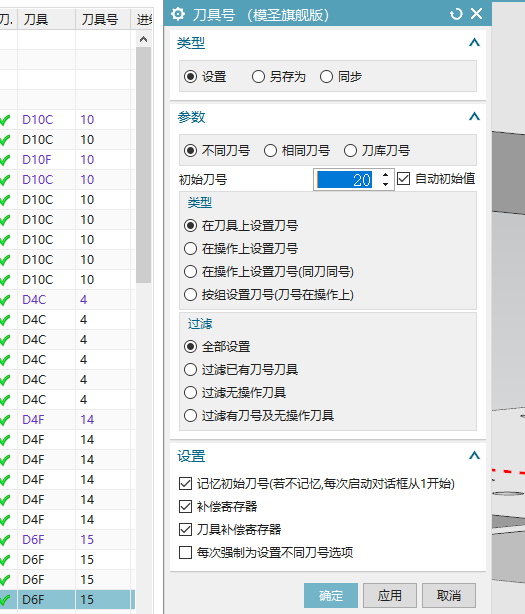

程序单多面模式适合什么出单场景?
多面模式适合一个零件有多个加工方向、多个 MCS 或多个程序组,需要一次性批量出程序单和后处理的场景。自动编程、后处理、程序单和程序单导出都可结合多面流程使用;但装夹方式等固定项仍需人工复核。
查看答案 →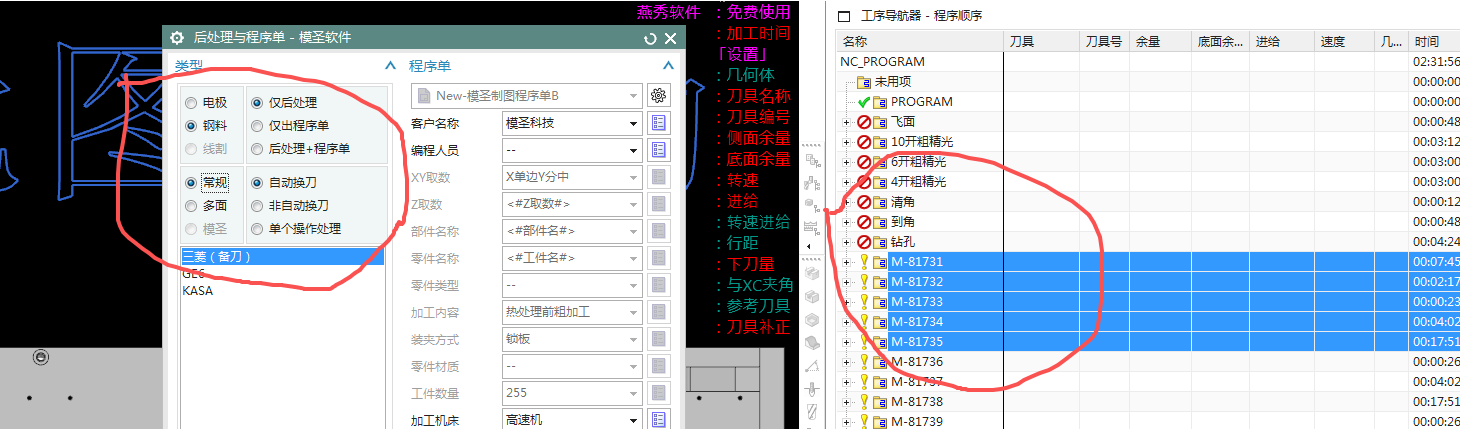
过切位置能不能单独显示出来?
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
查看答案 →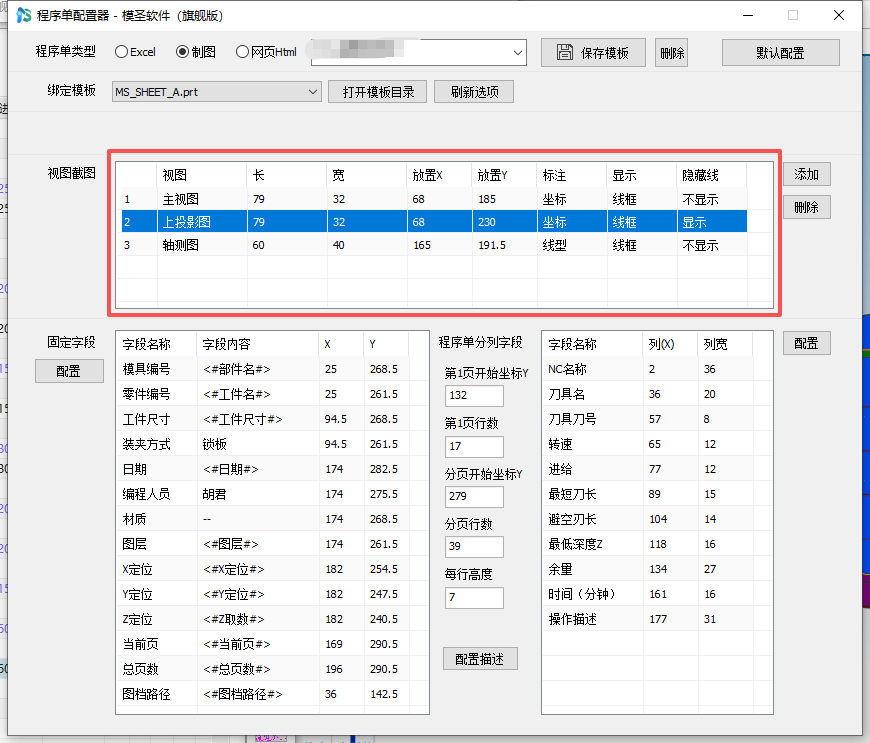
程序单输出后找不到文件或结果为空,先检查什么?
程序单只有某个图档出不来时,要单独检查该图档的程序组、层、对象状态、NX 版本兼容和模板文件。其他图档正常,说明更可能是当前图档或当前程序组范围的问题。
查看答案 →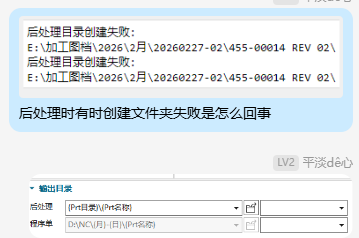

钻孔底部停顿应使用 G82 或支持停顿的循环
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →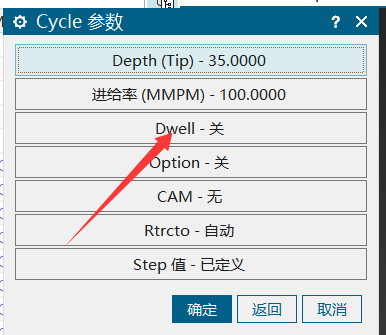
高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →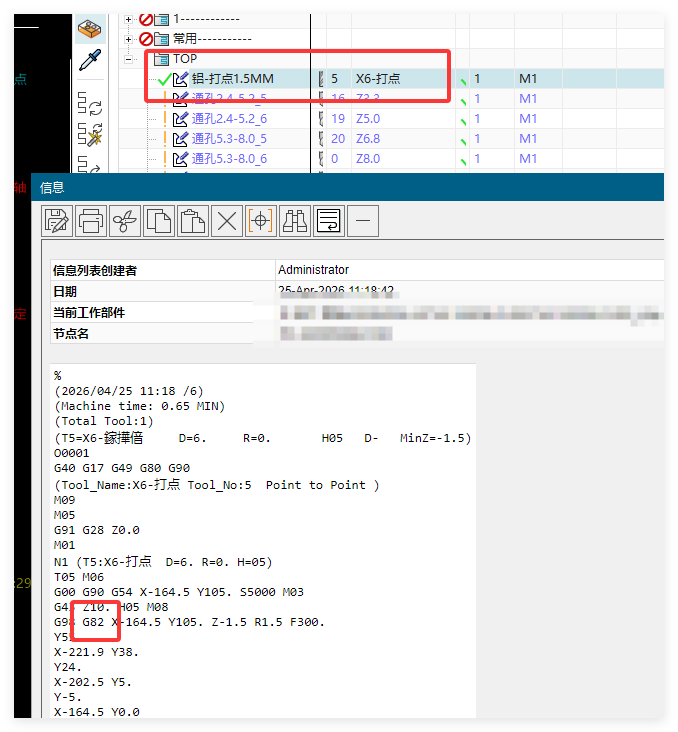
程序单出现总时间和单条程序时间混在一起,先检查什么?
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
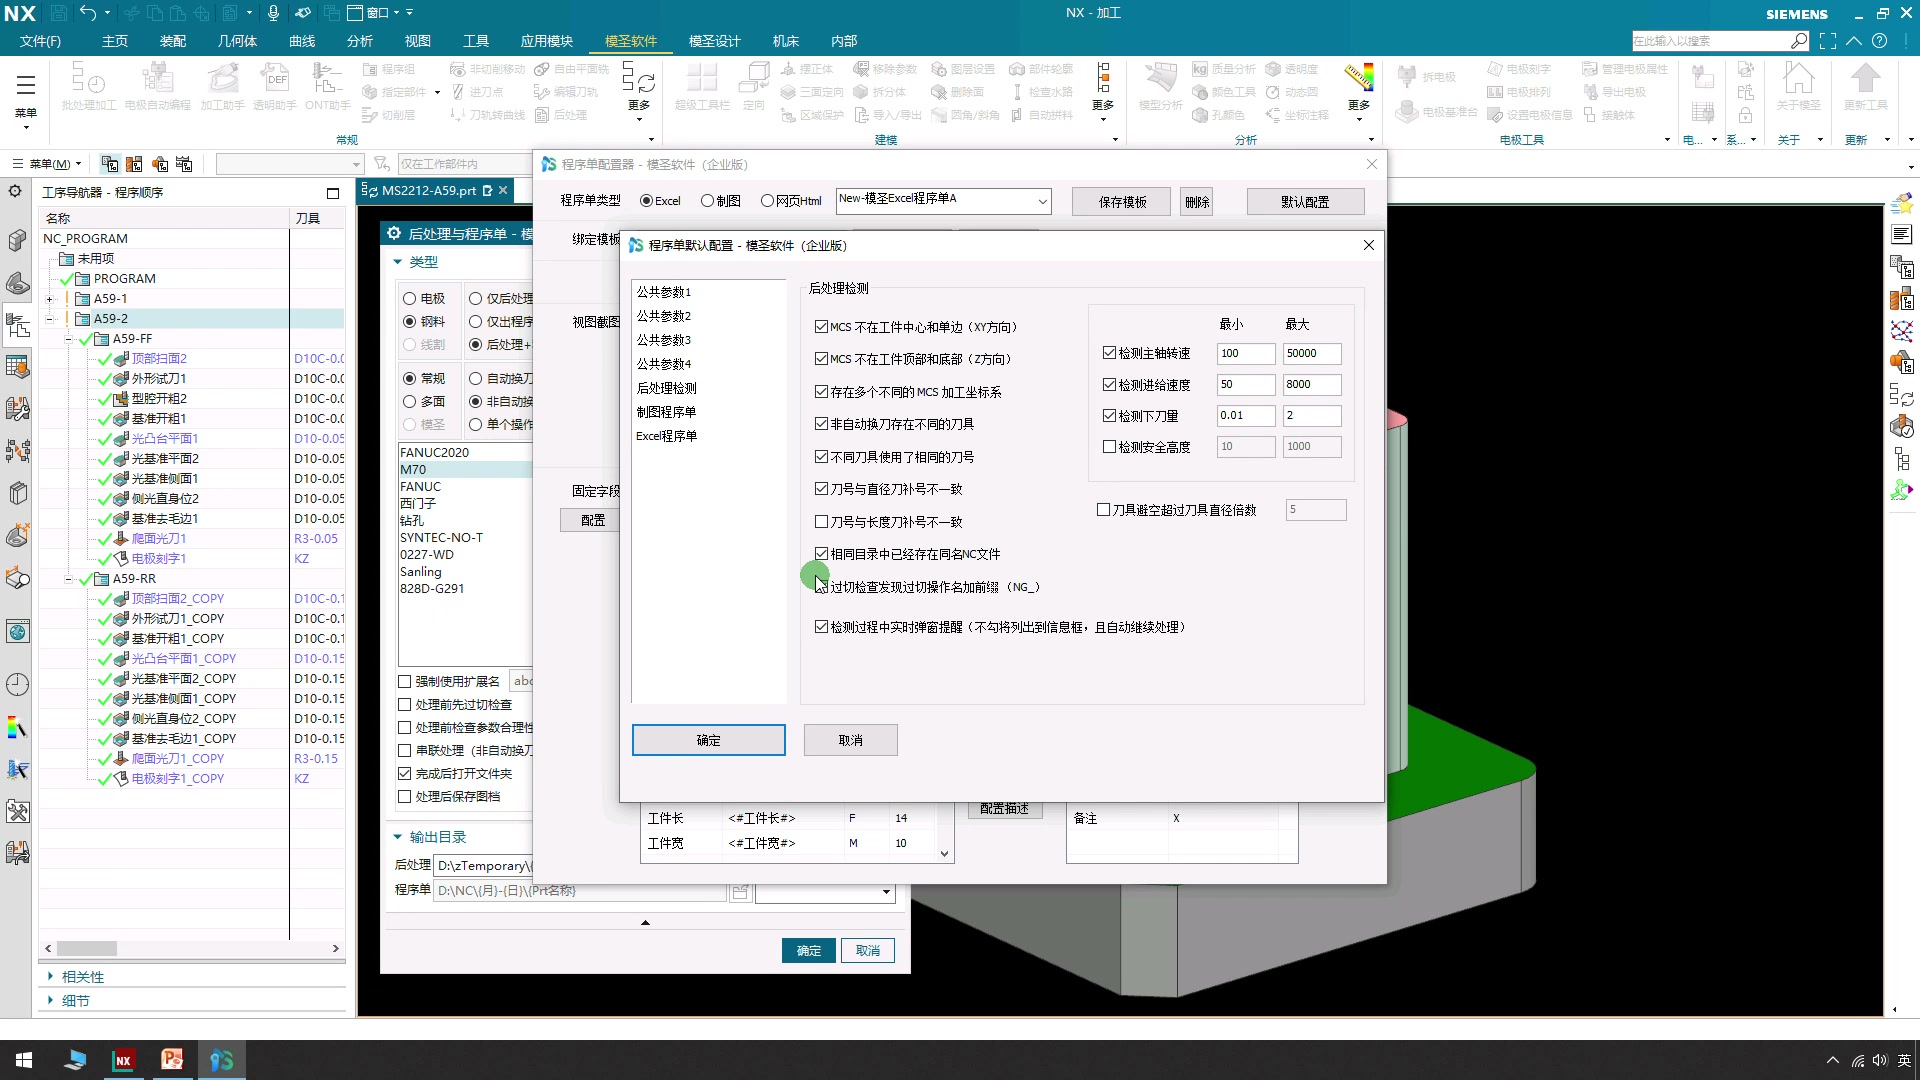
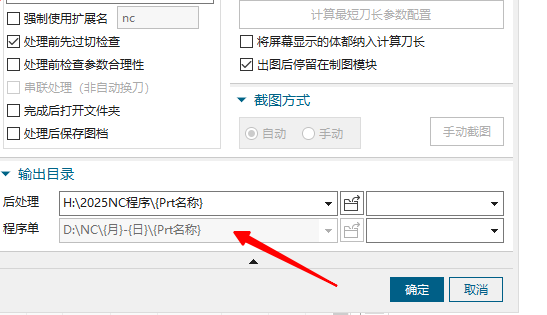
程序单输出位置设置没反应,可能是什么原因?
程序单输出位置通常针对 Excel 程序单或后处理出单流程生效;如果当前只使用制图输出,相关位置设置可能不会产生反应,制图和 Excel 程序单也不一定能同时输出。
查看答案 →