
模圣刀库钻头怎么调用刀库里的 Q 值?
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →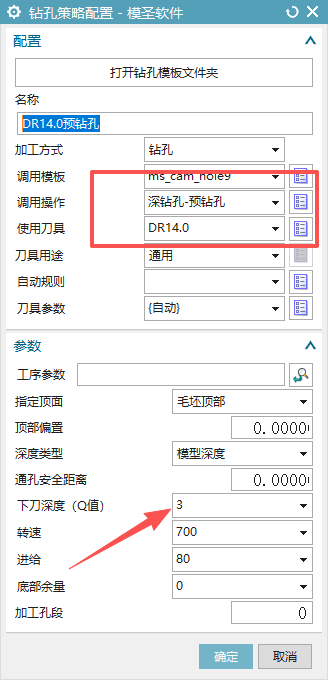
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
查看答案 →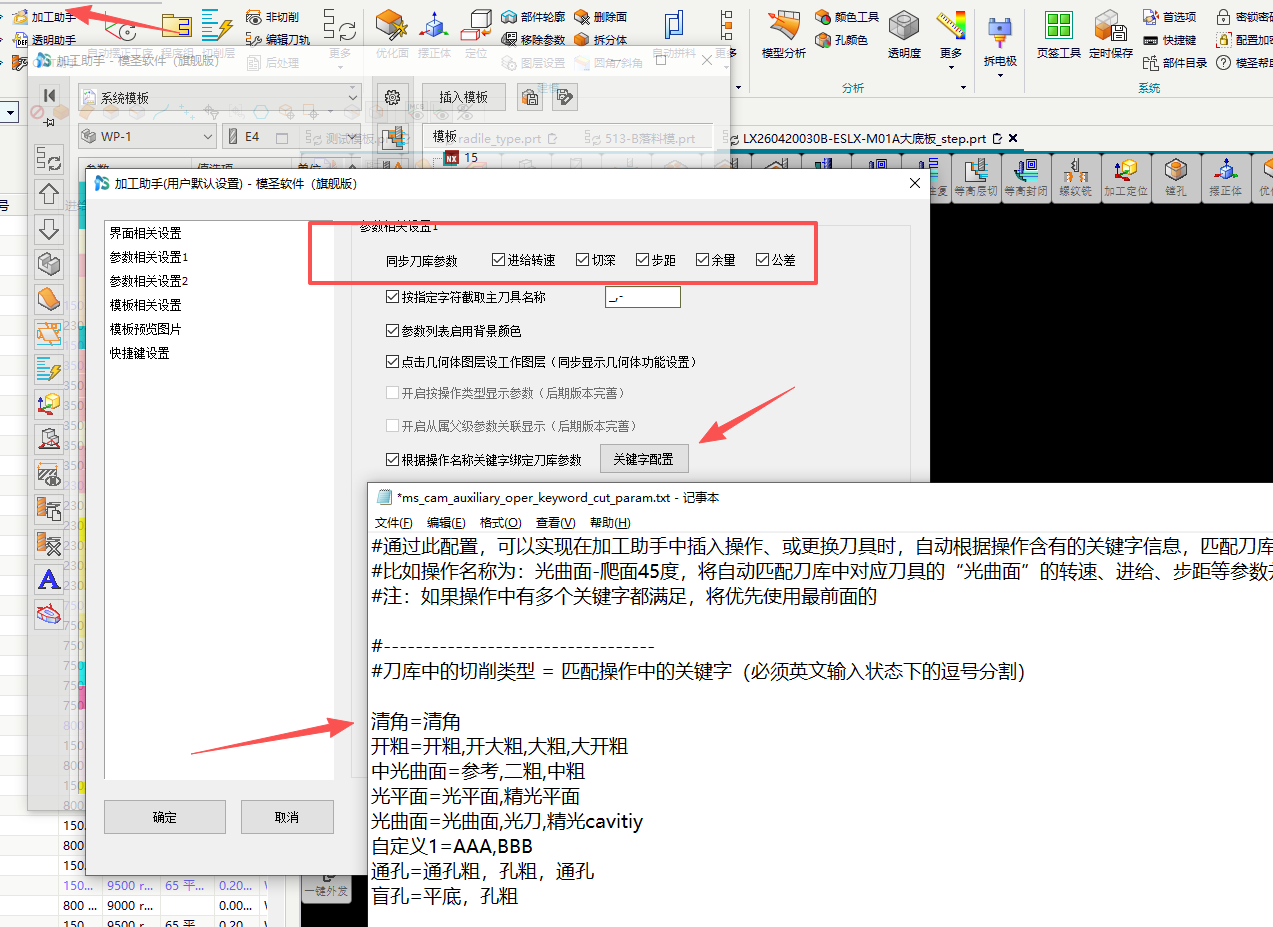

系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
查看答案 →通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →自动编程模板和可识别特征没有固定数量限制,实际能配置多少取决于工艺需求、模板整理方式和维护成本。理论上形状越多越可以继续细分,但要保证配置名称、调用模板和加工策略都能对应。
查看答案 →燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
查看答案 →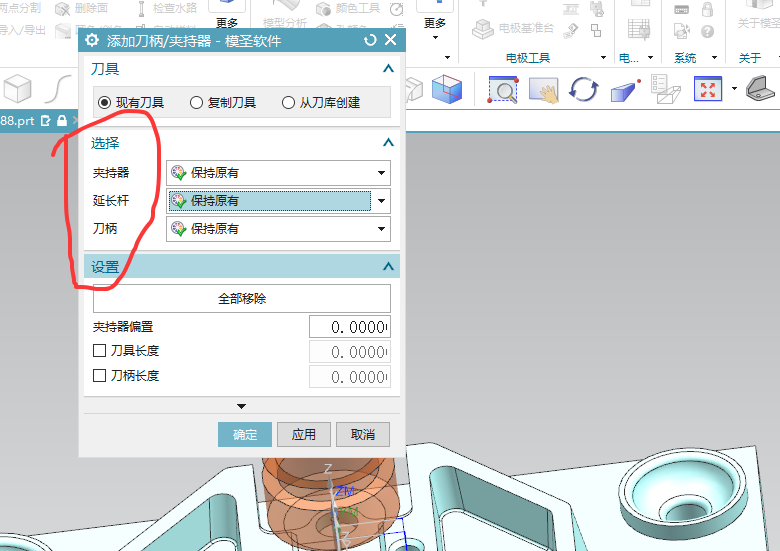
燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
查看答案 →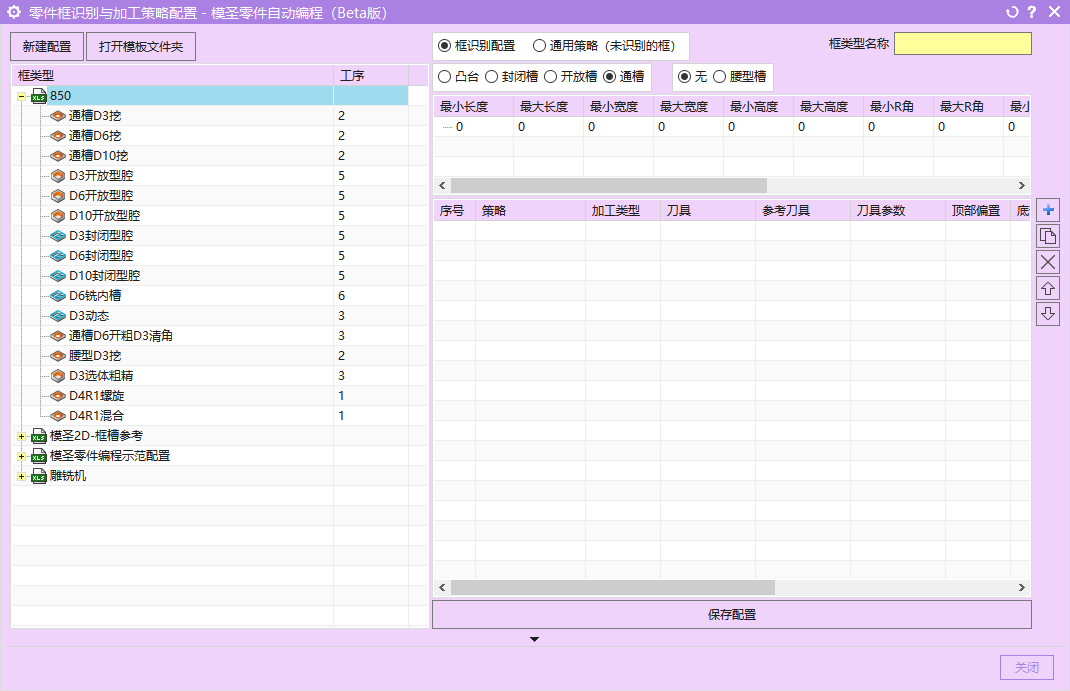
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →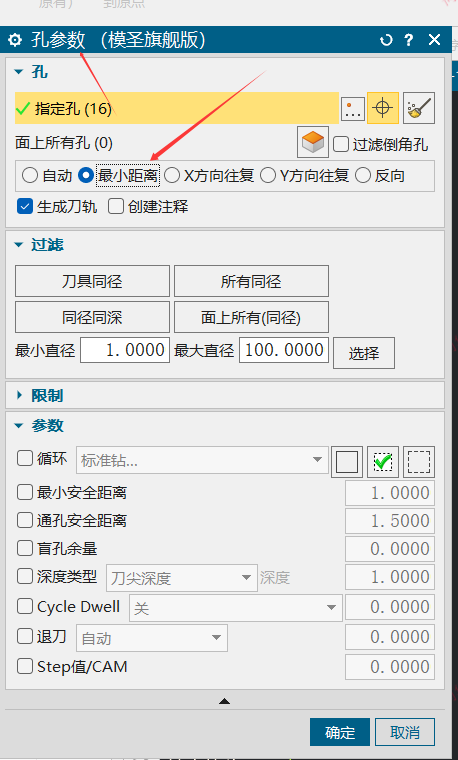
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →