“生成程序”的搜索结果
找到 456 条内容程序单 Z 坐标或工件厚度取数不对,先检查哪个位置?
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →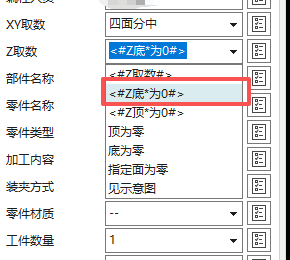


程序单中的图号、毛坯尺寸和材质怎样自动读取?
程序单中的图号、毛坯尺寸、工件尺寸等字段要先确认变量来源。工件尺寸默认可能读取当前显示体或抓取体范围,若想按 WORKPIECE 中的部件或毛坯输出,需要调整程序单抓取对象设置。
查看答案 →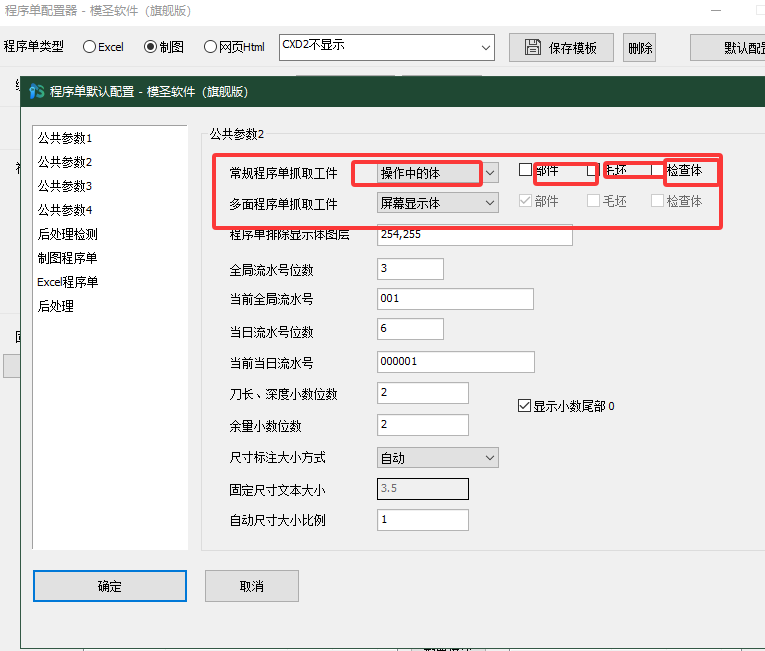
程序单提示“未找到加工部件”怎么办?
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →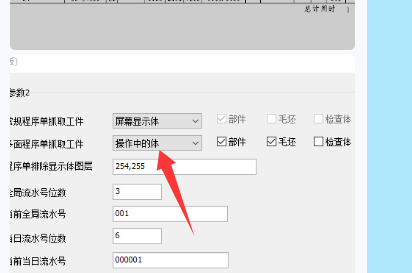

怎样让程序单或后处理程序名默认使用 PRT 文件名?
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →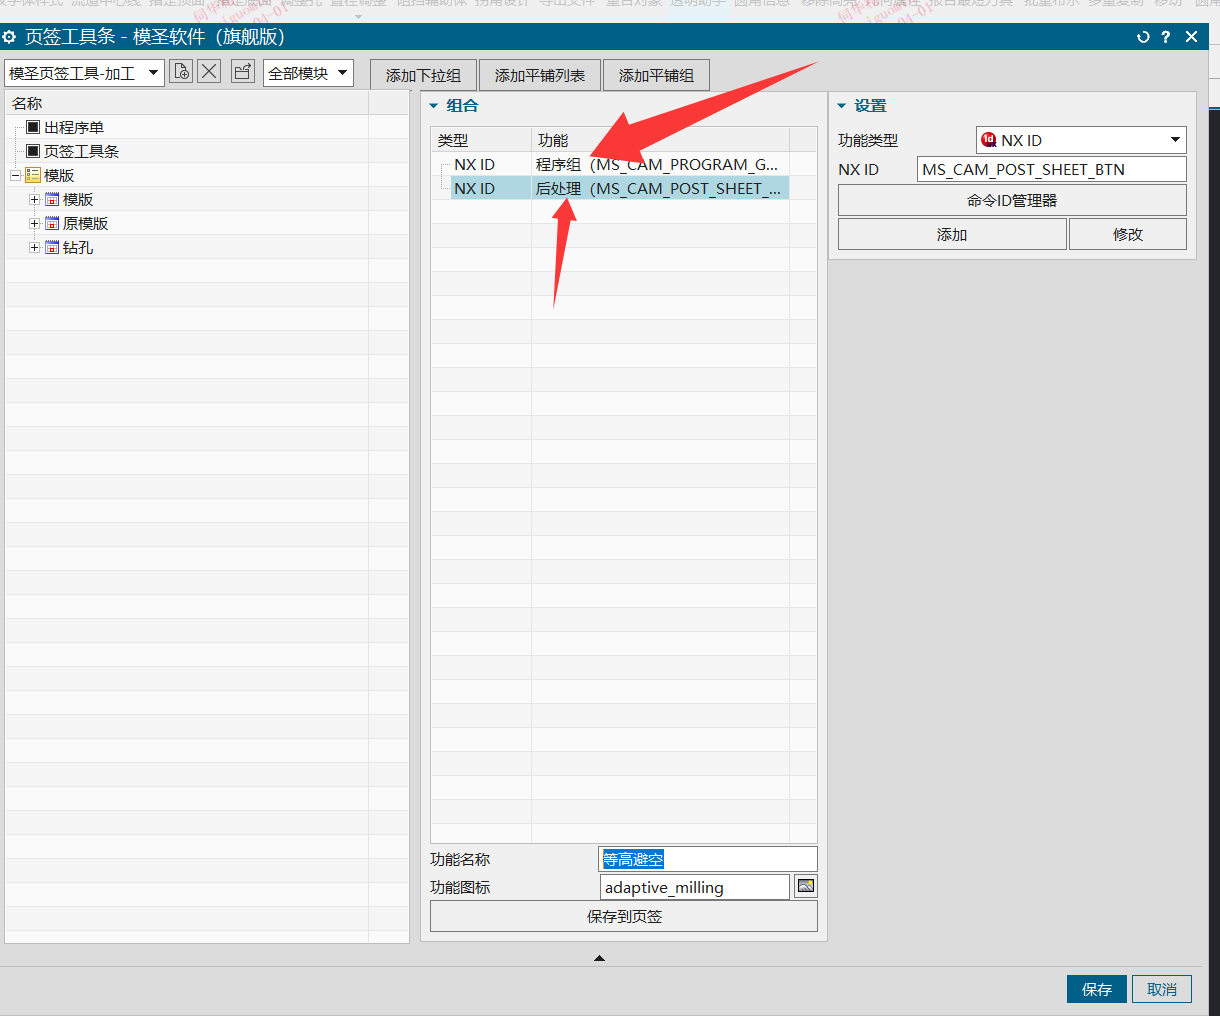
程序单输出位置设置没反应,可能是什么原因?
程序单输出位置通常针对 Excel 程序单或后处理出单流程生效;如果当前只使用制图输出,相关位置设置可能不会产生反应,制图和 Excel 程序单也不一定能同时输出。
查看答案 →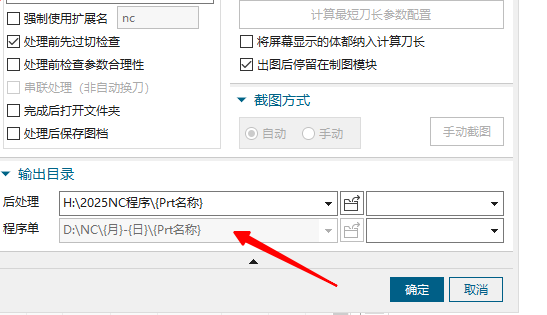

程序单关键字被前面的配置抢先匹配怎么办?
程序单关键字匹配时,如果短关键字排在长关键字前面,可能先匹配到短项,导致后面的细分项识别不到;应把更具体、字数更多的关键字放在前面,或删除重复冲突项。
查看答案 →
程序单第一个程序名称不想显示时,不要选主程序组
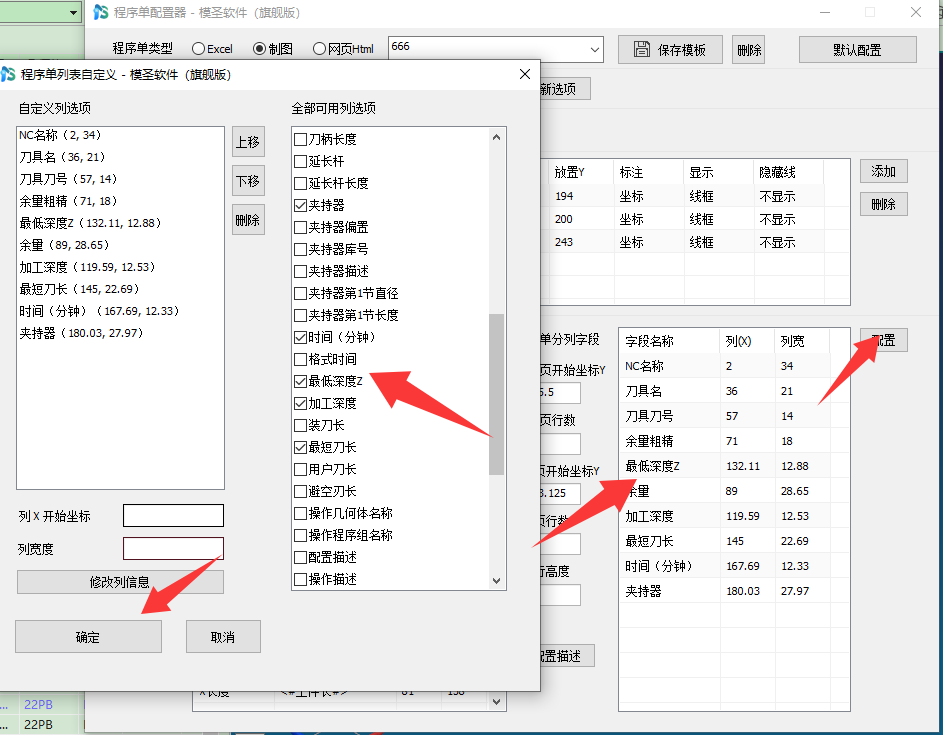
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →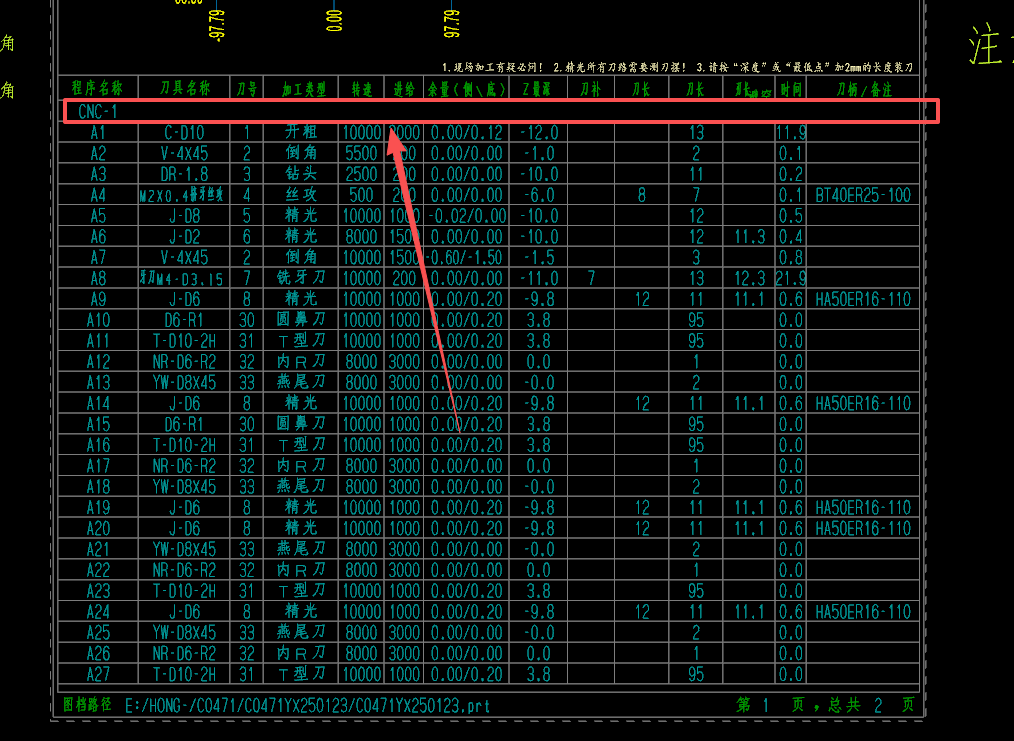
程序单操作说明怎么自动识别中心钻、钻孔等加工类型?
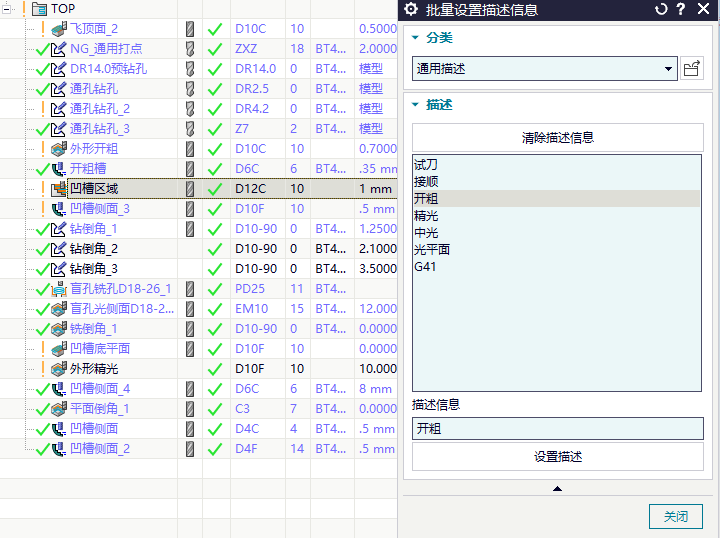
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →