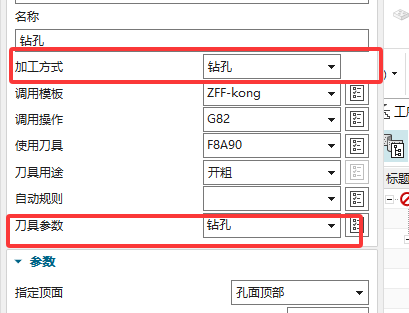
程序单默认配置主要用来设置什么?
程序单里需要显示“工件数量”时,如果没有现成变量,可在固定字段里新增字段,字段内容直接写“工件数量”或按车间需要填写。需要自动读取数量时,再结合自定义属性或模板字段扩展。
查看答案 →
程序单里需要显示“工件数量”时,如果没有现成变量,可在固定字段里新增字段,字段内容直接写“工件数量”或按车间需要填写。需要自动读取数量时,再结合自定义属性或模板字段扩展。
查看答案 →


程序单中加入 M00 后,如果装刀长不显示,先移除 M00 做对照测试。若移除后恢复显示,说明问题与该停顿指令或对应输出规则有关。
查看答案 →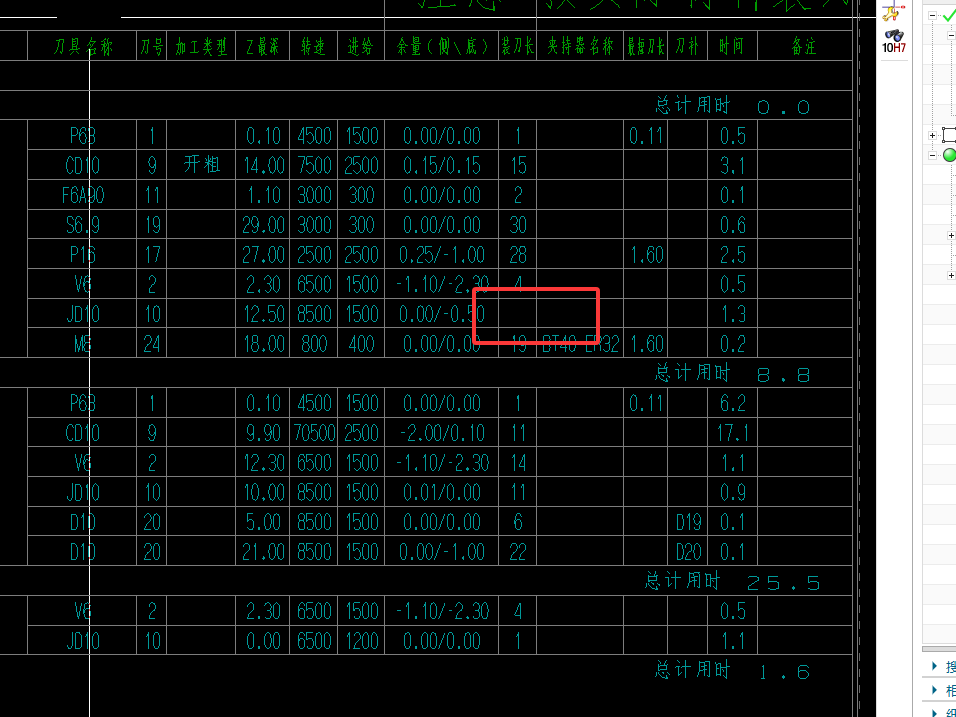
如果多数辅助线能进入 255 图层,只有飞顶面的辅助线没有进入,说明全局图层设置可能正常,问题更可能在该命令自身的图层输出规则或版本实现上。
查看答案 →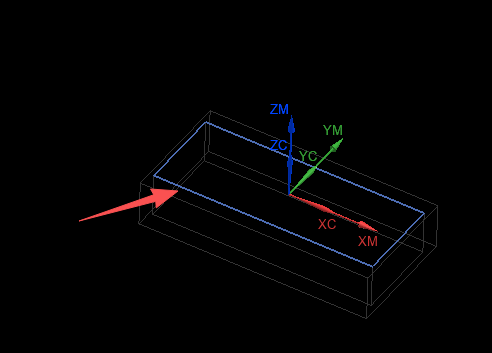
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。
阅读文章 →
NC、MPF 等后处理扩展名可以临时用“强制使用扩展名”指定,也可以在默认配置里按不同后处理器分别配置扩展名。手动后处理是 MPF 而模圣输出仍是 NC 时,应检查程序单默认配置中的后处理扩展名规则。
查看答案 →
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →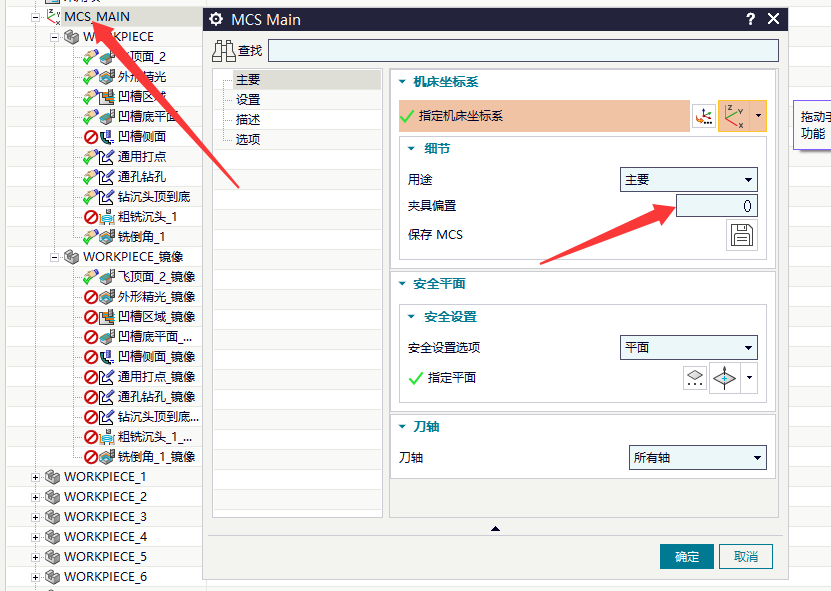
点孔选择整孔顶部或孔面顶部后,输出仍按最高孔高度走时,可以先把“指定深度”改为“无”,并确认编辑后已保存。若启用了点孔合并,也要同步检查合并规则。
查看答案 →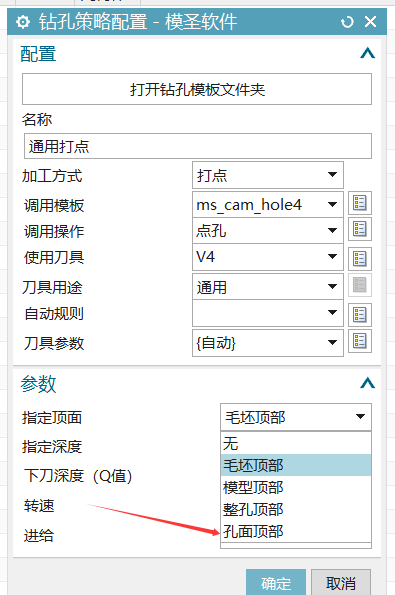

中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →