G0 移刀不安全时可以改成大进给 G1 吗?
部分机床在 G0 快速移刀时可能因为轴联动方式、机床状态或系统差异产生风险。遇到窄区域、近距离或机床快速移动不稳定时,可以把移刀改成大进给 G1 输出,速度仍然较快,但安全性通常更可控。
查看答案 →部分机床在 G0 快速移刀时可能因为轴联动方式、机床状态或系统差异产生风险。遇到窄区域、近距离或机床快速移动不稳定时,可以把移刀改成大进给 G1 输出,速度仍然较快,但安全性通常更可控。
查看答案 →模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →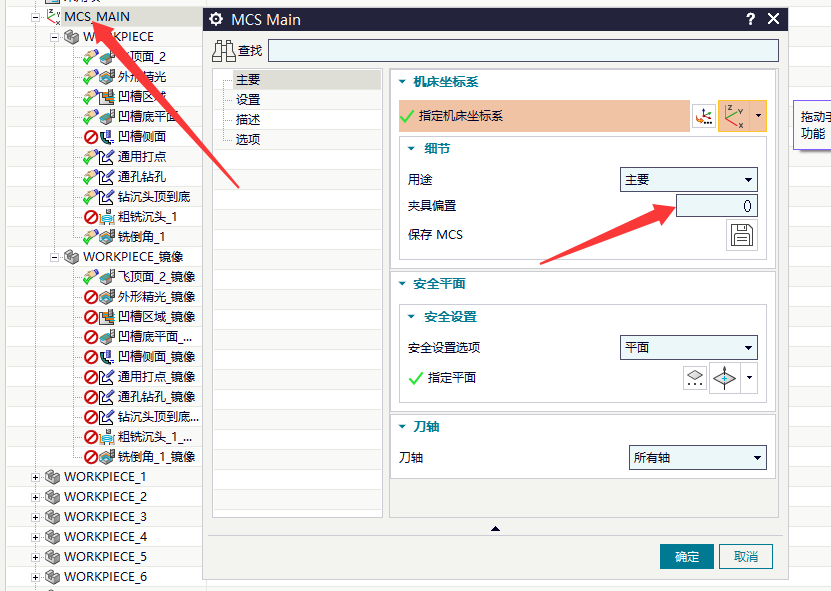
底壁铣如果因为毛坯几何体导致不能按预期从指定位置加工,可以复制一个模板,把毛坯几何体改成厚度;也可以尝试把加工方法改为无,再验证刀路。
阅读文章 →钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →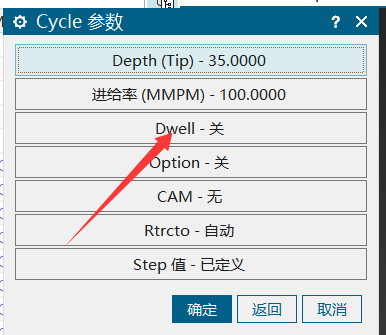
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →


NC、MPF 等后处理扩展名可以临时用“强制使用扩展名”指定,也可以在默认配置里按不同后处理器分别配置扩展名。手动后处理是 MPF 而模圣输出仍是 NC 时,应检查程序单默认配置中的后处理扩展名规则。
查看答案 →
程序生成、后处理或程序单创建失败时,应优先检查 PRT 文件名、输出目录、上级文件夹和后处理对象名称;名称里有空格可能导致相关命令报警。
查看答案 →