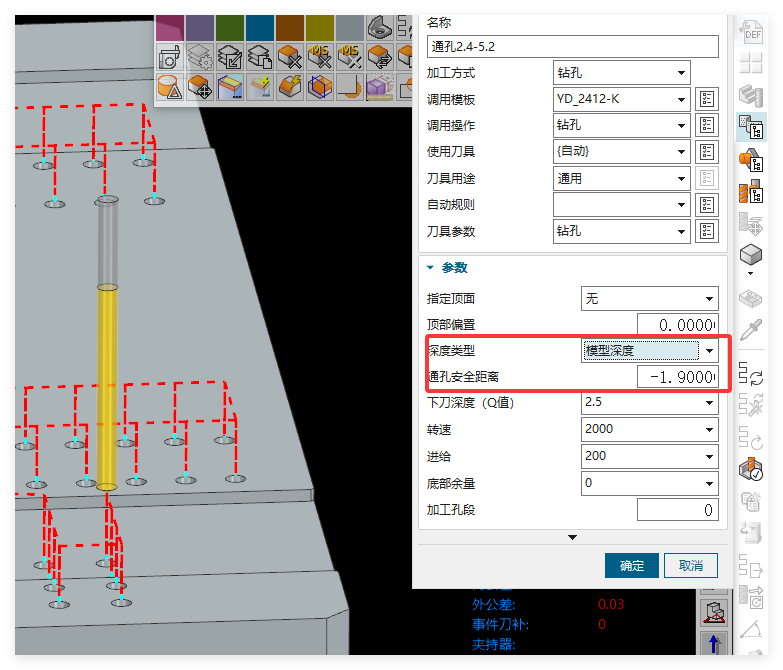
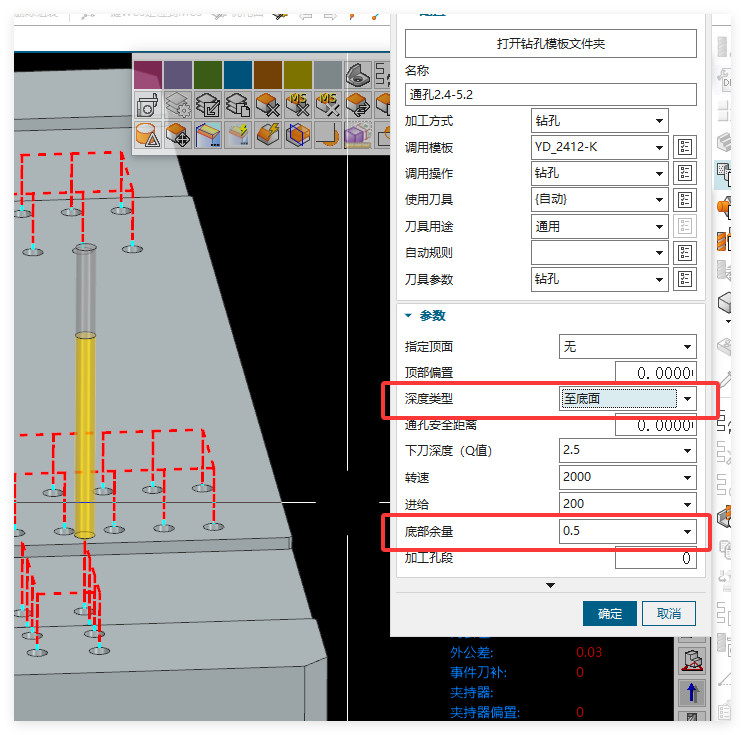
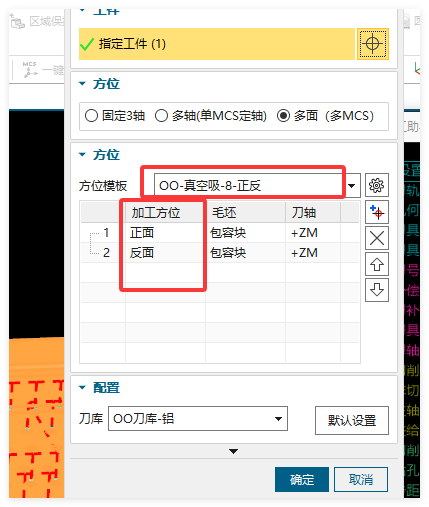
零件自动编程 真空吸底部留量在多面编程中不起作用时,先检查配置名称和方位模板 发布于 2026-09-190 次浏览 答案 多面编程的底部留量要和方位配置一起看。先用固定三轴验证底部留量是否能生效。如果固定三轴正常、多面不正常,检查多面方位设置。确认配置名称和方位模板是否匹配。检查“至底部”和指定底部相关选项。重新生成多面刀路,对比底部余量。底部留量要结合加工方位验证。至底部并不等同于所有场景都能指定底部。固定三轴和多面结果不同,要检查方位配置。
零件自动编程 2026-06-21 0 次浏览 多面编程生成的安全高度太高,在哪里调整? 多面编程生成的安全高度过高时,优先到自动编程模板或默认参数中检查孔孔参数、安全高度、最小安全距离等设置,而不是只在单个工序里反复手改。 阅读文章 →
零件自动编程 2026-06-19 0 次浏览 零件自动编程怎样加工第二面? 零件自动编程需要加工第二面或多面时,不是简单再点一次单面加工,而是应切换到多面(多 MCS)模式,并配置方位模板,让每个加工方位对应正确的毛坯、刀轴和方位名称。 查看答案 →
零件自动编程 2026-06-21 0 次浏览 多面编程默认 G53 怎么改成 G54? 自动编程默认输出 G53 时,先找到实际调用的编程模板,把坐标系夹具偏置改为 1;也可在后处理中做 0 和 1 的映射兜底。 阅读文章 →
零件自动编程 2026-06-21 0 次浏览 零件自动编程生成 G41 工序的配置要点 G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。 阅读文章 →
零件自动编程 2026-06-21 0 次浏览 零件自动编程里部分配置是黑色或不能切换,是否可能没指定工件? 零件自动编程中,如果方位、工件或配置项显示异常,先检查是否已经指定工件。未指定工件时,一些下拉项和设置可能不能正常切换;指定工件后再配置加工方位和刀库。 查看答案 →
零件自动编程 2026-06-19 0 次浏览 自动多面里的自动毛坯大小在哪里修改? 自动多面加工时,如果每个工序出现两个毛坯,或包容体毛坯大小不符合预期,应到多面的方位模板里修改相关毛坯大小配置。 阅读文章 →