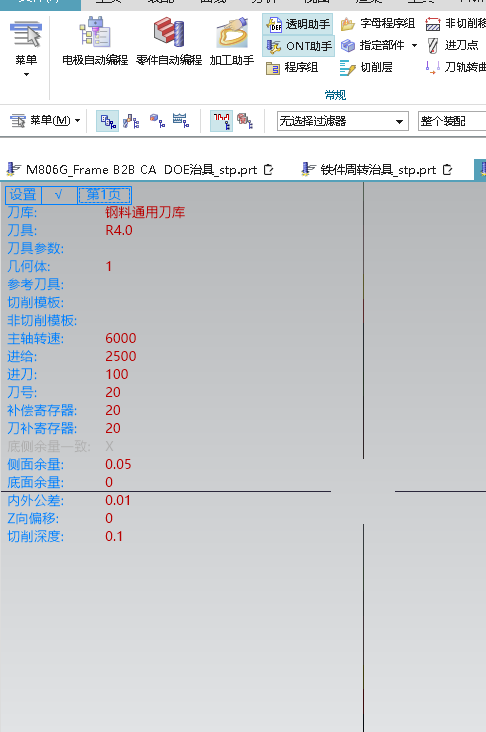
真空吸底部留量在多面编程中不起作用时,先检查配置名称和方位模板
真空吸或多面编程中设置底部留量后不起作用,可能与加工方位、配置名称、方位模板或策略适用范围有关。固定三轴能生效而多面不生效时,更要检查方位配置。
查看答案 →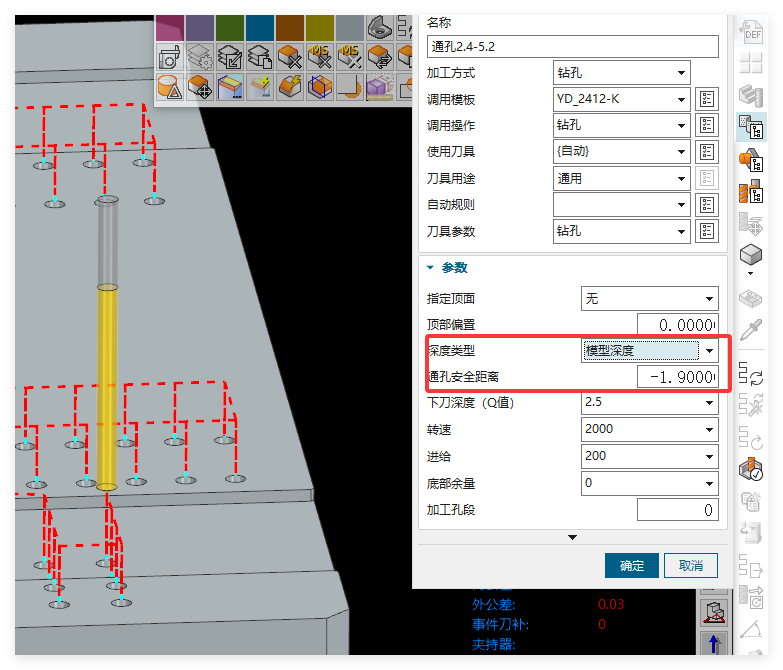
真空吸或多面编程中设置底部留量后不起作用,可能与加工方位、配置名称、方位模板或策略适用范围有关。固定三轴能生效而多面不生效时,更要检查方位配置。
查看答案 →
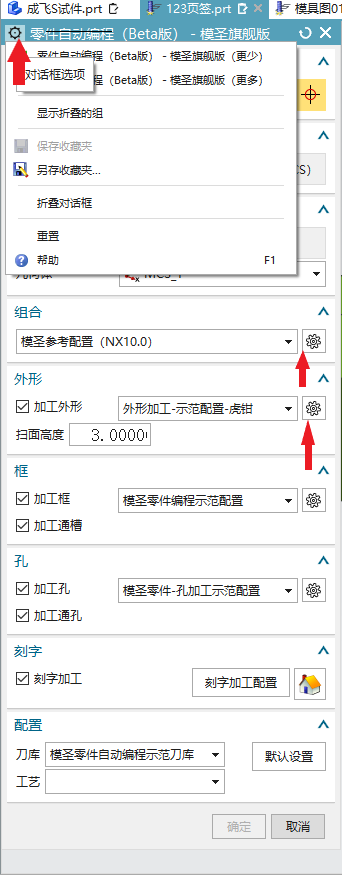
页签功能配置中的“名称”主要用于显示在中间功能列表或按钮列表中,便于识别当前配置项。它不等同于零件自动编程生成后的工序自动改名规则;如果需要改工序名,还要使用对应的命名或批量改名功能。
查看答案 →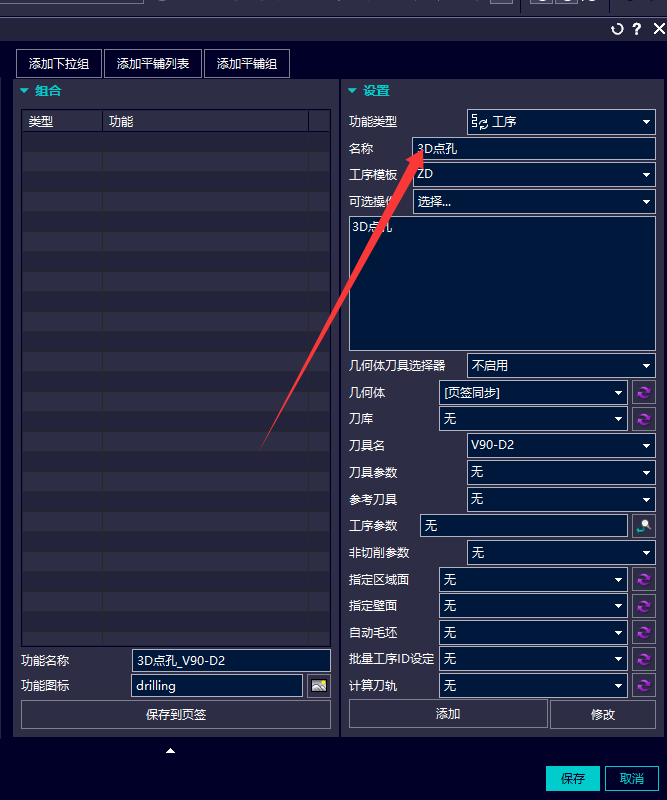
吸盘或磁台上钻通孔不想钻穿时,除了设置底部余量,还要确认调用的操作类型为“至底面”、默认设置里启用了自动设置底面,并检查“仅识别关键字”是否限制了配置匹配。
查看答案 →
加工定位创建 MCS 和 WORKPIECE 时,名称可以手动输入,也可以按规则生成。常用规则可在配置中维护,便于批量统一命名。
阅读文章 →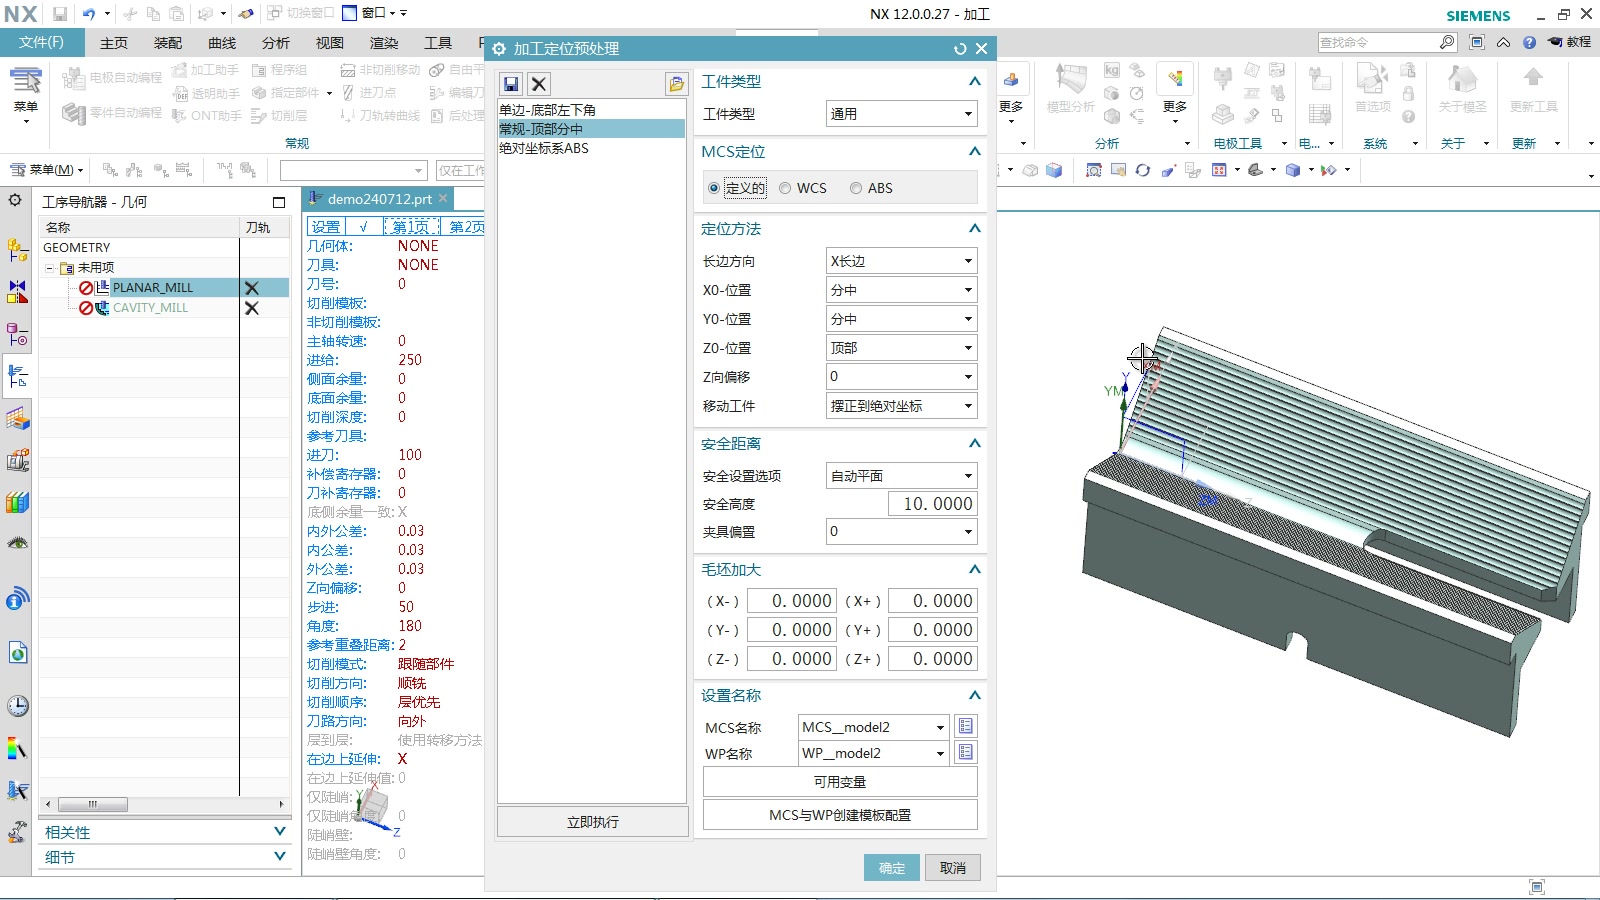
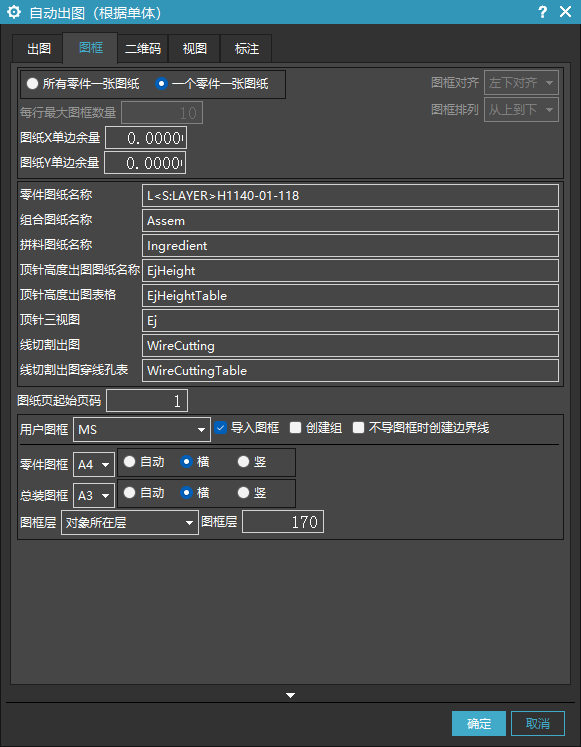
自动编程过程中生成的 WP 名称如果需要统一,可先尝试在对象树中重命名;如果是由摆正体或视图设置自动生成,则需要检查相关设置里的命名项。该条需要结合当前版本界面复核。
查看答案 →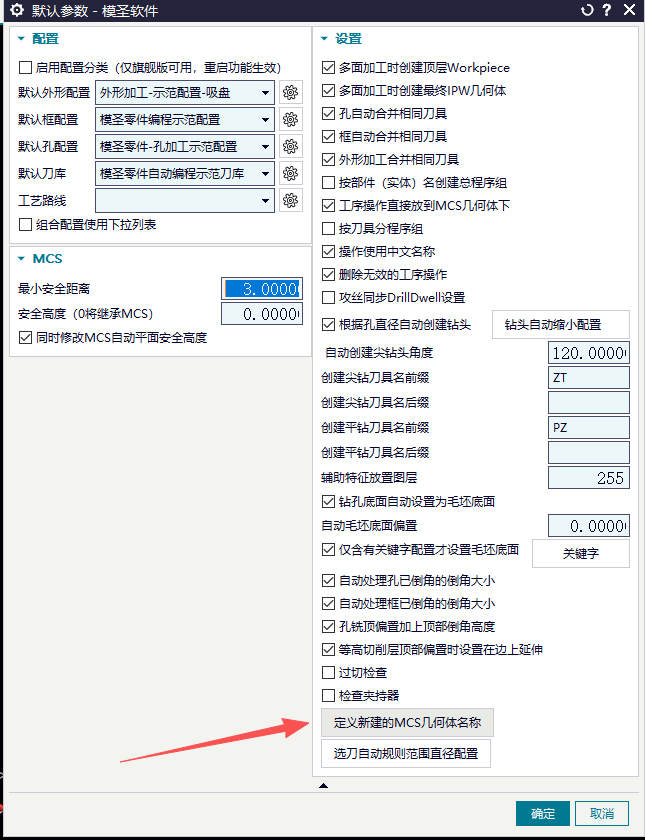
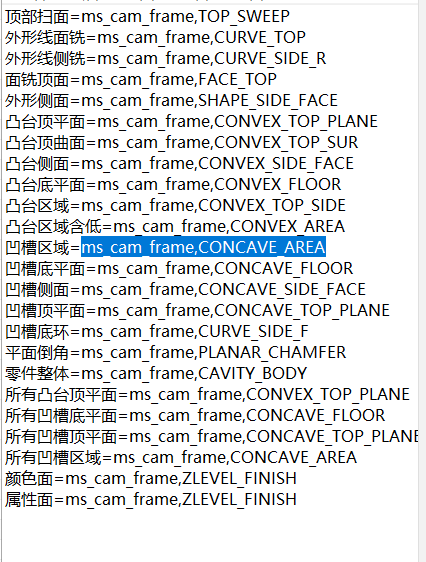
创建 MCS 和 WORKPIECE 时,名称可以手动输入,也可以使用关键字规则生成。例如使用工作部件所在图层加序号,便于后续区分不同坐标或加工面。
阅读文章 →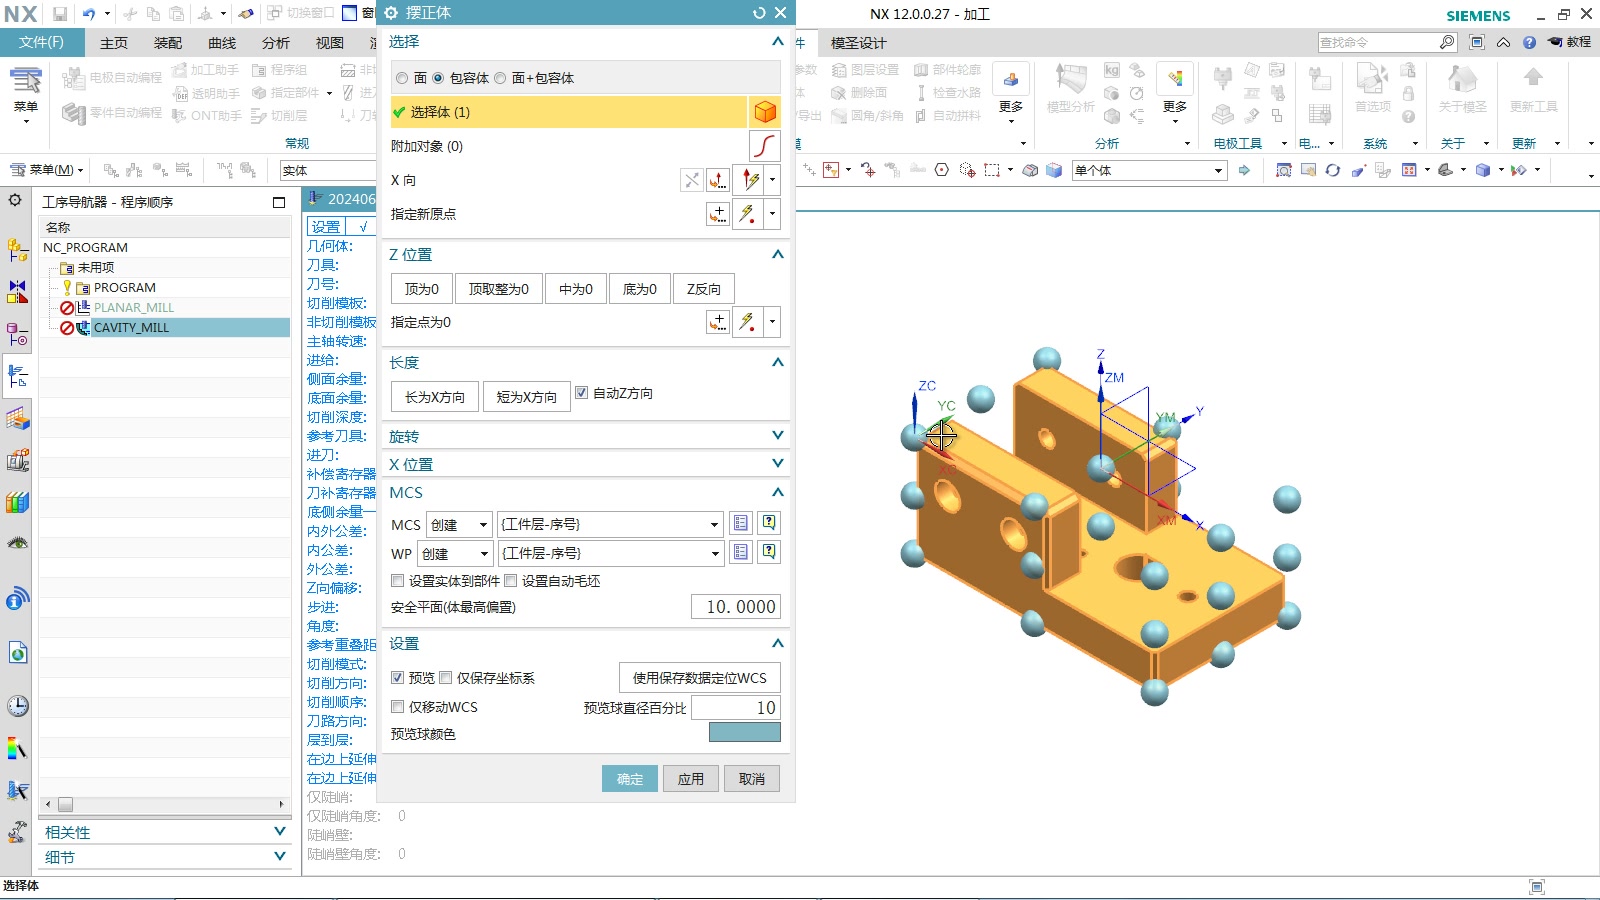
配置描述可以按操作名或刀具名中的关键字输出对应说明。例如首个操作名包含扫面时输出扫面,包含光刀时可输出精光,刀具名包含 KZ 时可输出刻字。
查看答案 →

程序单工件名称显示成不想要的名称或偶尔变成异常字符串时,优先在程序单配置器的固定字段中把工件名称字段内容设置为部件名,并区分表格程序单和制图程序单的可设置项。
查看答案 →

自动编程模板和可识别特征没有固定数量限制,实际能配置多少取决于工艺需求、模板整理方式和维护成本。理论上形状越多越可以继续细分,但要保证配置名称、调用模板和加工策略都能对应。
查看答案 →