
自动编程的转速在哪里改?
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →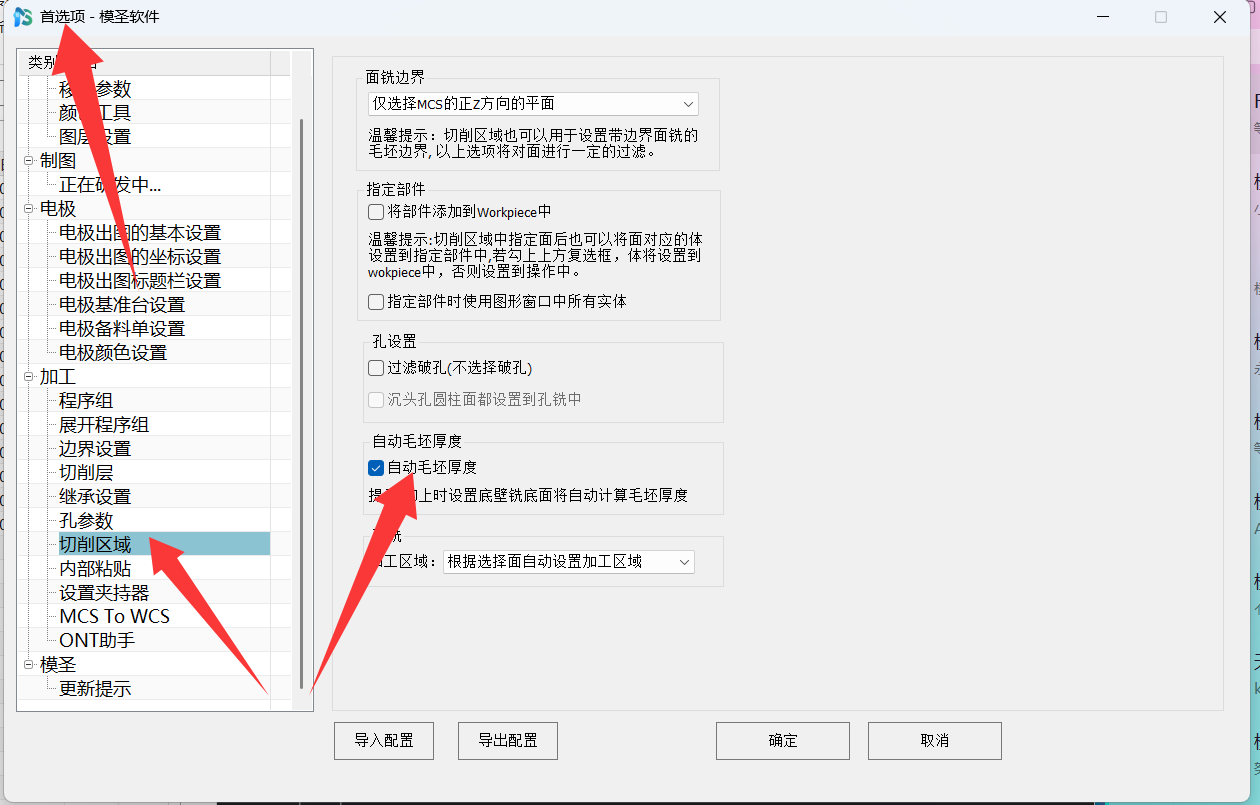
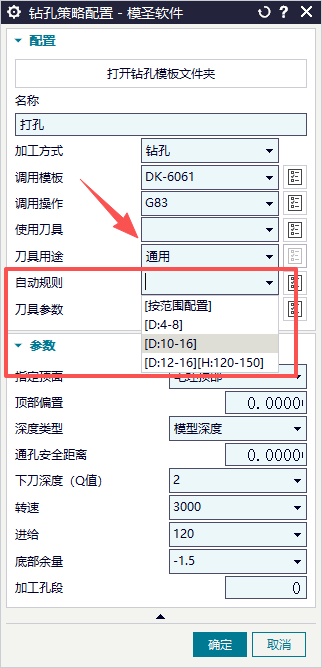
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →

多面吸盘底孔单个面加工正常,但多面加工时钻头停在表面,可能与多面模板、底孔配置或当前版本有关。当天反馈显示后续版本可能会优化。
查看答案 →把自动编程生成的钻孔复制到另一道工序或另一坐标后,如果修改坐标仍不对,优先检查钻孔操作里的安全平面和避让设置;固定安全平面不继承时,需要手动或批量修改。
查看答案 →
