
自动编程配置太累,直接买配置也要学会按自己产品改
自动编程配置可以借鉴别人模板,但不同产品、刀库、命名、切削量和工艺习惯差异很大。即使拿到现成配置,也要学会按自己的产品修改,否则很容易用不上。
查看答案 →自动编程配置可以借鉴别人模板,但不同产品、刀库、命名、切削量和工艺习惯差异很大。即使拿到现成配置,也要学会按自己的产品修改,否则很容易用不上。
查看答案 →页签可以调用自己已有的 NX/UG 模板,不一定必须先把刀库和工序参数全部重做。已有模板里刀具、参数和选择逻辑已经稳定时,可先做成页签入口,再逐步接入刀库和参数库。
查看答案 →
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →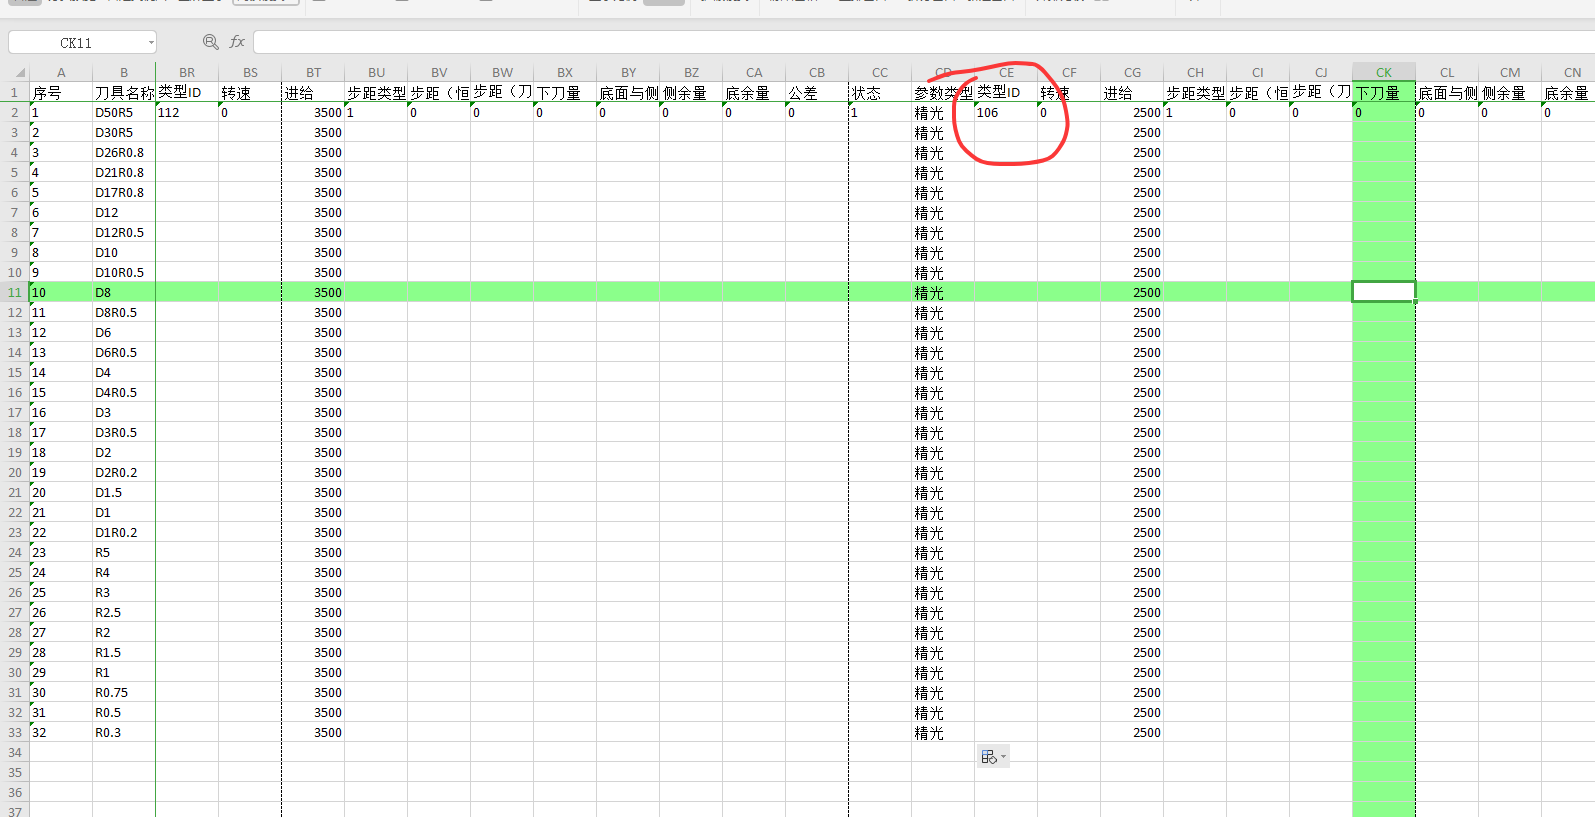

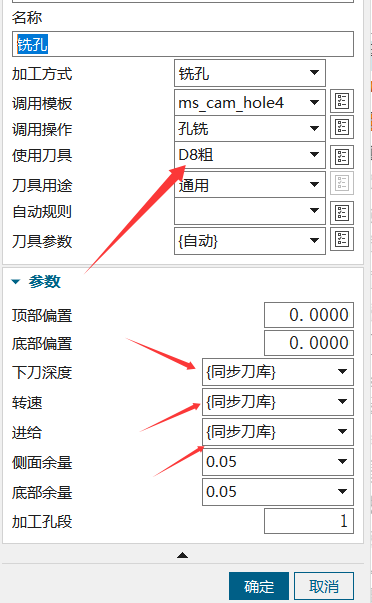
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
阅读文章 →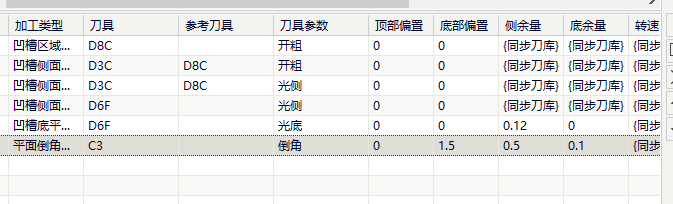
孔自动选刀一般按模型孔径和孔类型匹配,不建议指望系统自动把 6.5 孔识别成 6.8 钻头这类“相近刀”。若实际工艺需要用大一点的钻头,应在孔配置、刀库或模型数据中明确规则。
阅读文章 →
报告最短刀长、装刀长或避空刃长要想计算准确,刀具数据里应有夹持器、刀柄或相关装夹信息。没有夹持器时,系统可能只能按刀具本体估算,导致刀长、避空长度或程序单字段不完整。
查看答案 →