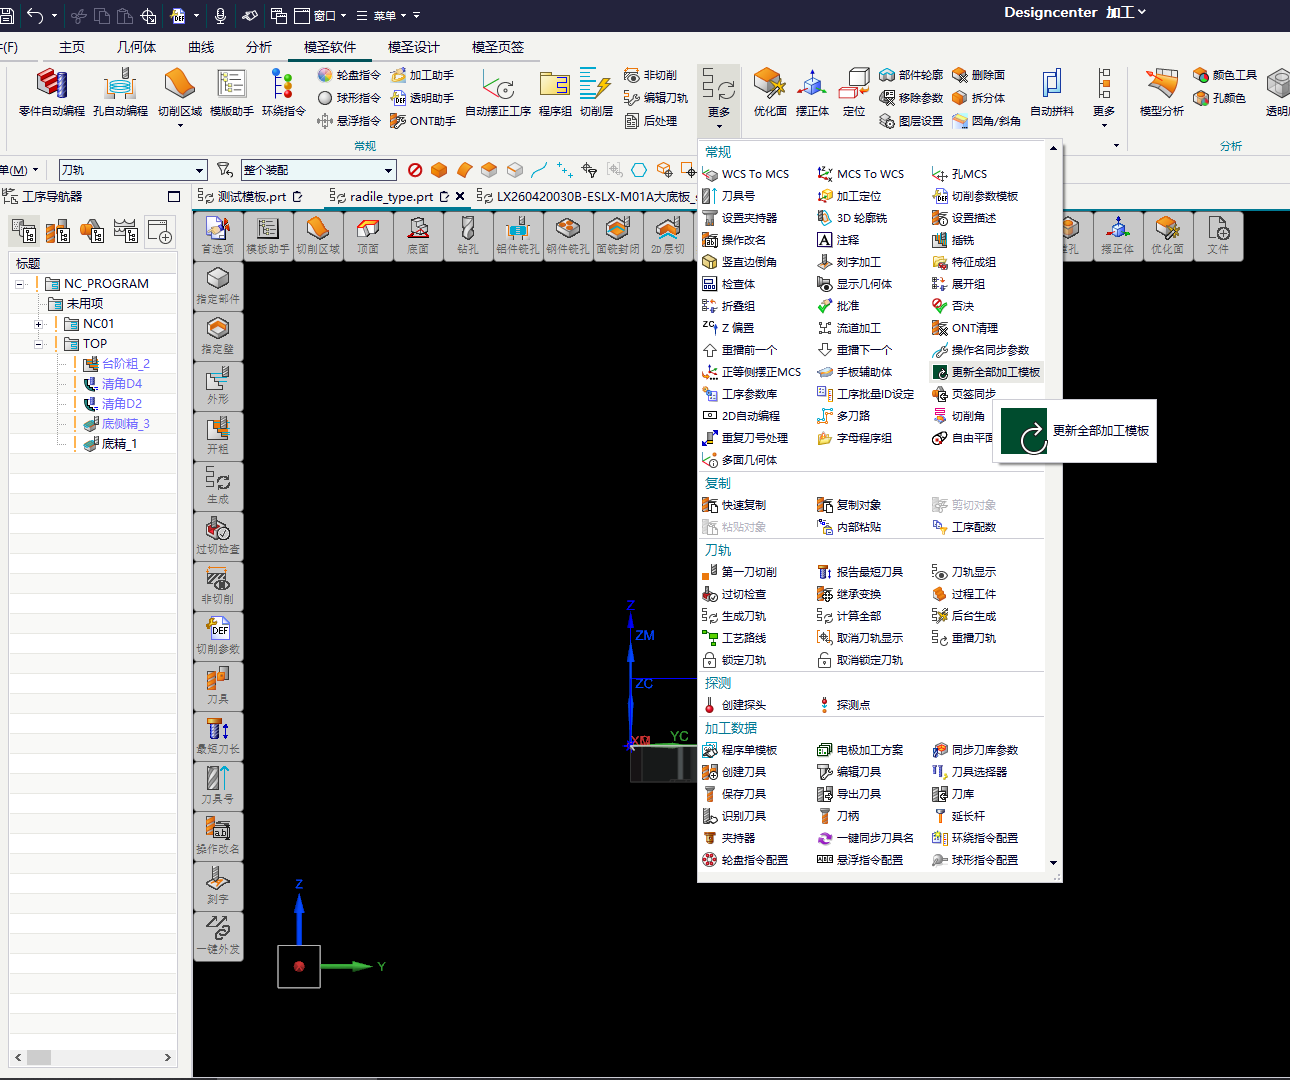
通用自动编程配置为什么不能完全适合所有零件?
通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →通用自动编程配置不能完全适合所有零件。不同装夹方式、材料、机床刀库容量、加工方向和开粗精加工组合,都可能需要拆分配置或通过余量、特征、颜色、刀具规则区分。
阅读文章 →自动编程模板和可识别特征没有固定数量限制,实际能配置多少取决于工艺需求、模板整理方式和维护成本。理论上形状越多越可以继续细分,但要保证配置名称、调用模板和加工策略都能对应。
查看答案 →零件自动编程中,如果方位、工件或配置项显示异常,先检查是否已经指定工件。未指定工件时,一些下拉项和设置可能不能正常切换;指定工件后再配置加工方位和刀库。
查看答案 →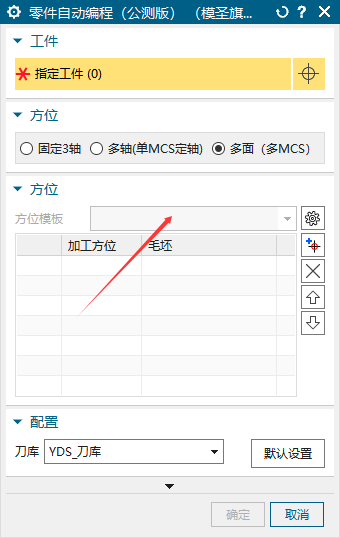
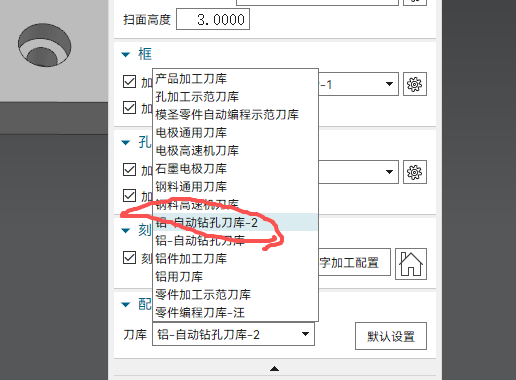
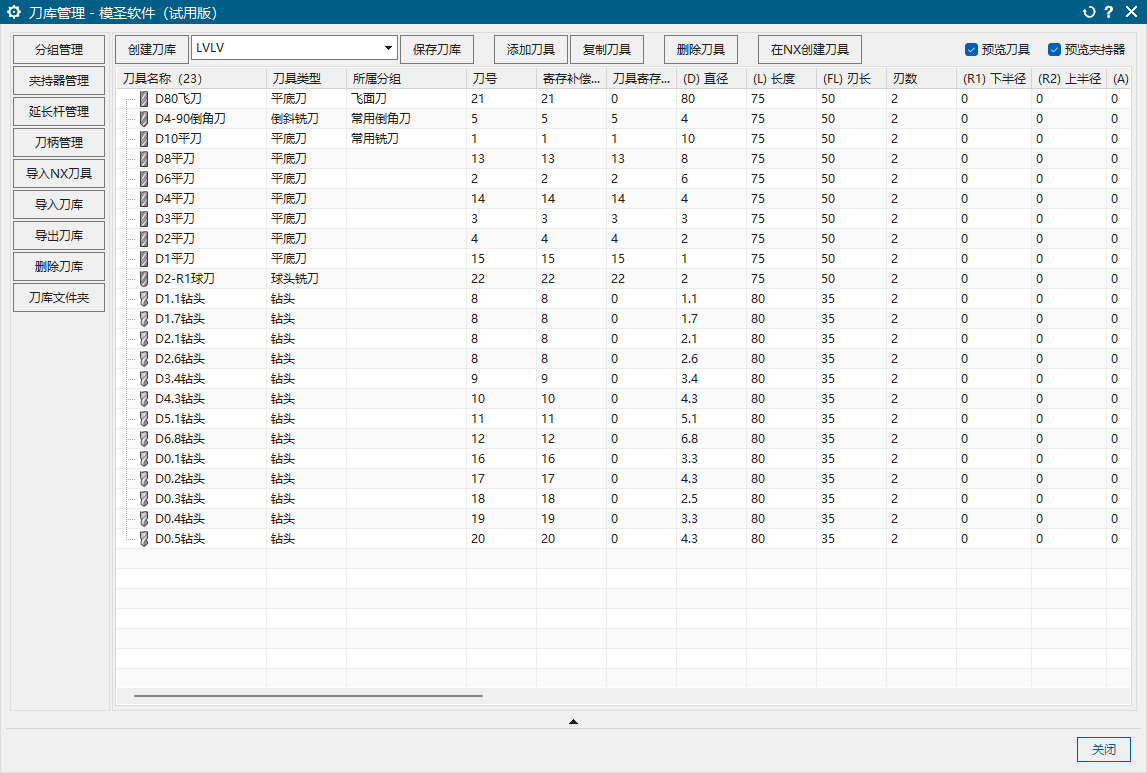
复制刀具、改刀具名称或改配置后,必须复核刀具直径。刀具名称像 D10 不代表直径一定是 10,程序头、程序单和刀具列表里的直径都要检查。
查看答案 →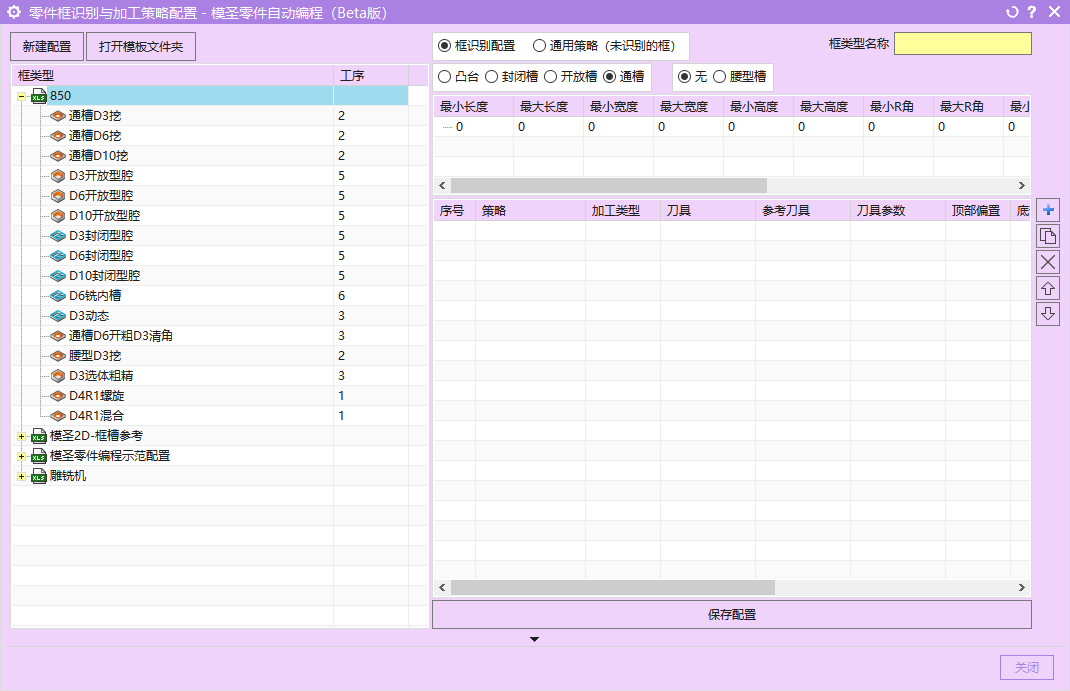
某些工序不直接读取刀库里的参数时,可以把转速、进给、步距、余量等放到工序参数库里维护,让策略按工序参数库调用。这样比强行让所有内容都从刀库读取更稳定。
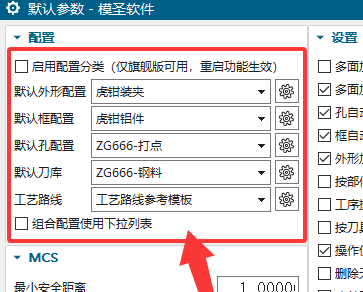
查看答案 →组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
阅读文章 →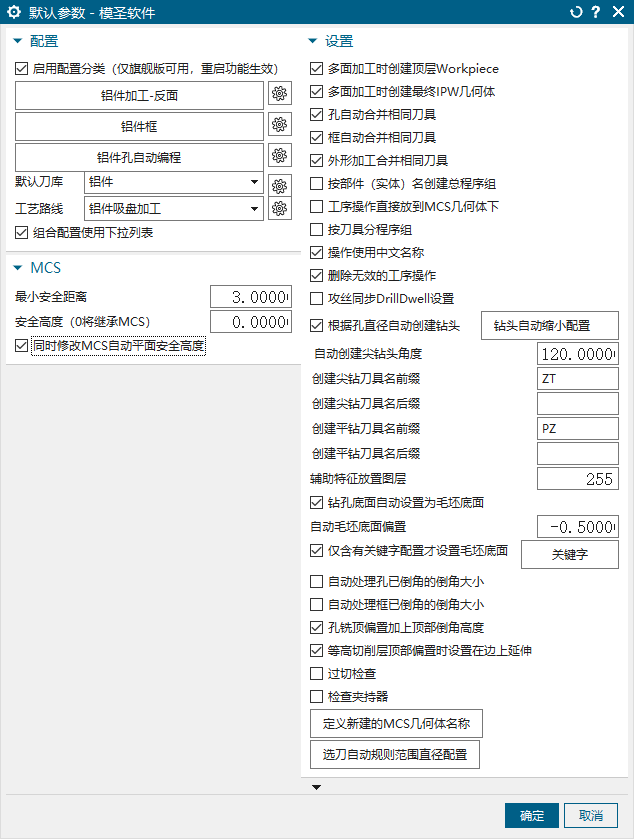

可以将已有刀库参数导入模圣刀库,按模圣的排列规则进行补充调整数据,提前布局好刀具分类,用途和切削参数,有利于后续加工的调用、配置和调整。
阅读文章 →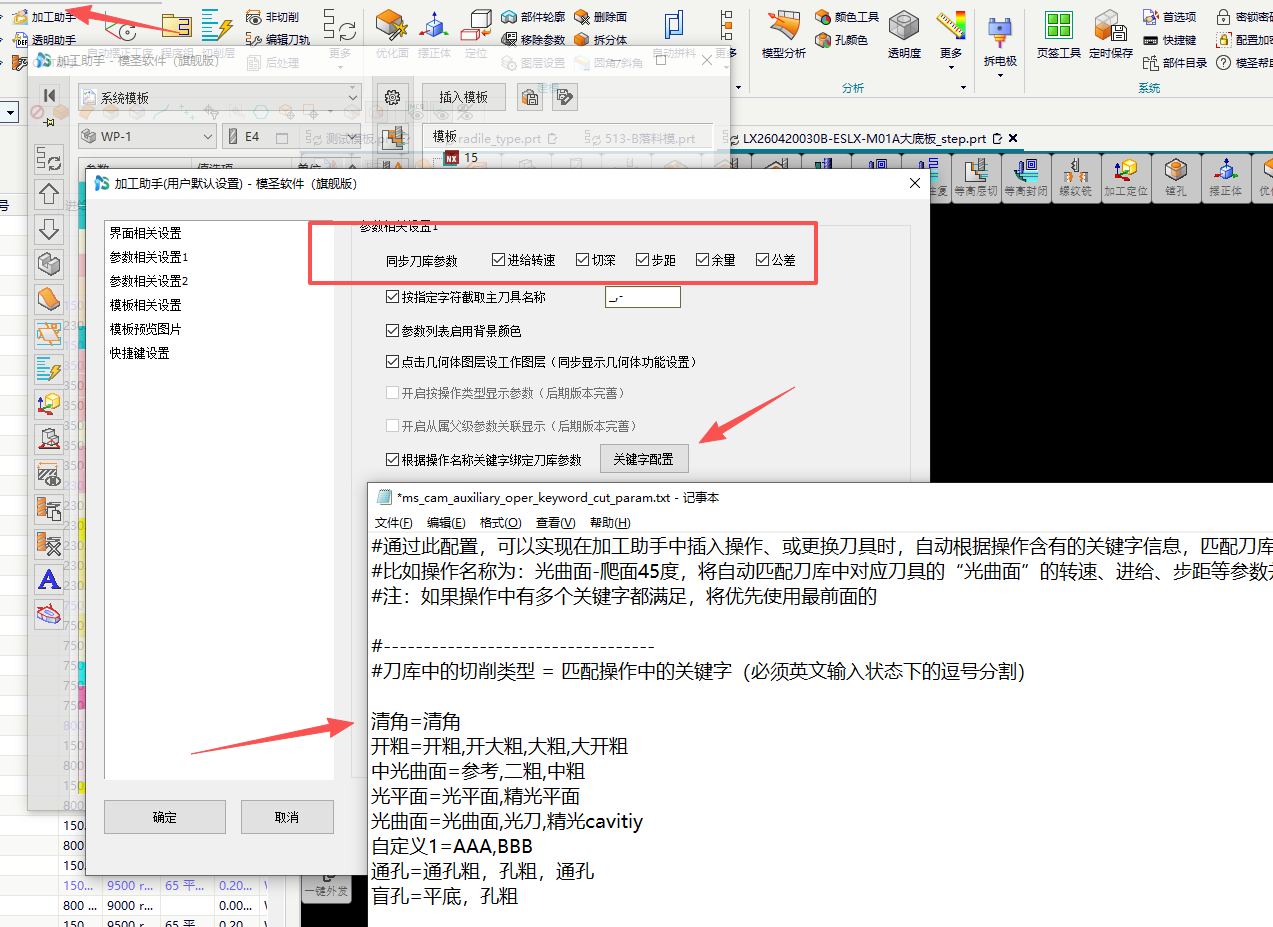
孔自动编程的配置既可以在软件界面中调整,也可以在 Excel 表格中批量维护。少量修改或不熟悉表格时,在界面里改更直观;大量参数需要复制、批量调整时,Excel 会更快。
查看答案 →