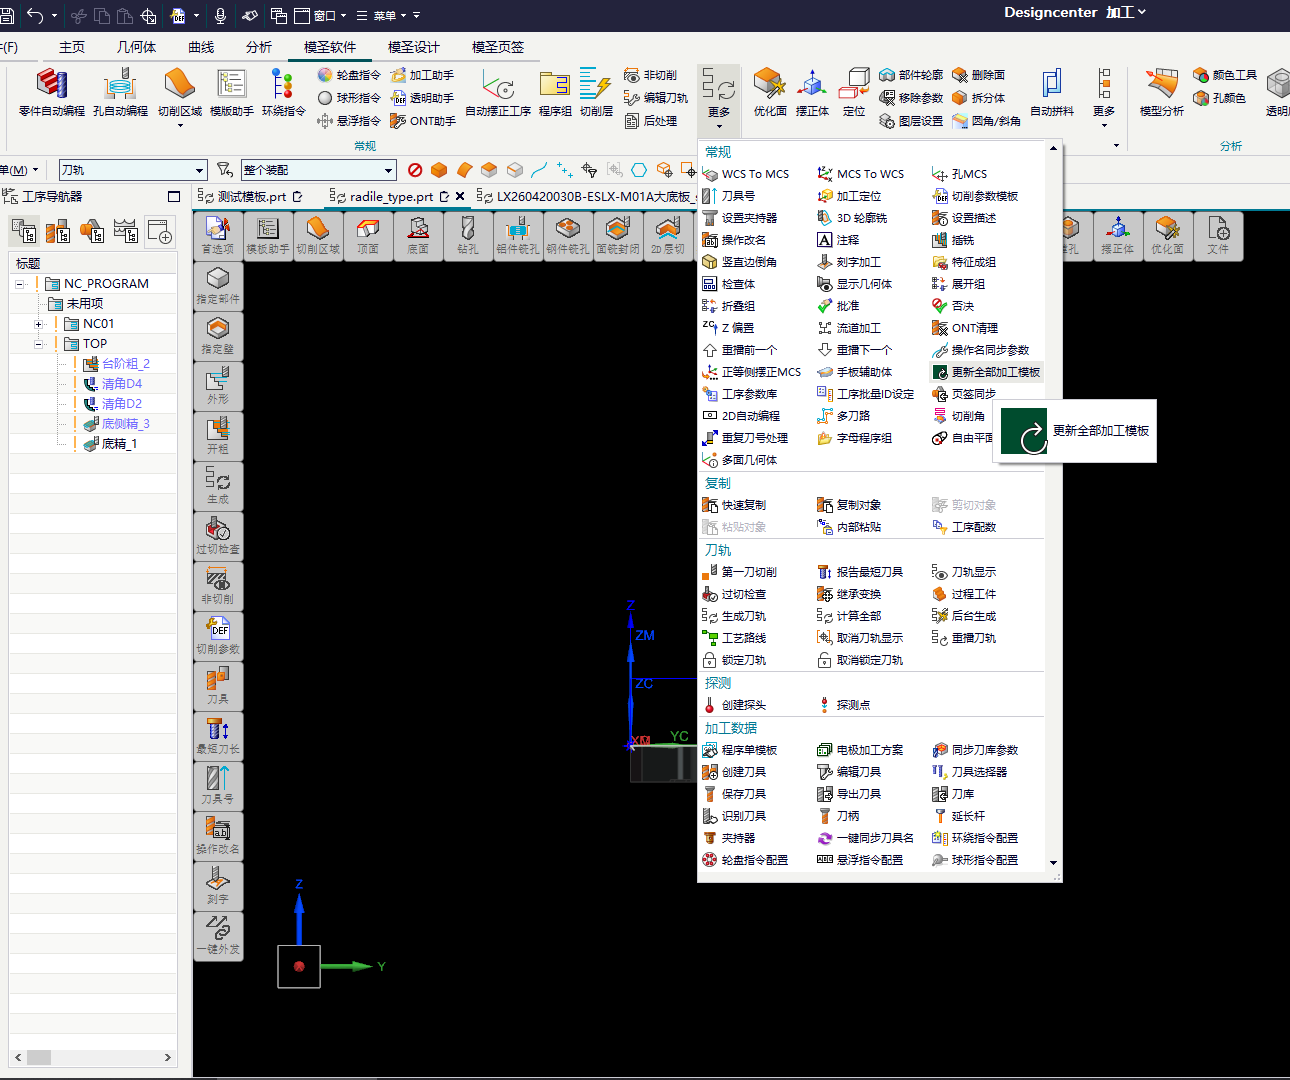
夹具偏置报警时,先核对工序里的夹具偏置编号
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →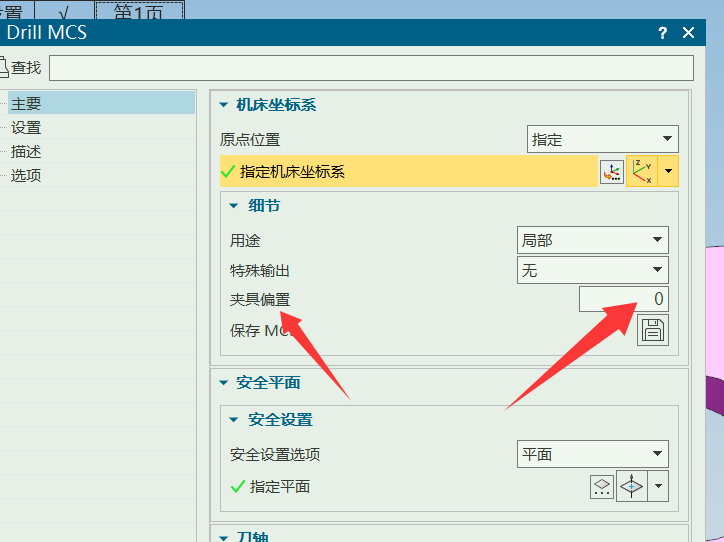
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
查看答案 →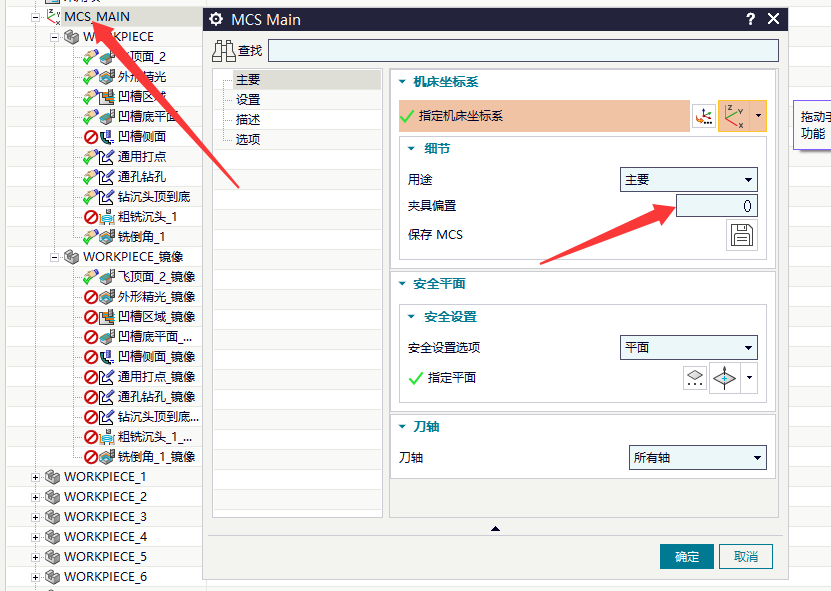



自动编程没有按模板工艺顺序输出时,除了检查模板顺序,还要检查工序关键字是否互相包含或重复。比如一个工序关键字包含另一个工序的字,可能造成匹配顺序异常。
查看答案 →


钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →