

“刀具检查”的搜索结果
找到 726 条内容
页签插入动态铣报警时,先确认几何体是否真正带入
页签插入动态铣报警,而其它操作正常时,先打开几何体或刀具选择器确认部件和毛坯是否真正带入。加工助手能正常插入,可能是因为加工助手自带几何体引用。
查看答案 →工序导航器刀轨事件影响程序单输出,加了 M00 后装刀长不显示,可先移除 M00 做对照
程序单中加入 M00 后,如果装刀长不显示,先移除 M00 做对照测试。若移除后恢复显示,说明问题与该停顿指令或对应输出规则有关。
查看答案 →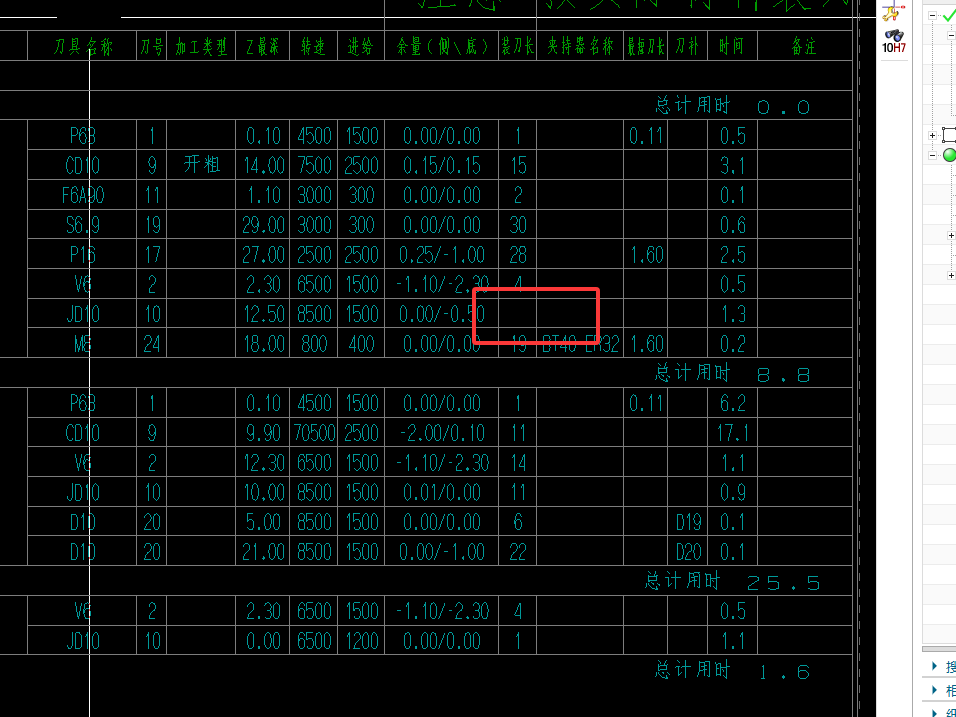
3D 轮廓铣选线加工想带刀补,可先尝试模板或改用 2D 往复、底壁螺旋
3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →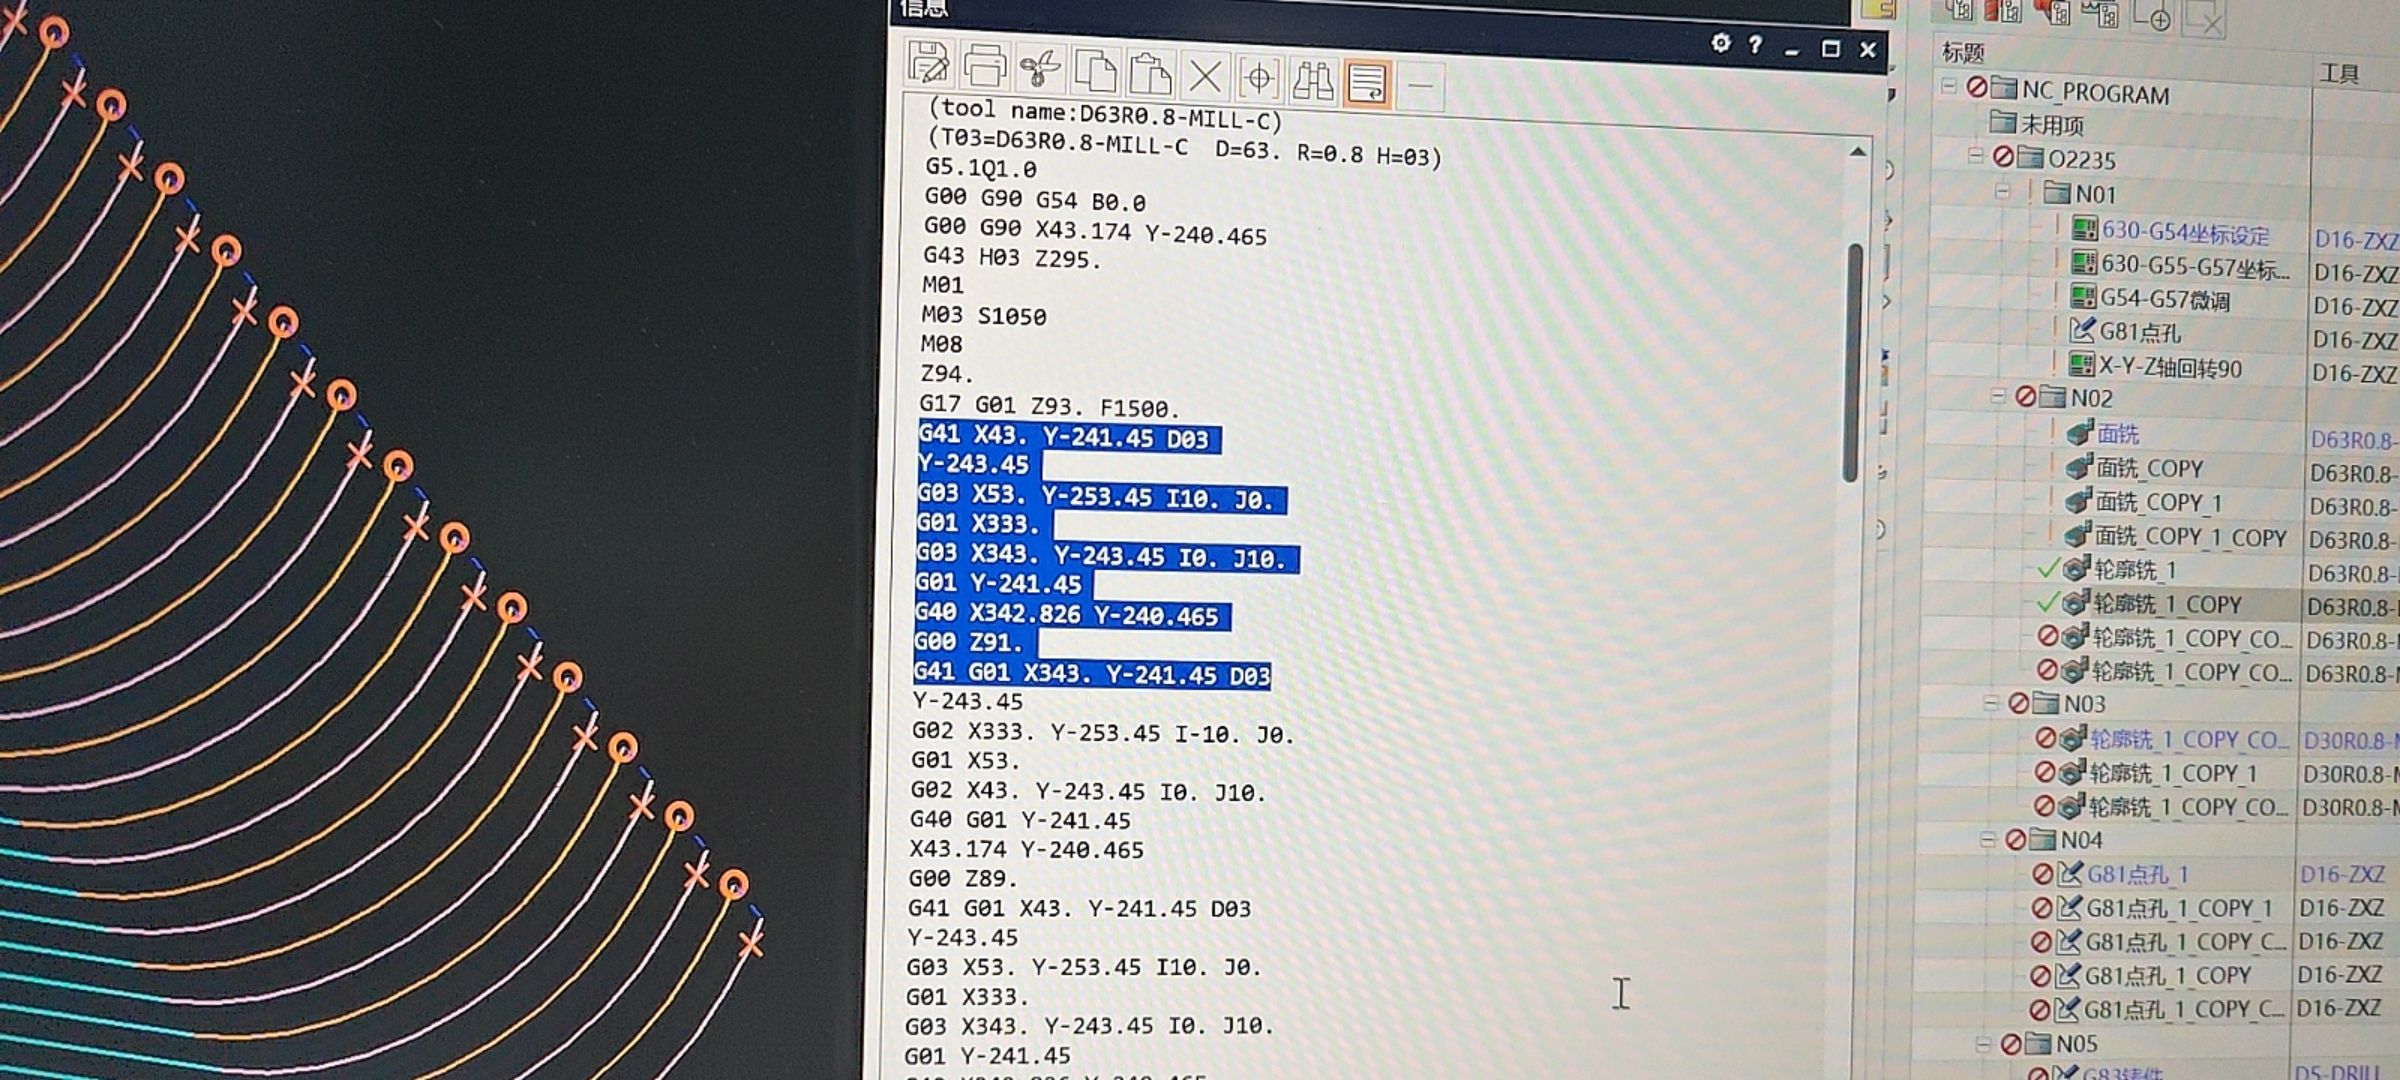
UG 导入刀库时优先使用 XLS 格式,专用刀库文件不要直接当表格导入
NX/UG 自带的导入刀库入口通常按表格格式读取。遇到专用刀库文件时,不要直接当作 XLS 导入,应先确认文件来源和格式,必要时转换为支持的表格格式后再导入。
查看答案 →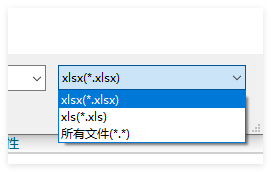
NX 12.0 做倒角可用等高或平面铣避让,但要注意局限
NX 12.0 做倒角时,可以用 2D 等高倒角,或用平面铣配合避让来实现。等高方式可能存在乱跑、下刀深度不好调等问题;平面铣方式要结合刀具碰撞和避让计算。
查看答案 →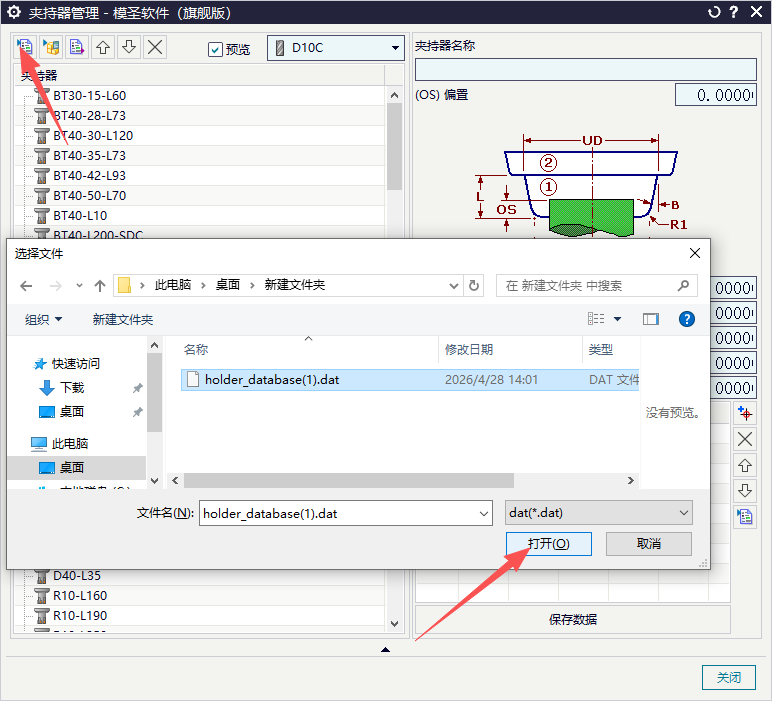
光底和光侧同一把刀加工后底部有台阶,常见原因有哪些?
同一把刀光底和光侧都设为 0 余量,底部仍出现轻微台阶时,常见原因包括刀具螺旋刃受力、刀尖磨损、机床刚性、侧壁精加工顺序和底面缺少最后精光。
查看答案 →