动态刀路上方空刀层过多时,可从深度范围、毛坯高度、切深和策略拆分几个方向检查。
自动编程里需要自定义拐角进刀时,可以找单独的进刀点功能。
自动编程界面里的分组折叠状态,可以从定制里搜索“折叠”相关命令处理。
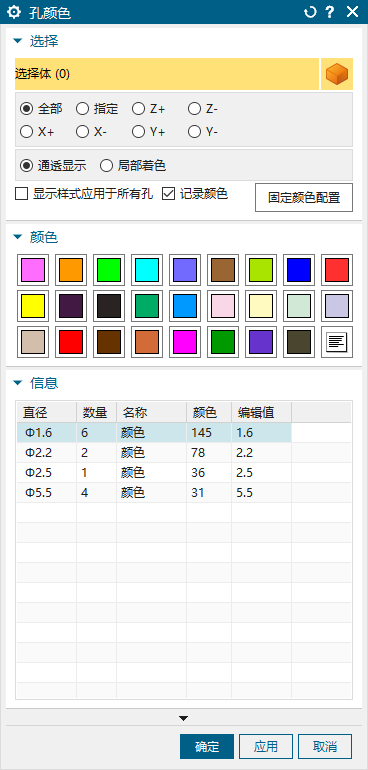
复杂区域不一定完全依赖自动判断,必要时可以手动调整面颜色,让不同加工区域更容易被识别。
模型本身带倒角时,要注意区分外形、顶面和侧壁区域,必要时用颜色或外形配置辅助识别。
使用包容体时,如果需要按最小尺寸生成,可以把坐标系设置为无。
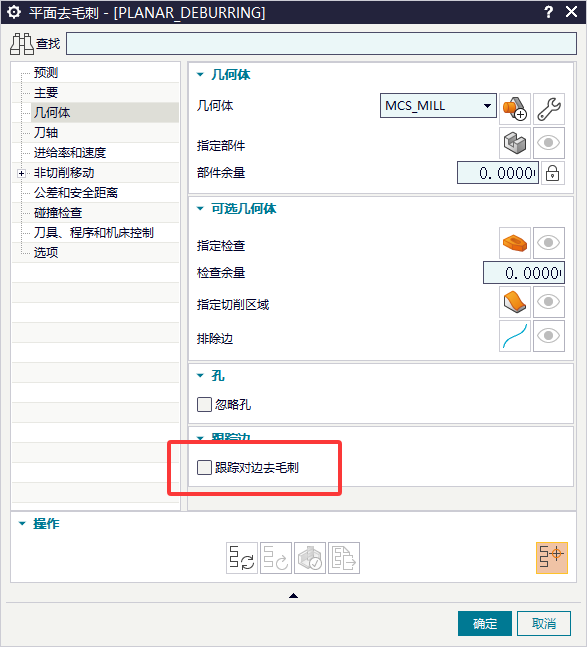
跟踪对边去毛刺用于处理前面没有倒角或被排除的边,逻辑上接近对遗漏区域做补充加工。
新版本里原来的飞面顶面余量效果,可通过毛坯 Z 向或外形轮廓剩余余量相关参数实现。
使用回转中心编程时,不应随意改动回转中心 Z;需要留余量应通过程序余量或刀长方向处理。
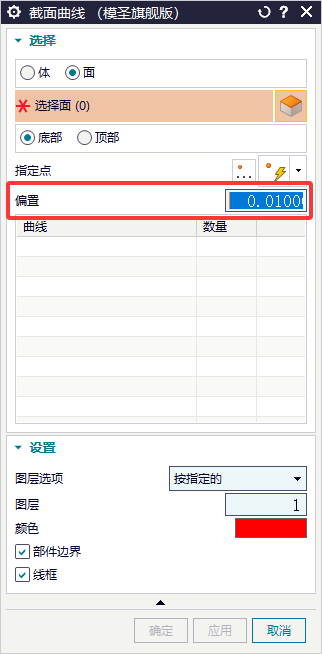
截面曲线默认出现 0.01 偏置时,可以先手动输入 0 验证是否恢复预期。
高版本 NX 默认入口可能不同,若界面入口找不到,可以先在透明助手或加工助手相关设置里寻找。
大量相同大小、相同颜色的孔,可以用制图里的孔表进行统计。
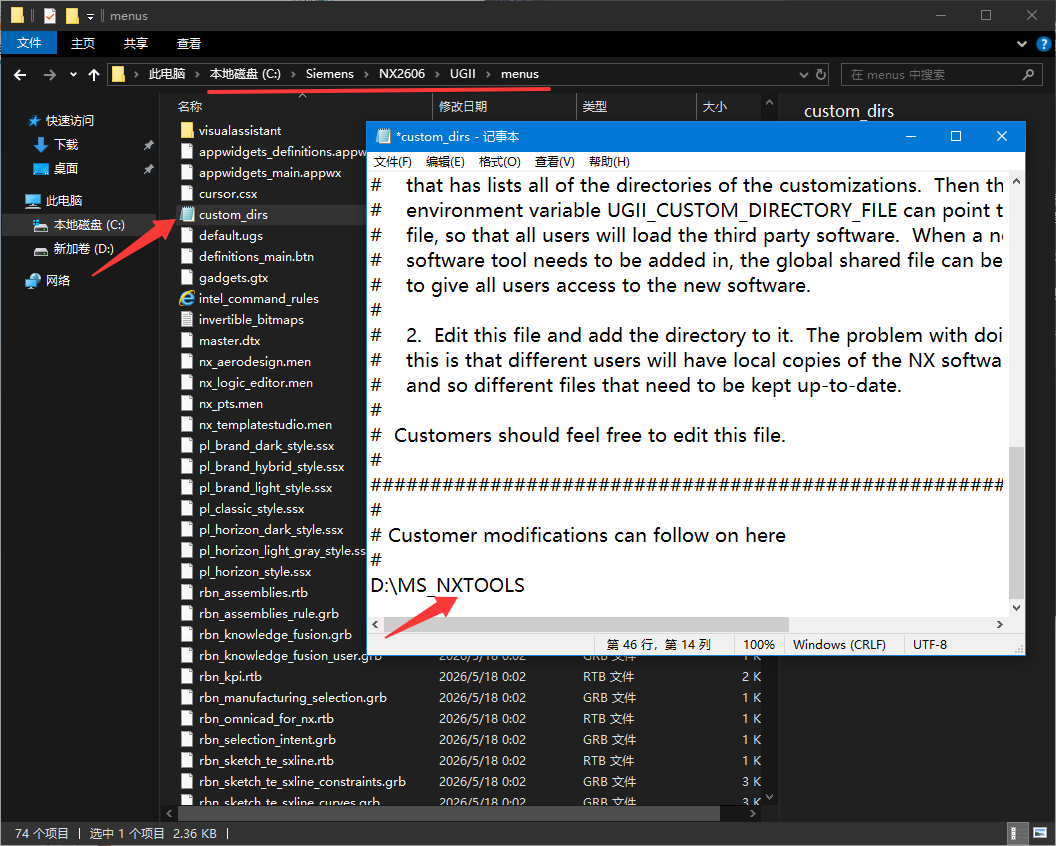
同一台电脑有多个 NX 版本时,建议按版本分别配置模圣路径,不要把不同版本的加载路径混用。
需要快速创建贴近零件外形的包容体时,可以使用部件轮廓功能。
阵列或多件刻字时只加工其中一件,先检查刻字面是否需要优化面处理。