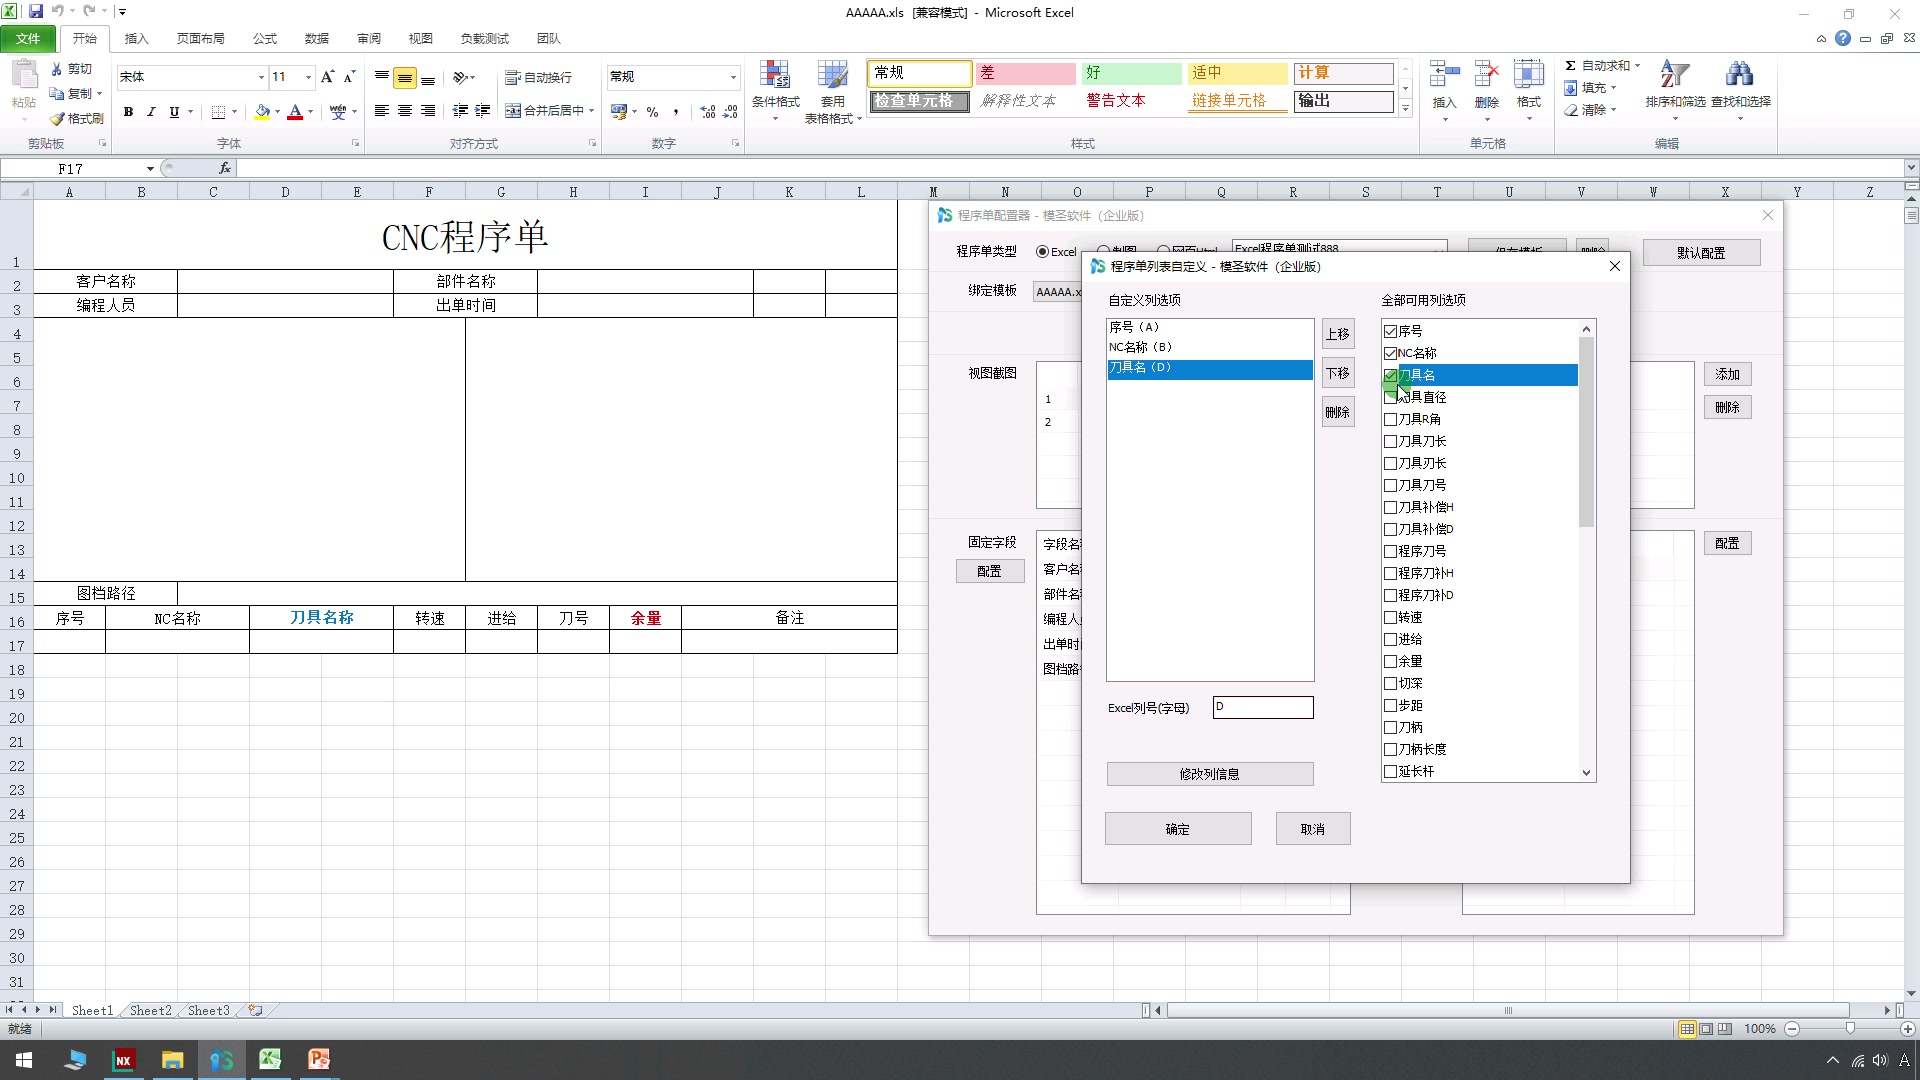
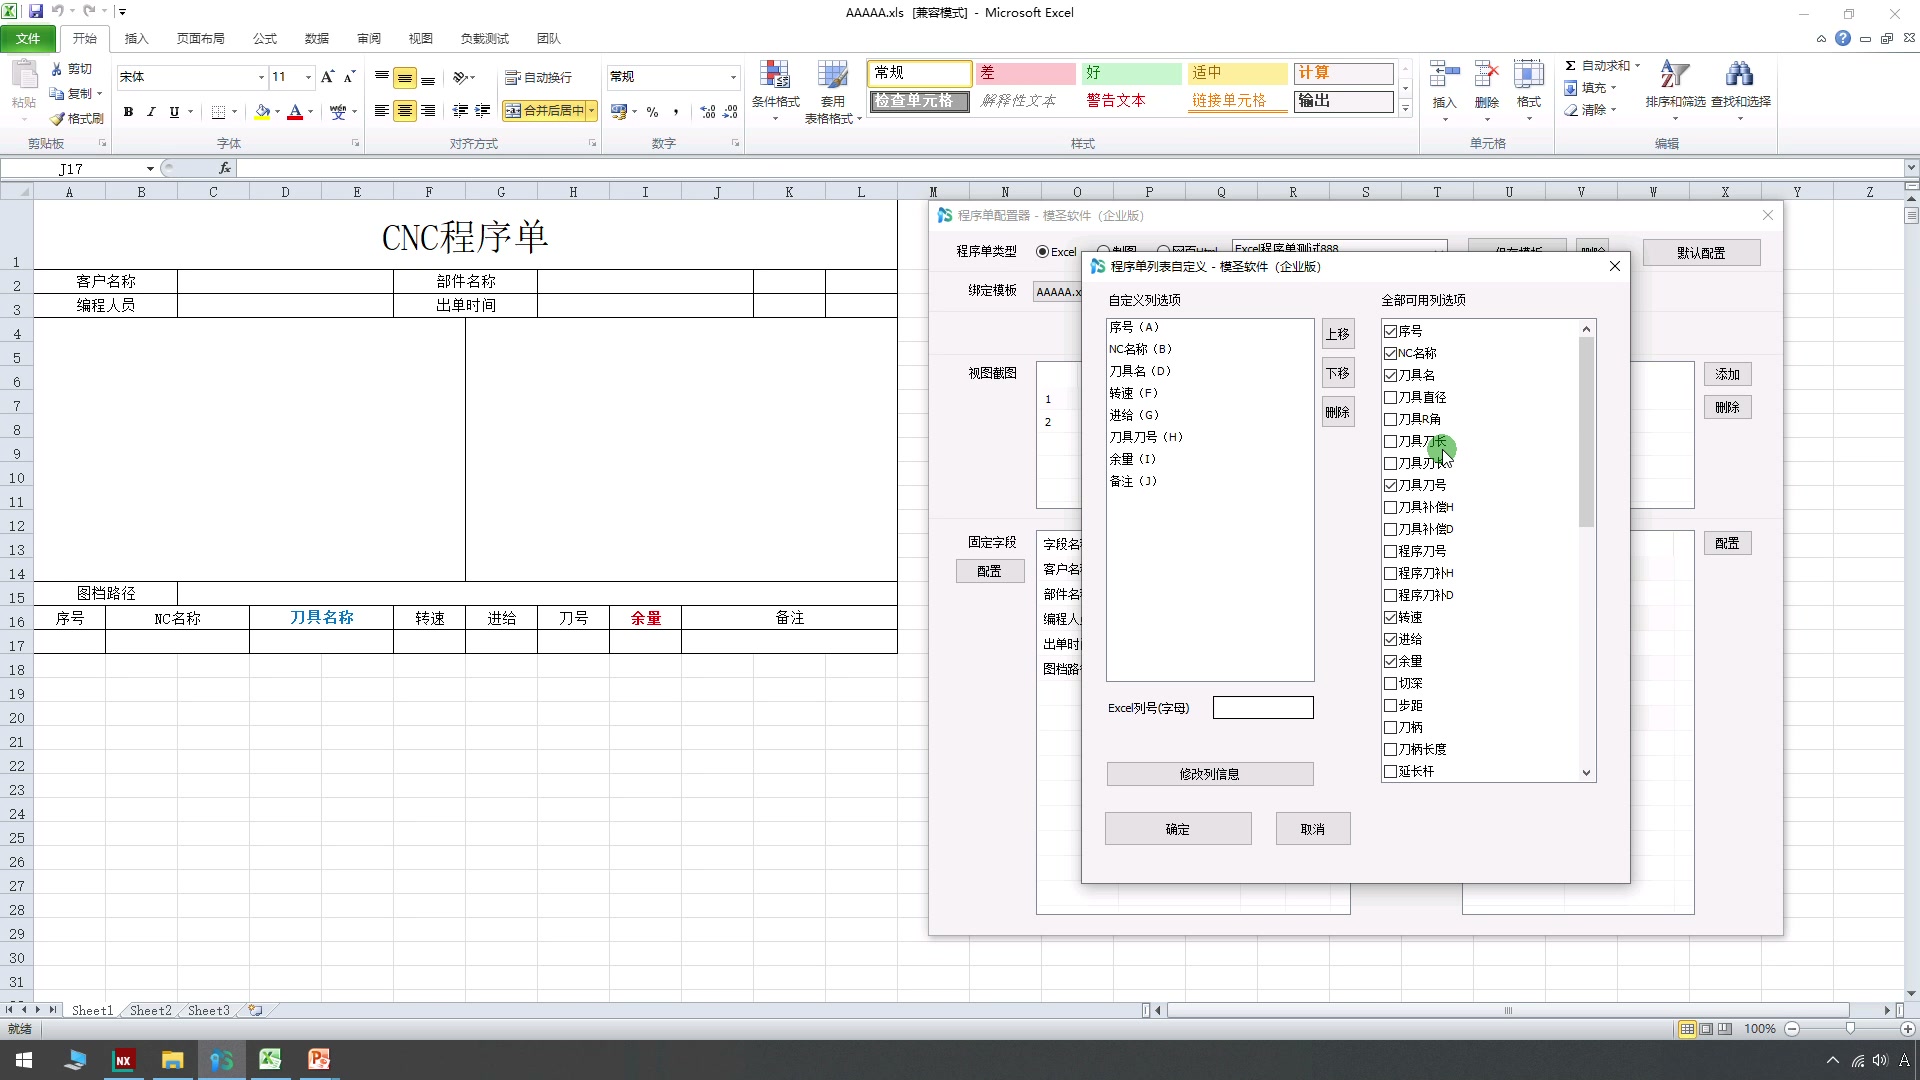
程序单里多了一行文字怎么删除?
程序单里多出一行文字或固定字段时,需要到后处理程序单配置中找到对应字段或坐标块,删除或调整后保存模板;如果修改后仍存在,要检查是否改错模板并确认顶部也执行了保存。
查看答案 →
程序单里多出一行文字或固定字段时,需要到后处理程序单配置中找到对应字段或坐标块,删除或调整后保存模板;如果修改后仍存在,要检查是否改错模板并确认顶部也执行了保存。
查看答案 →
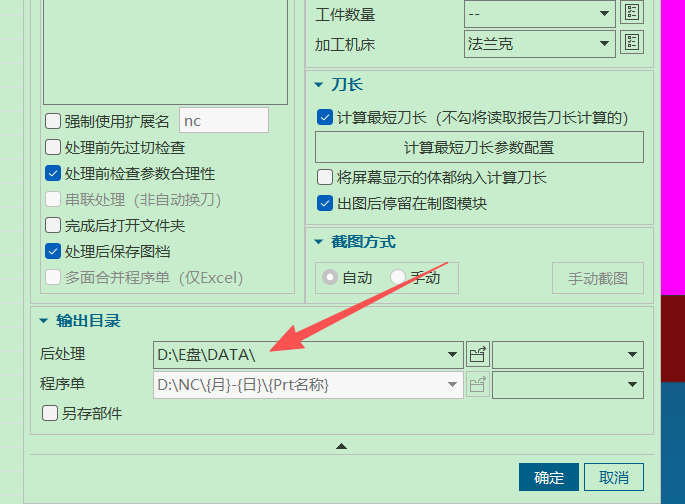
程序单和后处理输出路径需要随部件、日期、程序组或其它字段变化时,应使用变量自动生成路径。多面输出并不会产生独立路径逻辑,仍然使用同一套输出目录;建议在固定目录后追加部件名或程序名变量,避免文件都堆在同一文件夹。
查看答案 →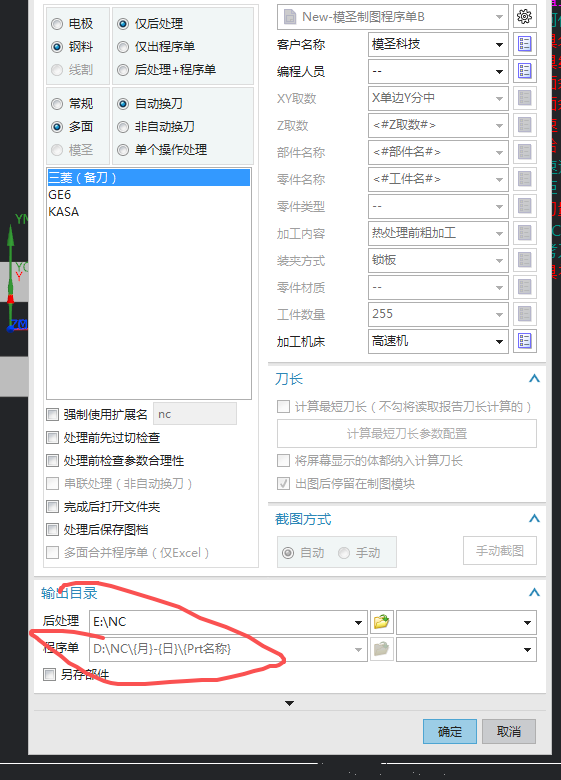
程序单里 Z 坐标、Z 取数或工件厚度显示不对时,先检查后处理与程序单配置中的 Z 取数变量。若改了某个模板项但输出仍是顶为零,通常是修改的位置没有对应到当前正在使用的程序单模板或字段。
查看答案 →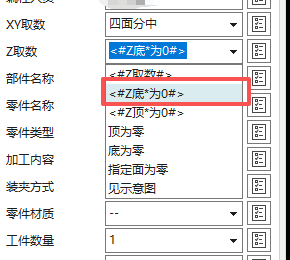

四轴程序单里的加工深度如果与预期不一致,可以先尝试使用 UG 算法。但加工深度字段本身更偏向三轴场景,四轴件仍要结合实际刀轴、矢量和后处理结果确认。
查看答案 →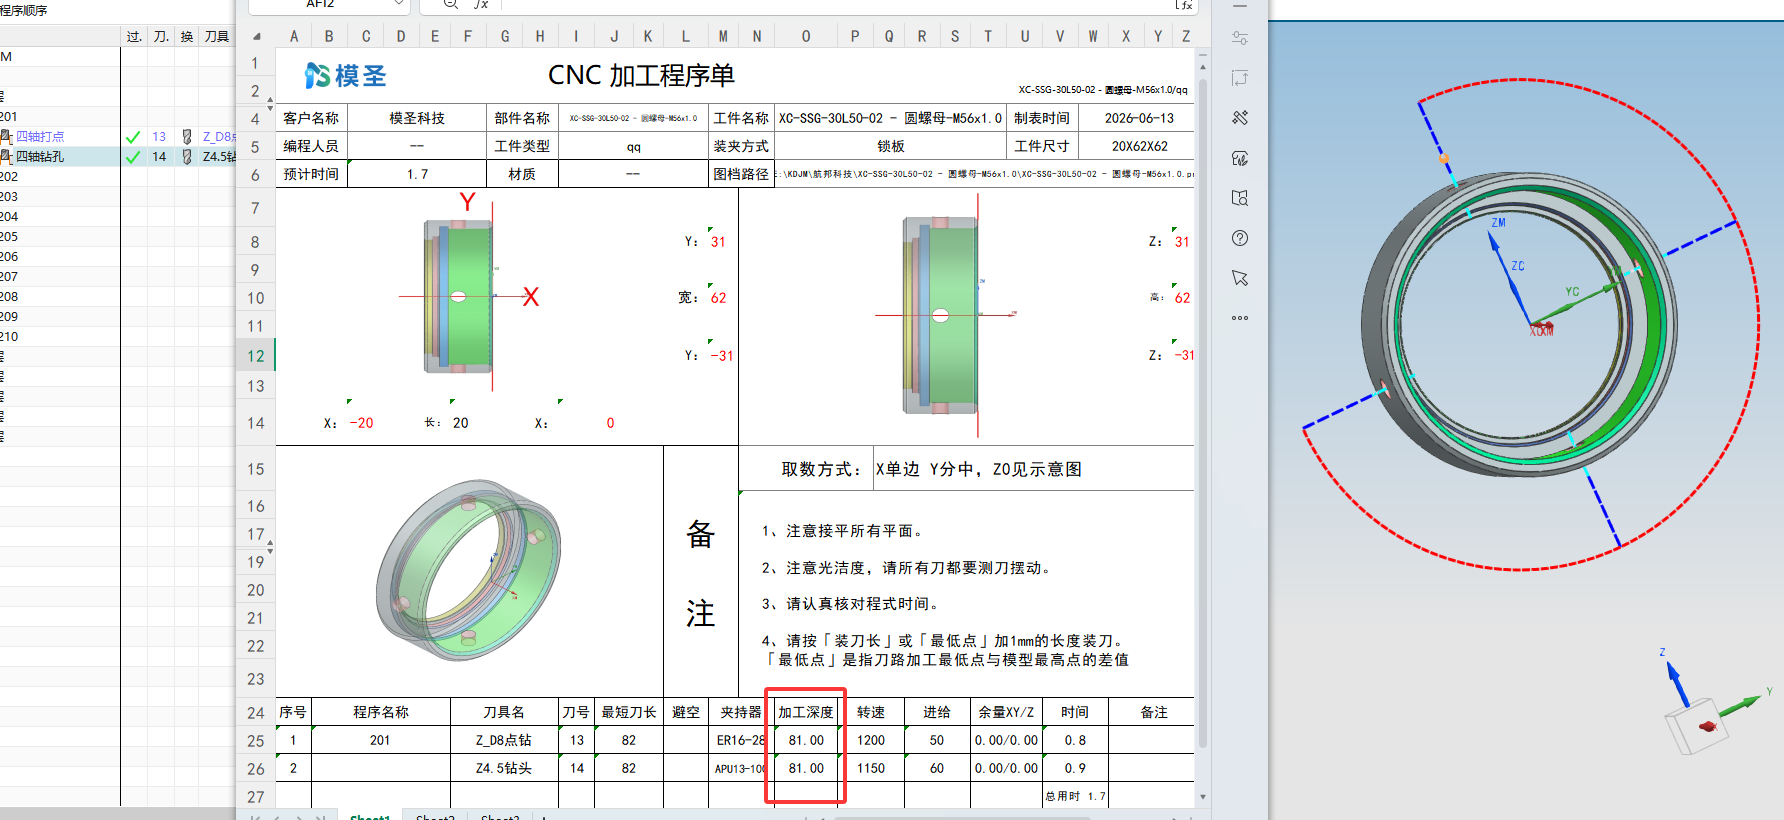
程序单需要把 NX/UG 计算时间按现场经验放大时,可在后处理程序单设置或默认设置中调整加工时间增加倍数。输出后要确认程序时间和实际时间字段是否区分清楚。
查看答案 →

程序单改成单行显示时,如果总时间显示不出来,通常要检查行模板、汇总字段和总时间变量是否仍被引用。单纯删行可能会把汇总字段也删掉。
查看答案 →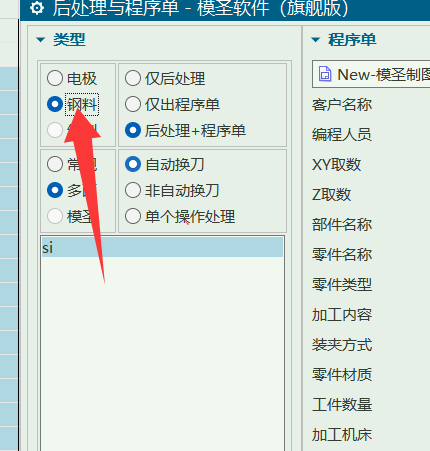
底壁铣外形加工实际使用壁余量,但程序单只读取部件余量字段时,当前可先把部件余量填写为与壁余量一致,保证程序单显示和实际加工意图一致。
查看答案 →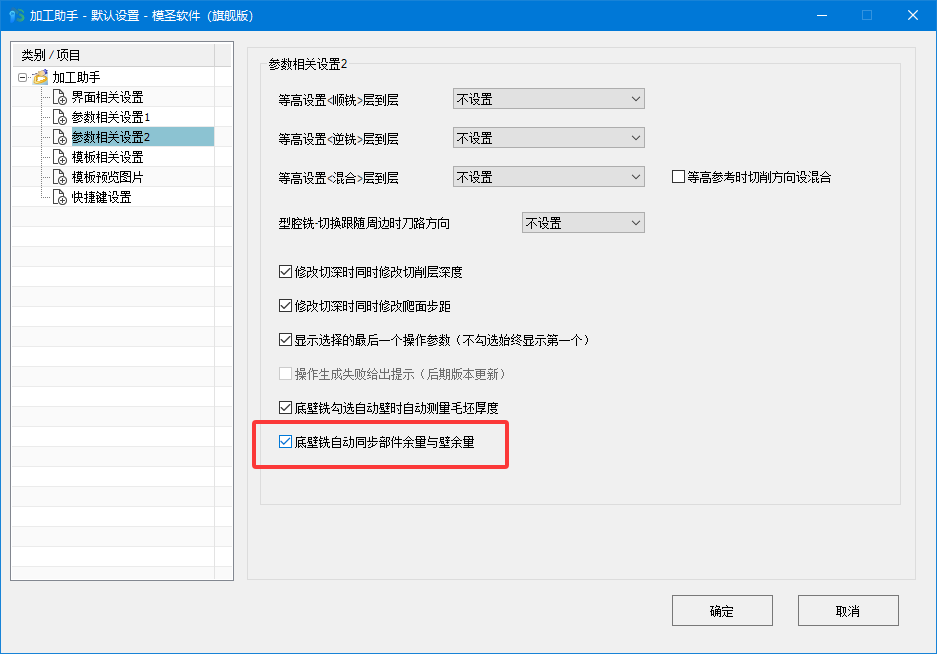
程序单想显示多轴刀长时,先检查程序单字段中是否有对应刀长字段,并确认刀具、刀柄、夹持器等装配信息完整。字段有了但装配不完整,输出数值仍可能不准确。
查看答案 →