
程序单里不同刀具使用相同刀号怎样报警?
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
阅读文章 →
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
阅读文章 →

后处理输出不想带后缀时,可以在后处理扩展名或后缀设置中勾选相关选项,并把后缀输入框留空。M99 子程序等场景如果不想带后缀,也可通过后处理后缀配置实现。
查看答案 →
程序单和后处理输出路径需要随部件、日期、程序组或其它字段变化时,应使用变量自动生成路径。多面输出并不会产生独立路径逻辑,仍然使用同一套输出目录;建议在固定目录后追加部件名或程序名变量,避免文件都堆在同一文件夹。
查看答案 →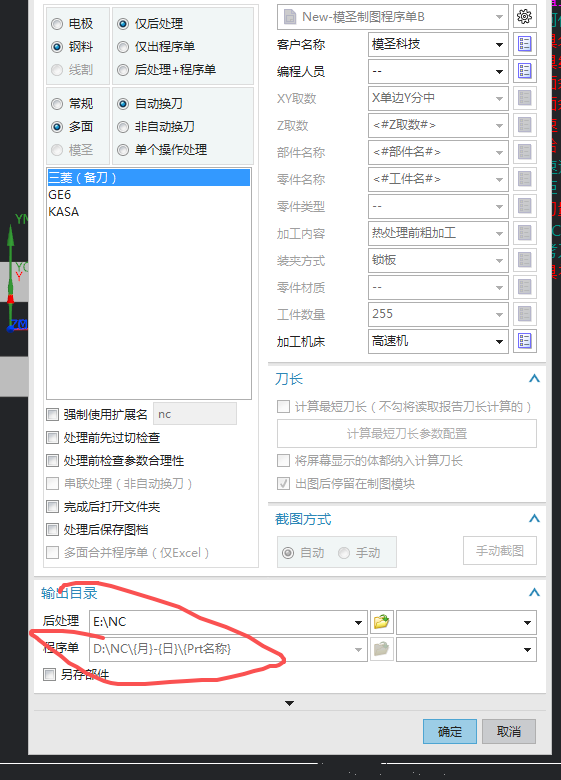

后处理列表读取的是 NX/UG 自带后处理位置或系统变量指向的位置,不是随便放到模圣目录就会显示;需要把 tcl、def 等文件放到正确目录并维护列表。
阅读文章 →
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
查看答案 →需要让后处理默认选中某个机床或某个后处理配置时,可以进入机床设置,在机床参数配置中指定默认后处理序号。配置中的数字通常对应后处理列表里的第几个选项;后处理窗口中的类型、模式等选项多为记忆上次操作,不一定有单独固定默认值。
查看答案 →