
G41 应该加在什么位置更稳?
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →

3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →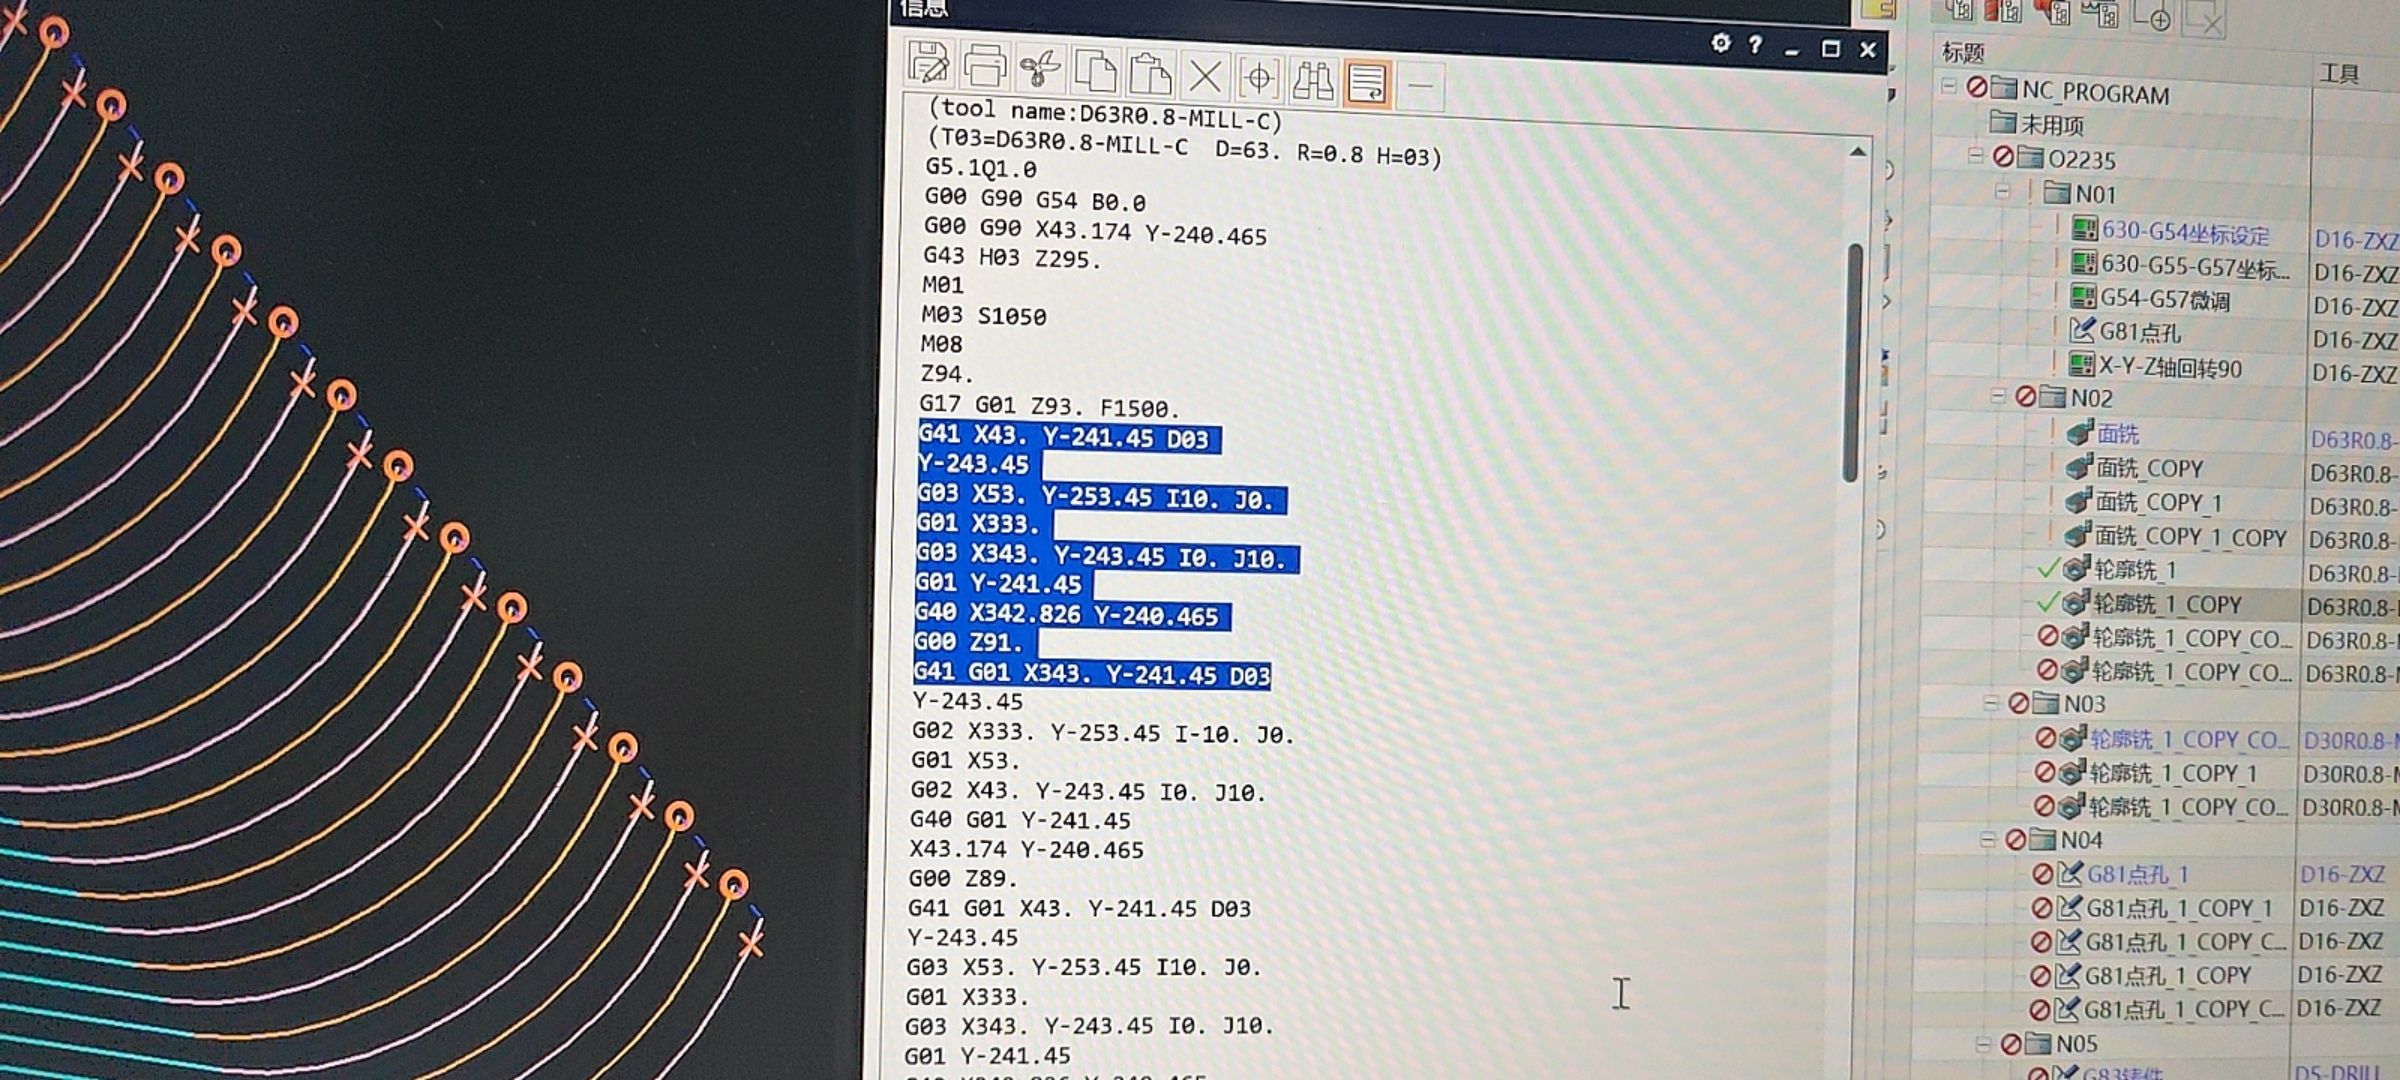
偏心反镗类加工与普通直上直下镗孔不同,不能简单套用 G81。若机床、刀具和后处理没有完整验证,优先用手动走线或 G1 控制,避免退刀和偏心动作造成碰撞。
查看答案 →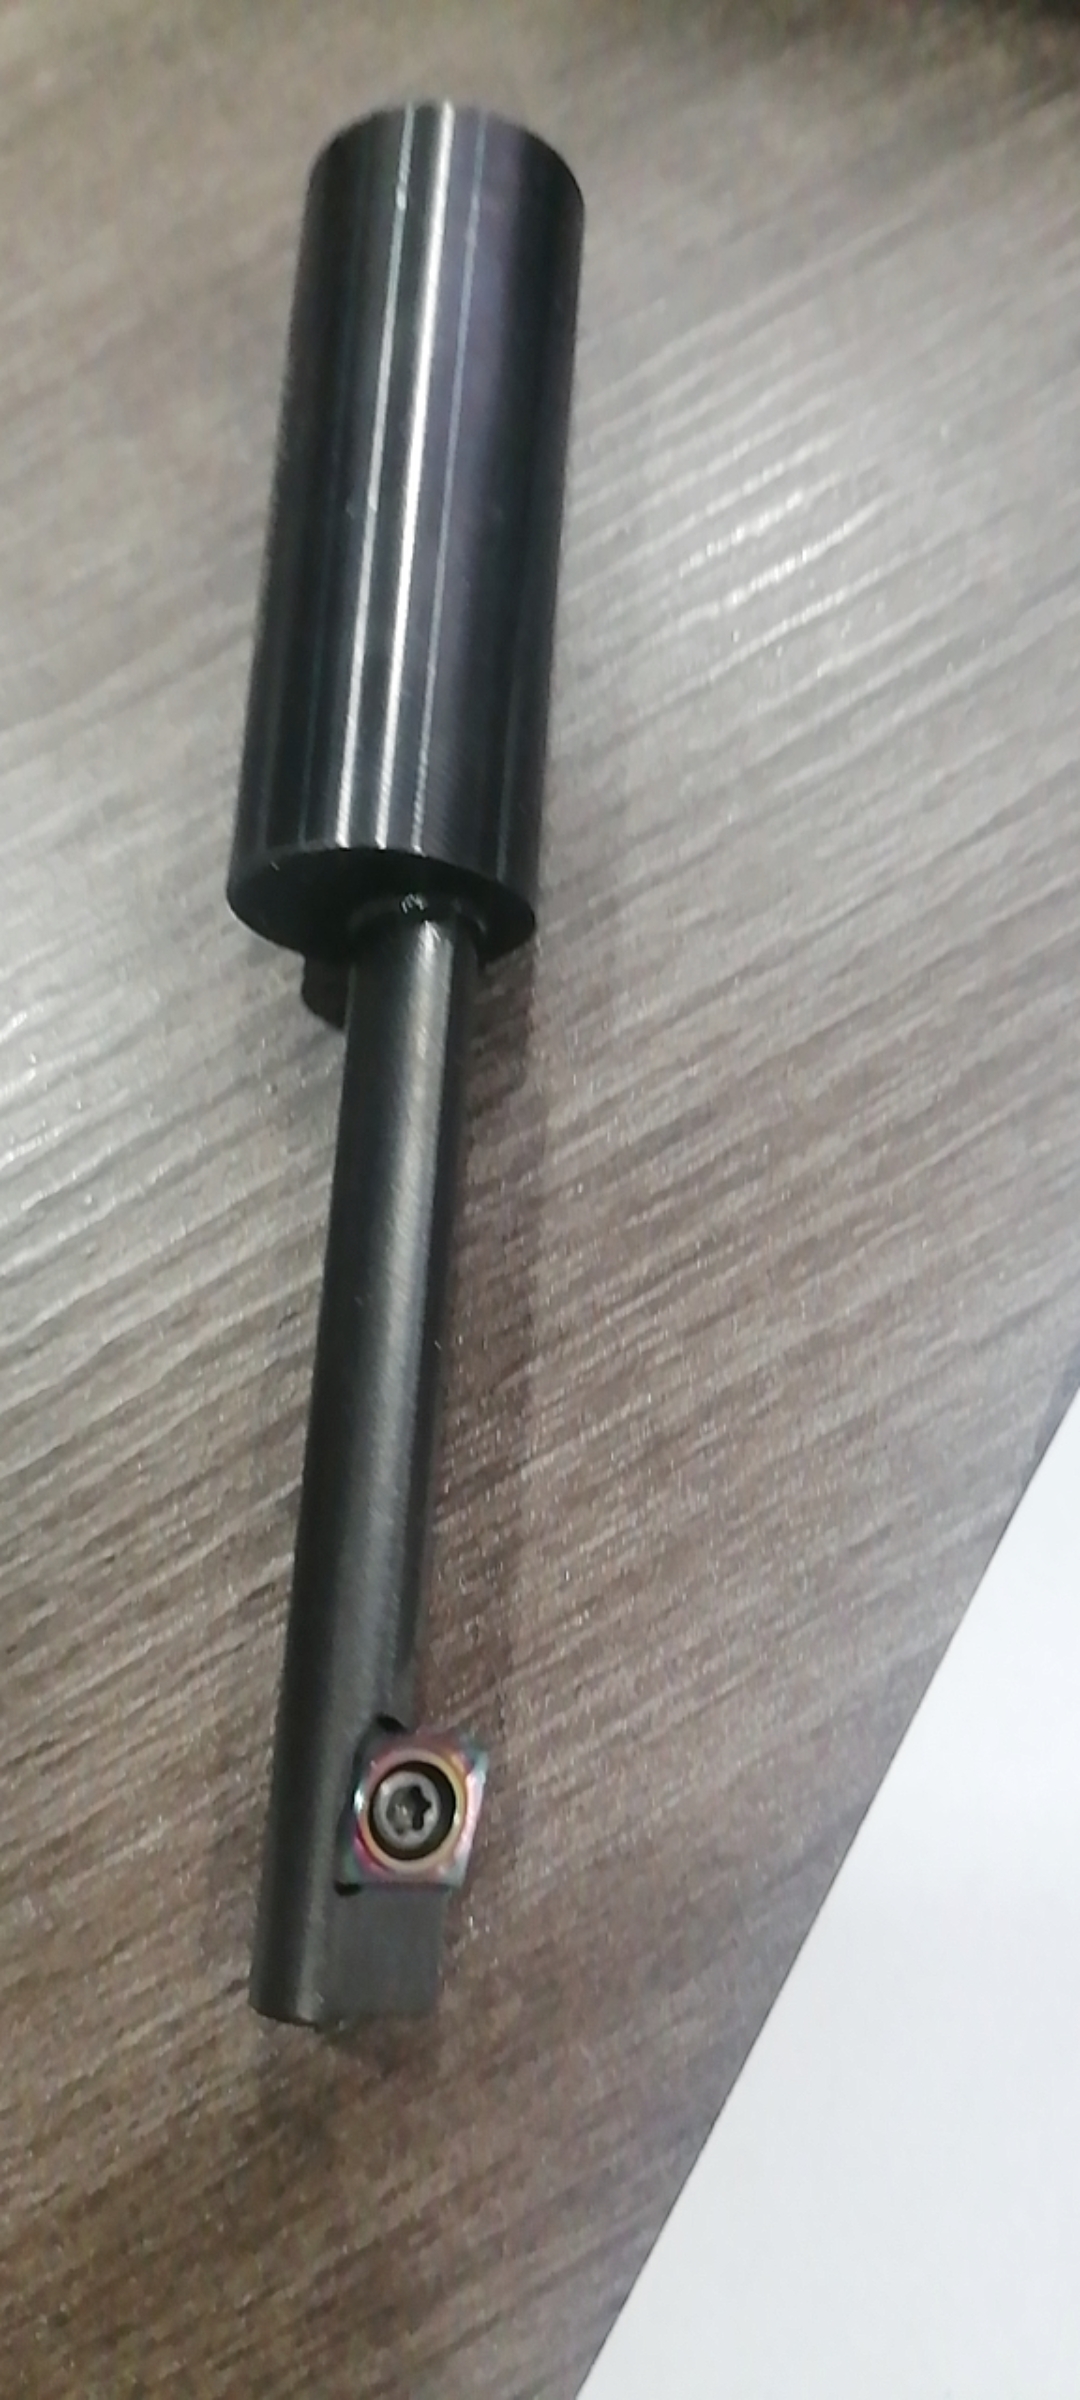


面铣、飞面想实现往复切削且区域内不频繁抬刀时,需要同时检查切削模式、往复或交替策略、非切削移动中的区域内转移、进退刀和移刀方式。带岛或避让区域时仍可能正常抬刀。
查看答案 →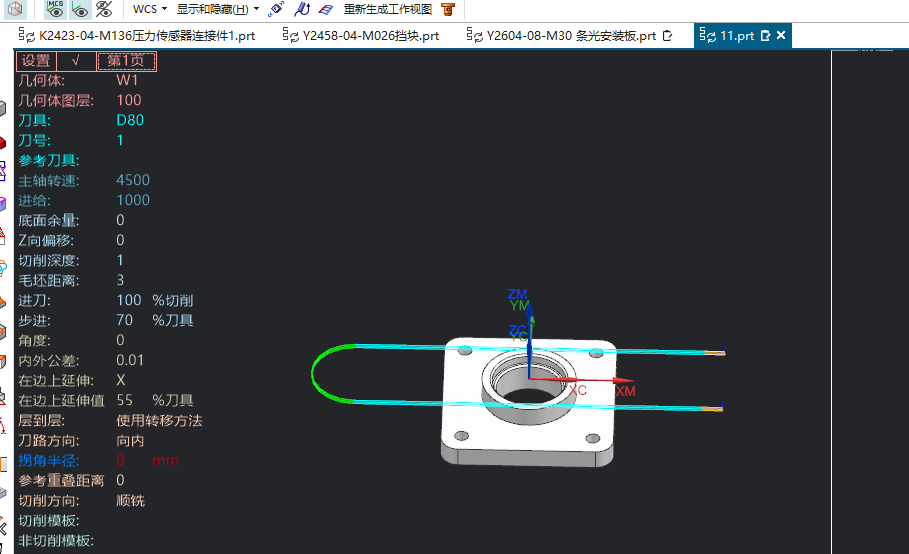
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →