
自动编程某个工件会崩溃,换工件又正常时,先处理当前模型
自动编程在某个工件上崩溃,但换一个工件正常,通常应优先怀疑当前模型或该文件数据。可先优化面、导出中间格式再导入,或拆分特征定位问题区域。
查看答案 →自动编程在某个工件上崩溃,但换一个工件正常,通常应优先怀疑当前模型或该文件数据。可先优化面、导出中间格式再导入,或拆分特征定位问题区域。
查看答案 →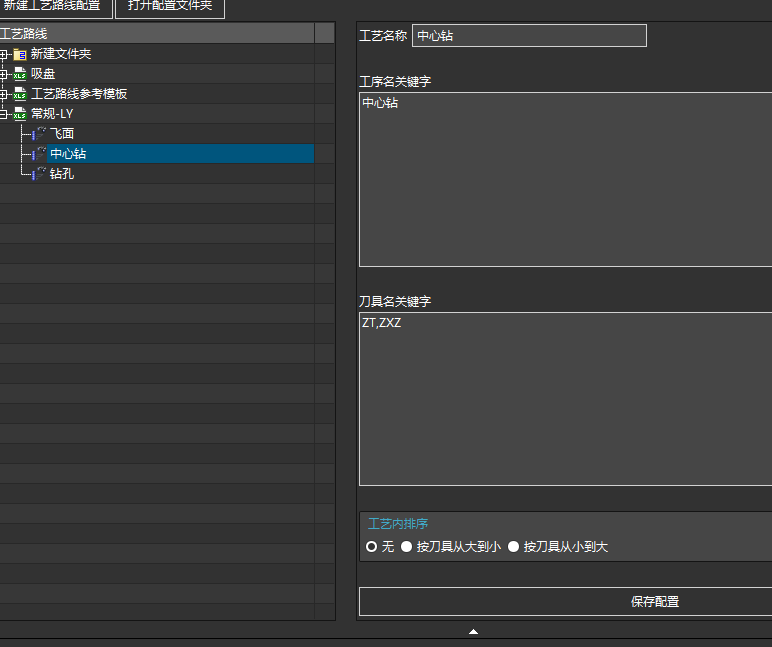
在电极或零件自动编程模板中新增底壁铣、面铣等策略后,如果界面暂时调用不到,先确认放入了对应模板并保存;影响初始化或自动选工件时,还要检查模板里是否固定指定了部件或改动了几何体名称。
查看答案 →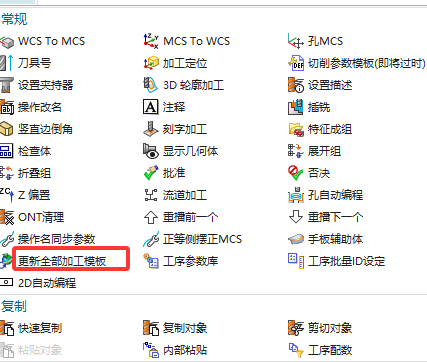
如果刻字、刻度或 R 角局部识别不到,优先检查模型质量和曲线来源。模型过大、线段过密、曲线不连续时,可能需要重新抽曲线或转成 2D 后再拉伸。
阅读文章 →
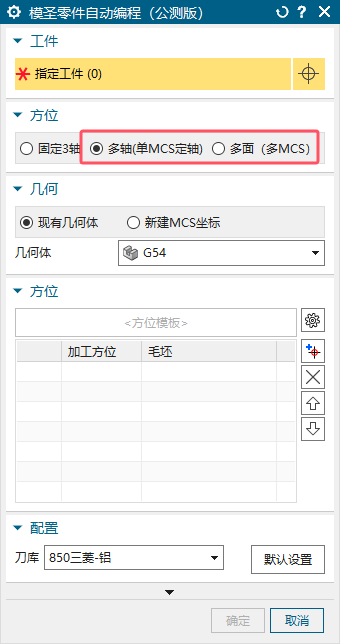
刀库中的系统类型和类型名称都可以按企业习惯补充,但两者作用不同。类型名称更常用于刀库参数匹配;系统类型下拉不等于刀具类型匹配规则。新增倒角等类型时应统一命名并保存。
阅读文章 →

并行计算适合很多刀路一起计算,会同时占用更多 CPU 和内存;后台计算通常更适合少数刀路,一个一个排队计算。自动编程或电极批量刀路多时,更适合使用并行计算。
查看答案 →底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。
阅读文章 →