多个沟槽自动出刀路不稳定时,先确认毛坯尺寸是否按实际精料设置,再调整模板的小区域过滤和切削范围。
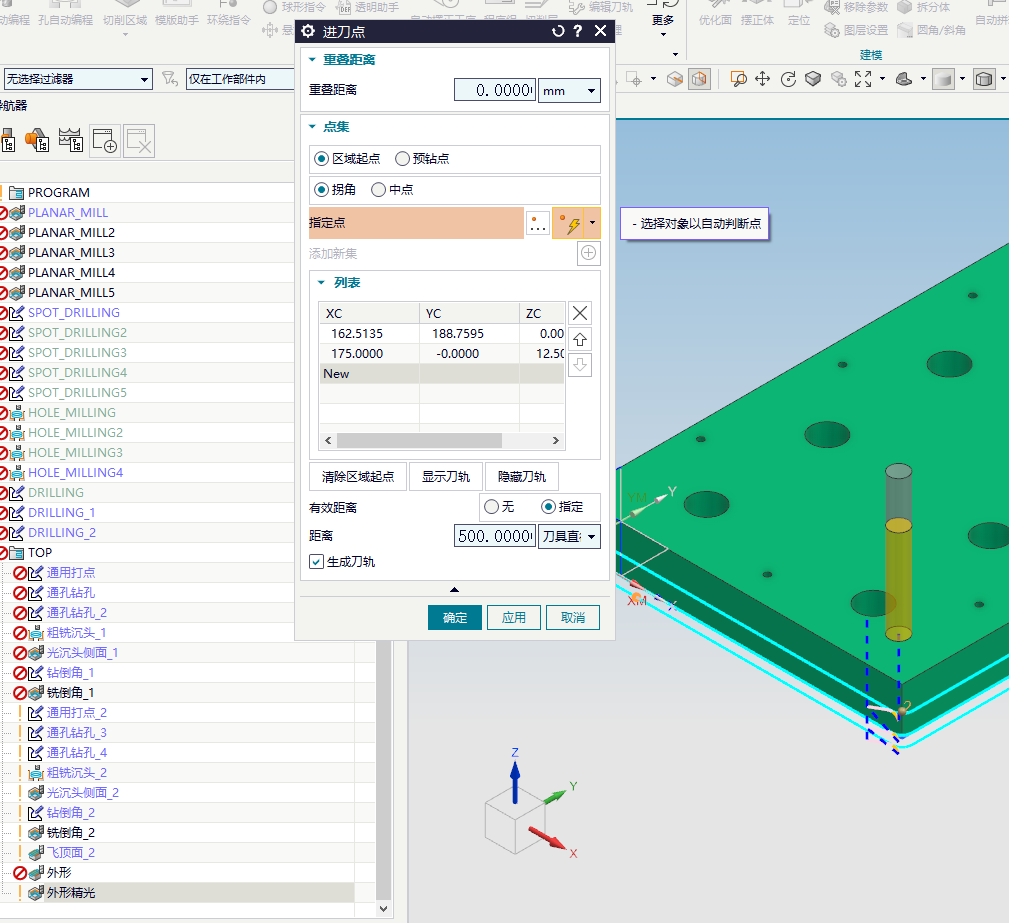
需要单独指定进刀起点时,可以使用单独进刀点功能,不要只在普通参数里找。
液压刀柄通常需要按刀具柄径搭配合适筒夹或变径套,不能随意夹持不匹配刀具。
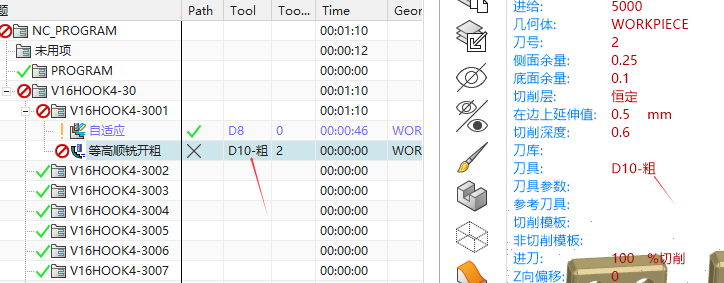
默认刀长可以在刀库或模板里的对应刀具参数中修改,也可以导出 Excel 批量改好后再导入。
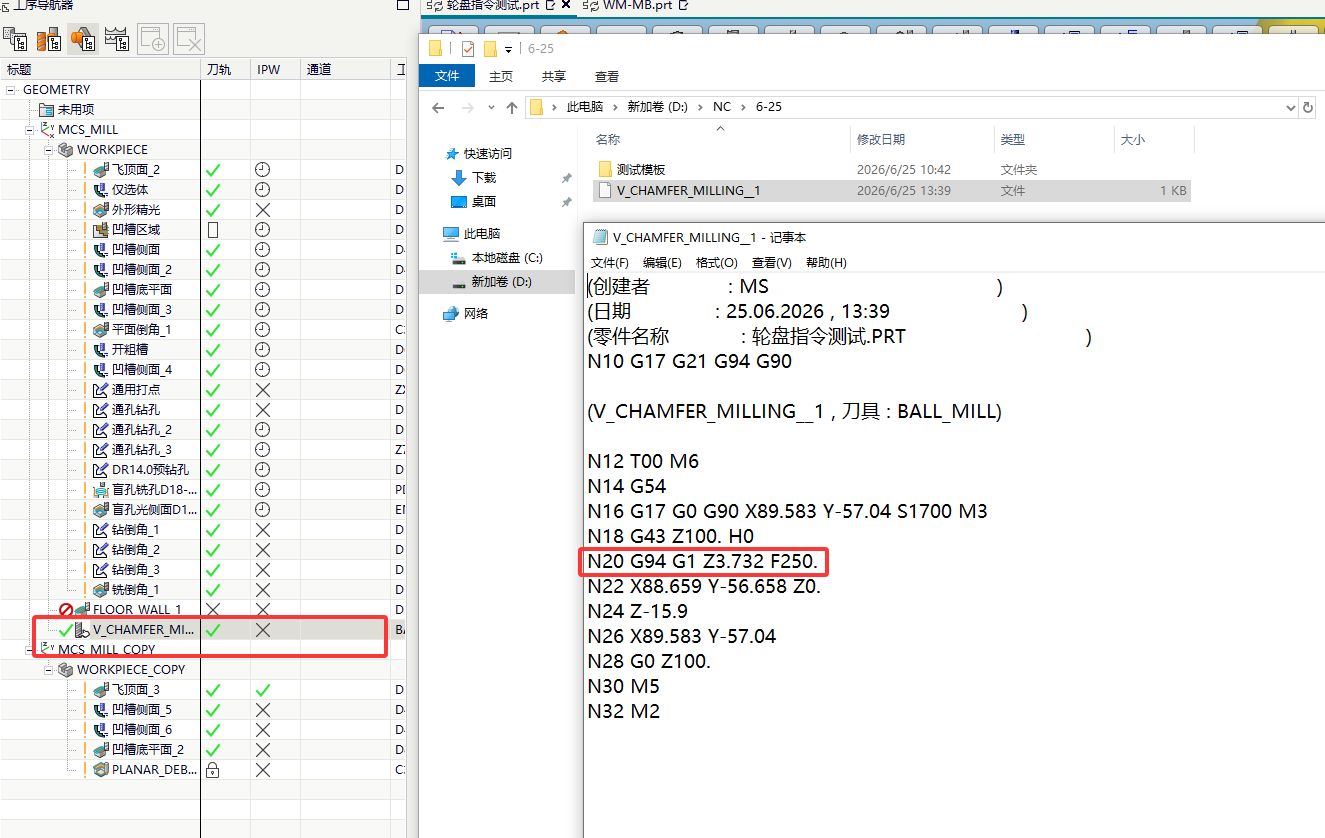
优先使用 UG 自带镜像刀路等软件功能;直接在 NC 程序里加镜像代码有撞机风险。
如果没有看到模圣单独的镜像刀路指令,可先使用 NX 自带镜像功能完成刀路或对象镜像。
刻字要求更圆顺时,可优先抽取中心线,再用刻字加工、曲线驱动或 2D 线刀路处理。
清角路径乱跑时,可优先检查加工顺序,把深度优先改成层优先,并根据区域大小选择合适刀具。
0.3、0.5等微小刀具非常脆,装刀和对刀时要避免手套勾刃,并适当留安全余量。
选择刀具后刀具名跳成另一把刀,先检查是否选中了正确刀库。
加工助手里的参考刀具可以直接输入直径创建,也可以按刀具名称模糊搜索。
2D刀路异常时先检查体、线、左右侧、边界余量和是否需要重新生成。
插竖直边移刀慢可能是抬刀等于切削,目前不能使用快速抬刀。
电极自动编程可以绑定自建刀库,常见做法是先建立需要的刀库,再在对应设置里绑定使用。
G76镗孔退刀方向和主轴定位角度通常与机床系统、后处理和机床参数有关,不能只在刀路里盲目修改。