“刀具显示”的搜索结果
找到 229 条内容
加了 M00 后最短刀长不显示,可把 M00 加到刀轨事件里
在工序中加入 M00 后,程序单或刀具报告里最短刀长不显示时,可把 M00 放到刀轨开始/结束事件中处理。通过右键刀轨定义事件添加,比直接插入到不合适的位置更稳。
查看答案 →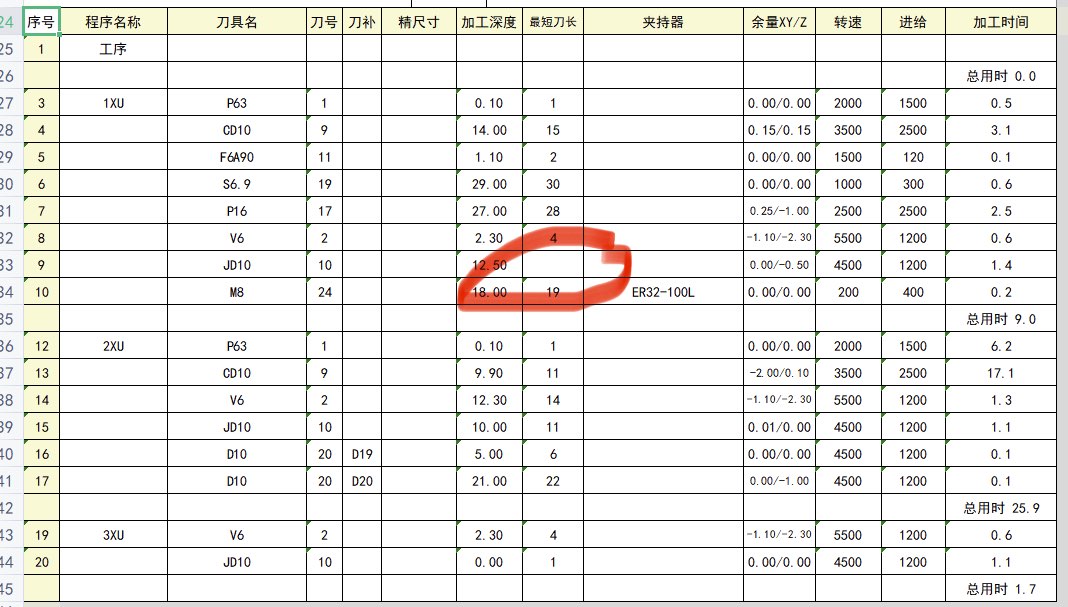

程序单或刀单里怎样显示刀柄直径?
程序单或刀单要显示刀柄直径,前提是刀具已经使用模圣刀柄/夹持器数据,并在程序单自定义列中加入刀柄相关字段。如果当前模板不能单独输出刀柄直径,可把刀柄名称按 SD、SL、STL 等规则标准化,让程序单显示刀柄名称来表达直径和长度。
查看答案 →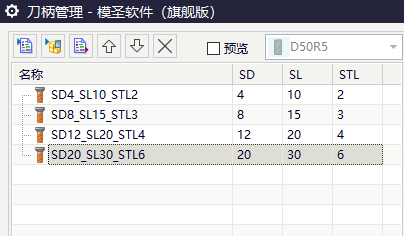
同一把刀放在两个文件夹,程序单刀具信息能不能自动合并成一次?
同一把刀分别放在两个程序文件夹时,程序单刀具信息通常不会自动合并成一条显示。更稳妥的做法是按程序组或文件夹分开输出,因为不同文件夹可能对应不同加工段、坐标或后处理逻辑。
查看答案 →没有刀柄数据时程序单刀长或加工深度怎么显示?
没有设置刀柄或装夹刀长时,不建议把刀具实际刀长当作安全加工深度。程序单需要表达加工到多深时,可优先使用“最低深度Z”等变量,按程序最低 Z 值或切削深度逻辑显示。正式使用前应结合工件坐标和模板说明复核。
查看答案 →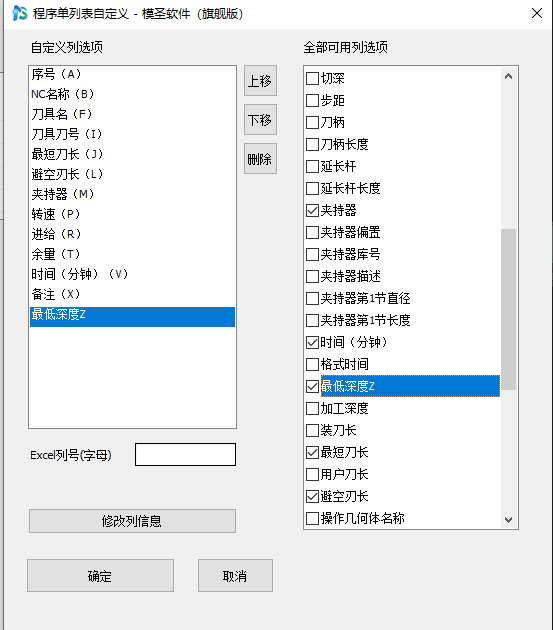

程序单刀号想按顺序排列,可检查默认设置里的刀具排序选项
程序单刀具号没有按顺序排列时,可先切换刀具视图输出测试,再到程序单默认设置里检查刀具排序相关选项。启用排序后要注意同一刀具后续工序的刀补号显示。
查看答案 →
球刀命名用刀具规格参数时没有 R 角,可直接按直径或刀库规则处理
球刀使用刀具规格参数生成名称时,如果没有得到期望的 R 角显示,不要只依赖自动规格文本。可按直径、R 值和自己的刀库命名规则处理,自动选刀场景下更建议调用已维护好的刀库。
查看答案 →
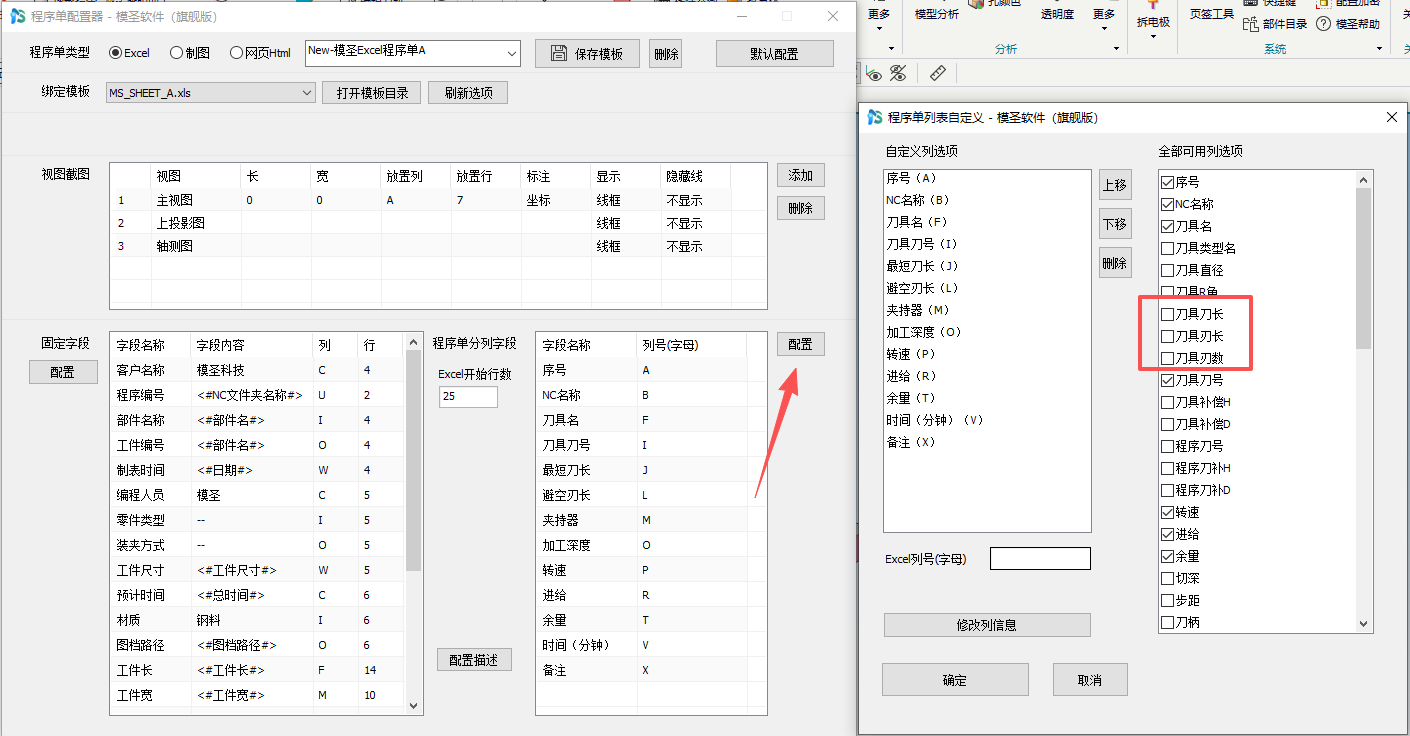
程序单要输出刀具装夹长度和刃长,在后处理程序单设置里勾选字段
程序单需要显示刀具装夹长度、刃长等刀具信息时,不需要手工写入。进入后处理程序单设置,在字段列表中勾选需要输出的刀具字段即可。
查看答案 →