“程序单”的搜索结果
找到 881 条内容
NC 程序里的 N1、N2 是什么?
NC 程序里的 N1、N2 等通常是程序行序号,不是单独的一种“N 代码”。它可以用于定位、跳段、删除或排查程序段,部分系统和后处理会依赖这些行号。
查看答案 →


快速设置毛坯时,先指定 WORKPIECE 或工件对象
想快速设置毛坯时,先确认当前加工环境里的 WORKPIECE 或工件对象已经指定。没有先指定工件对象,后面的毛坯、材料和程序单信息都可能无法自动读取。
查看答案 →
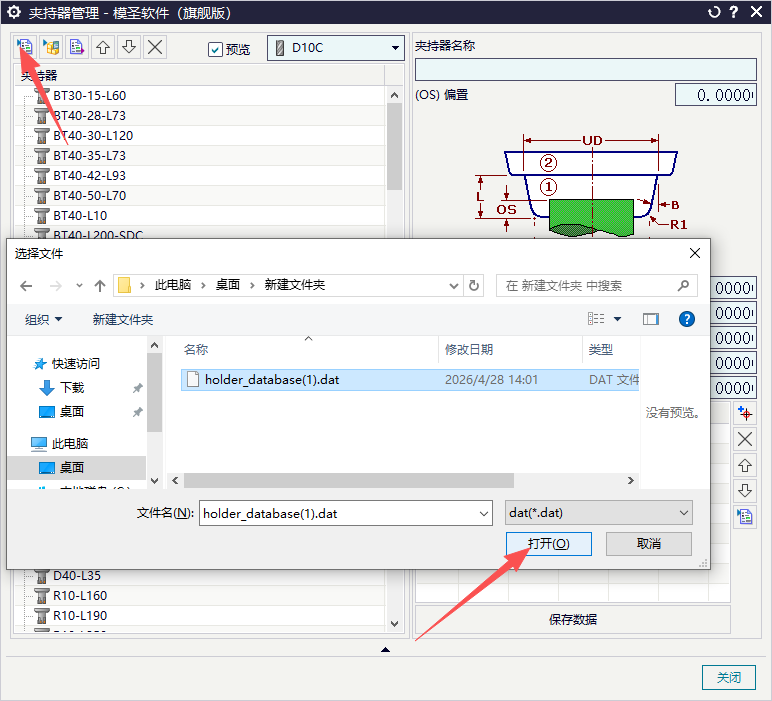
自动编程新建坐标输出 G53,想输出 G54 怎么处理?
程序单或后处理界面里显示“机床坐标”或“MCS”,本质上都指向加工坐标相关含义。不同版本或模板显示文字可能不同,通常不影响实际输出,关键仍是确认 MCS、夹具偏置和后处理输出一致。
查看答案 →
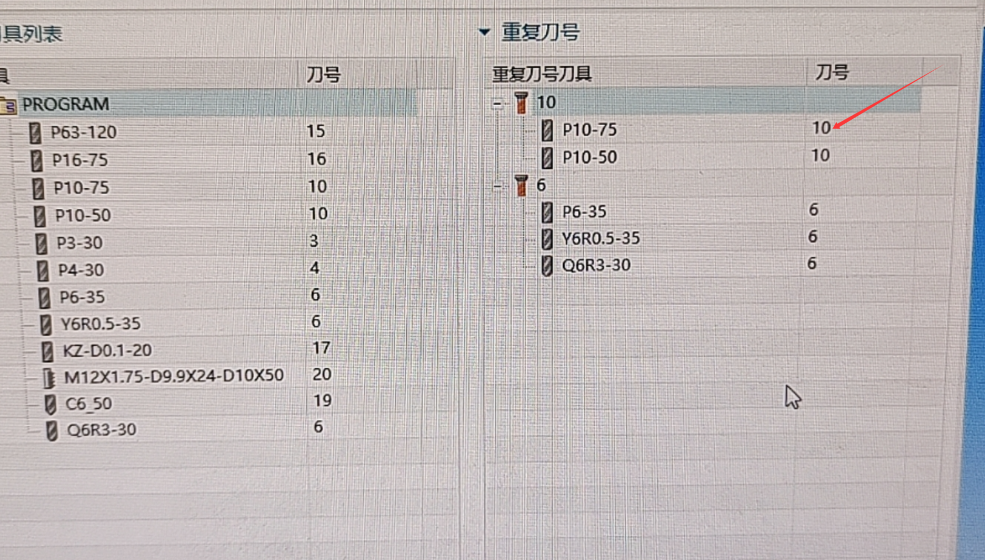
自定义夹持器添加到模圣刀库的方法,如何导入夹持器?
自动编程、刀路预览或程序单需要识别夹持器时,夹持器应从模圣刀库/夹持器体系中添加。只在普通模板或 NX 自带位置设置夹持器,不一定能被模圣算法或程序单字段读取。
查看答案 →